...

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Menanggapi dalam waktu 24 jam

Apa Itu Zat Pembasah dalam Tekstil? Jenis, Kegunaan, dan Pemilihannya

Zat pembasah dalam tekstil adalah bahan pembantu berbasis surfaktan yang menurunkan tegangan permukaan sehingga air dan larutan proses menyebar dan menembus serat lebih cepat. Digunakan dalam pewarnaan, pencetakan, pemutihan, dan penyelesaian akhir, zat ini meningkatkan kemampuan pembasahan untuk aksi kimia yang lebih merata dan permukaan yang lebih bersih. Hasilnya adalah penyerapan pewarna yang lebih konsisten dan lebih sedikit cacat yang dapat dihindari, terutama pada kain hidrofobik seperti poliester.

Zat Pembasah dalam Tekstil

Apa itu zat pembasah dalam tekstil?

Apa itu zat pembasah dalam tekstil: Zat pembasah adalah bahan pembantu tekstil, biasanya berbasis surfaktan, yang membantu air menyebar di permukaan kain dan bergerak cepat ke dalam benang dan berkas serat. Sederhananya, zat ini membantu cairan meresap ke dalam kain dan tidak hanya menggenang di permukaan.

Fungsi zat pembasah: Zat pembasah menurunkan tegangan permukaan, mengurangi pembentukan butiran, dan membantu menghilangkan udara yang terperangkap. Pembasahan yang lebih cepat dan lebih sempurna meningkatkan kontak cairan pemutih dan membuat pra-perawatan dan pemutihan lebih konsisten. Pada jalur produksi kontinu, zat pembasah juga mendukung penyerapan yang stabil dan merata, yang seringkali menjadi perbedaan antara proses yang lancar dan hari yang penuh dengan koreksi warna.

Contoh umum dalam pengolahan tekstil: Pabrik biasanya menggunakan zat pembasah khusus nonionik, anionik, atau rendah busa. Tergantung pada pemasoknya, Anda mungkin juga melihat istilah seperti penetran atau pembasah cepat. Beberapa produk dirancang untuk melakukan lebih dari sekadar pembasahan, misalnya menggabungkan fungsi pengemulsi, penghilang lemak, dan pendispersi sehingga dapat mendukung proses penghilangan kanji dan pembersihan dalam kondisi basa kuat.

Mengapa pabrik menggunakan zat pembasah?

Dalam produksi, pembasahan jarang sekali dianggap sebagai hal yang "sekadar pelengkap". Ini adalah titik kontrol.

  • Persiapan yang lebih konsisten: Pembasahan yang lebih baik membantu bahan kimia penghilang kanji dan pembersih mencapai bagian dalam benang, sehingga Anda menghindari area yang hanya sebagian siap yang nantinya akan terwarnai secara berbeda.
  • Pemutihan yang lebih stabilPenetrasi cairan yang merata mendukung keputihan yang konsisten dan mengurangi hasil yang tidak merata.
  • Hasil pewarnaan yang lebih bersih: Ketika pembasahan merata, perpindahan massa juga lebih merata. Hal itu mengurangi garis-garis dan meningkatkan kerataan.
  • Lebih sedikit cacat yang dapat dicegah.Banyak masalah yang muncul sebagai masalah pewarnaan bermula lebih awal dengan pembasahan yang buruk, sisa minyak, atau akses bahan kimia yang tidak merata.

Zat pembasah vs deterjen vs pendispersi

Keduanya sering digunakan bersamaan, tetapi tidak dapat saling menggantikan.

  • Agen pembasah: Meningkatkan penyebaran dan penetrasi dengan menurunkan tegangan permukaan.
  • Deterjen: Berfokus pada penghilangan kotoran, terutama minyak, dengan cara mengemulsi dan mengangkatnya dari substrat. Banyak deterjen juga meningkatkan pembasahan, tetapi penghilangan kotoran adalah target utama.
  • DispersanBerfungsi untuk menjaga partikel yang tidak larut tetap tersuspensi dan stabil, misalnya zat pewarna dispersi dalam pewarnaan poliester. Zat pendispersi mencegah penggumpalan dan pengendapan, dan tidak selalu merupakan zat pembasah cepat.

Zat pembasah sangat bervariasi dalam perilaku busa, toleransi elektrolit, dan kinerja pada kain hidrofobik, sehingga mencocokkan produk dengan proses Anda sangat penting. Rangkaian Sylic dirancang khusus untuk pembasahan dan penetrasi pra-perlakuan, sehingga memudahkan standardisasi pembasahan sebelum pemutihan atau pewarnaan. Jelajahi pilihan zat pembasah tekstil untuk melihat kasus penggunaan umum dan pilih jenis yang sesuai untuk substrat dan kondisi mesin Anda.

Jenis-jenis Zat Pembasah Tekstil

Nonionik

Zat pembasah nonionik banyak digunakan karena cenderung bekerja pada berbagai macam kimia larutan dan sistem pewarna. Zat ini sering dipilih ketika resep bervariasi, ketika kadar elektrolit berubah, atau ketika pabrik menginginkan produk yang mudah digunakan dengan kompatibilitas yang andal.

Anionik

Zat pembasah anionik dapat memberikan kinerja pembasahan yang kuat, terutama dalam persiapan. Kelemahannya adalah zat ini lebih sensitif terhadap kesadahan air dan bahan lain yang digunakan dalam urutan yang sama, terutama produk kationik di tahap selanjutnya. Jika urutan resep dikelola dengan benar, zat anionik dapat sangat efektif.

Busa rendah dan khusus

Zat pembasah rendah busa dirancang untuk mesin berkecepatan tinggi dan jalur produksi kontinu di mana busa dapat mengganggu sirkulasi dan menciptakan aplikasi yang tidak merata. Jenis khusus juga dapat ditujukan untuk kondisi pembasahan yang sulit, seperti poliester dengan lapisan akhir yang sulit dihilangkan, konstruksi padat, atau kain yang memerangkap udara.

Contoh praktisnya adalah Sylic P1401C , zat pembasah yang agak kuning dan transparan, mudah larut dalam air, dan biasanya menunjukkan pH 6 hingga 7 dalam larutan air 1%. Zat ini dirancang untuk kondisi pemrosesan basah yang menuntut, di mana pabrik membutuhkan pembasahan dan penetrasi yang kuat, serta busa yang rendah dan pembilasan yang lebih mudah.

Gambar di bawah ini menunjukkan perbandingan busa antara Sylic P1401C dan bahan pembasah rendah busa serupa di pasaran. Jelas terlihat bahwa sementara produk lain menghasilkan busa yang cukup banyak, 1401C hampir tidak menghasilkan busa, menunjukkan kinerja rendah busa dan pengalaman pengguna yang unggul.

Bagaimana Cara Kerjanya?

Tegangan permukaan dan sudut kontak

Air secara alami cenderung membentuk butiran, terutama pada permukaan hidrofobik. Zat pembasah mengurangi tegangan permukaan dan menurunkan sudut kontak, sehingga cairan menyebar dengan cepat dan masuk ke dalam struktur kain daripada hanya berada di permukaan. Hasil praktisnya adalah pembasahan yang lebih cepat dan kontak yang lebih seragam antara bahan kimia dan serat.

Faktor kain dan kamar mandi

Kemampuan pembasahan tidak hanya bergantung pada produknya. Tetapi juga pada kondisinya.

  • SubstratKatun dan viskosa seringkali lebih mudah basah, tetapi lilin, minyak rajut, dan residu pemrosesan masih dapat memperlambat pembasahan. Poliester biasanya membutuhkan lebih banyak bantuan karena permukaannya secara inheren bersifat hidrofobik.
  • Konstruksi: Tenunan yang rapat, rajutan yang padat, mikrofiber, dan kain yang lebih tebal dapat memerangkap udara dan menghambat penetrasi.
  • Suhu dan pHPembasahan seringkali meningkat dengan panas, tetapi perilaku surfaktan dapat berubah dengan suhu dan pH.
  • Elektrolit dan kesadahanGaram, alkali, dan air sadah dapat memengaruhi kelarutan dan kinerja tergantung pada komposisi kimianya.
  • Turbulensi mesinPengadukan yang terlalu kuat dapat mengubah zat pembasah yang salah menjadi masalah busa.

Ketika pabrik menggunakan bahan persiapan alkali kuat atau menghadapi air sadah yang bervariasi, profil ketahanan zat pembasah menjadi bagian dari kinerja, bukan hanya sekadar angka dalam lembar data. Misalnya, Sylic P1401C diposisikan untuk ketahanan terhadap alkali pekat, suhu tinggi, zat pengoksidasi, zat pereduksi, dan air sadah, yang relevan dalam alur kerja penghilangan kanji, pembersihan, dan pemutihan terintegrasi.

Aplikasi dalam Pemrosesan

Praperlakuan: penghilangan kanji dan pembersihan

Di sinilah banyak pabrik melihat manfaat terbesar. Pembasahan yang cepat dan seragam membantu bahan kimia penghilang kanji mencapai bagian dalam benang dan mendukung proses pembersihan lilin dan minyak. Pembasahan yang lebih baik juga mengurangi risiko munculnya bintik-bintik hidrofobik tersembunyi yang kemudian terlihat sebagai variasi warna.

Dalam persiapan alkali kuat, pabrik seringkali menginginkan pembasahan ditambah dukungan pengemulsian dan penghilangan lemak agar kotoran berminyak dan komponen ukuran tidak mengendap kembali. Sylic P1401C dirancang dengan kemampuan pengemulsian, penghilangan lemak, penggosokan, dan pendispersian dalam kondisi alkali kuat, dan digambarkan efektif untuk menghilangkan kotoran dan menghilangkan ukuran sambil menjaga busa tetap terkendali.

Pemutihan

Dalam pemutihan dengan peroksida, pembasahan yang konsisten membantu larutan pemutih meresap secara merata, terutama pada barang atau kain padat yang masih mengandung residu. Jika pembasahan tidak merata, keputihan cenderung tidak merata, dan pewarnaan selanjutnya menjadi lebih sulit dikendalikan.

Untuk pabrik yang menggabungkan beberapa tahapan, zat pembasah dengan ketahanan alkali yang kuat dan afinitas serat yang rendah dapat lebih mudah dibilas dan cenderung tidak menimbulkan variabilitas sisa bahan. Sylic P1401C digambarkan memiliki ketahanan alkali yang baik, afinitas rendah terhadap serat, dan mudah dibilas, yang sesuai dengan persyaratan tersebut.

Pewarnaan dan pembalutan

Dalam proses pewarnaan, pembasahan yang baik mendukung transfer massa yang lebih seragam dan membantu mengurangi perbedaan lokal dalam kontak larutan. Dalam proses padding, pembasahan secara langsung terkait dengan penyerapan yang merata. Jika penyerapan bervariasi, warna pun akan bervariasi, bahkan ketika semua hal lainnya sudah benar. Pemilihan produk harus mencerminkan kelas pewarna, tingkat elektrolit, profil suhu, dan kondisi mesin.

Salah satu detail kinerja praktis yang dicari oleh pabrik adalah apakah produk tersebut membantu cairan pewarna mencapai bagian dalam kain dengan cepat. Sylic P1401C diposisikan untuk membasahi permukaan kain dengan cepat dan menembus bagian dalamnya selama proses basah, mendukung masuknya pewarna dan bahan pembantu lainnya ke dalam serat.

Pencetakan dan penyelesaian

Dalam pencetakan, pembasahan memengaruhi seberapa baik substrat menerima sistem dan dapat memengaruhi keseragaman visual. Dalam proses finishing, zat pembasah dapat membantu cairan aplikasi menyebar lebih merata pada bahan sintetis dan konstruksi yang rapat. Perilaku rendah busa sangat penting pada lini produksi yang cepat.

Bagaimana cara memilih?

Cocokkan dengan serat: katun vs poliester

Mulailah dari substrat dan masalah yang ingin Anda selesaikan.

  • Katun, linen, dan campurannyaFokuslah pada pembasahan cepat dan kinerja di bawah alkali, terutama jika Anda melihat masalah yang terkait dengan lilin, minyak, atau persiapan yang tidak merata. Sylic P1401C dijelaskan cocok untuk katun, linen, dan campurannya dalam proses pad-batch dingin dan desizing, scouring, dan bleaching.
  • Poliester dan sintetisCarilah produk dengan daya penetrasi kuat, busa rendah, dan kemampuan untuk menghilangkan atau mengemulsi lapisan akhir. Sylic P1401C juga diposisikan sebagai agen pembasah dan pembersih untuk serat sintetis, dan tercantum sebagai produk yang cocok untuk wol, sutra, dan kain lainnya.

Pengendalian busa untuk mesin

Busa dapat menyebabkan sirkulasi yang tidak stabil, pembacaan level yang salah, dan pengambilan yang tidak merata. Untuk jet, mesin luapan, dan jalur kontinu, pengendalian busa harus menjadi faktor pemilihan utama, bukan pertimbangan tambahan. Selain itu, penggunaan penghilang busa harus dilakukan dengan hati-hati, karena beberapa penghilang busa dapat menciptakan bercak atau endapan tergantung pada sistemnya. Produk yang dirancang sebagai zat pembasah dengan busa rendah dapat mengurangi ketergantungan pada koreksi busa di hilir.

Kompatibilitas dengan pewarna dan bahan pembantu

Tanyakan apakah zat pembasah tetap stabil dan efektif dengan resep Anda yang sebenarnya.

  • Periksa kompatibilitas ionik di seluruh rangkaian Anda, terutama jika Anda menggunakan pelembut atau fiksatif kationik di kemudian hari.
  • Konfirmasikan kinerja dalam kehadiran garam, alkali, dan komponen bak mandi umum lainnya.
  • Perhatikan tanda-tanda seperti kabut, pemisahan, atau presipitasi pada suhu operasi.

Pemeriksaan sederhana menggunakan gelas kimia dengan resep standar Anda dapat mencegah banyak masalah produksi. Ketika prosesnya melibatkan alkali kuat atau campuran kimia, ketahanan terhadap alkali dan air sadah dapat menjadi indikator praktis dari kekokohan proses.

Stabilitas: alkali, peroksida, panas

Jika Anda berencana menggunakan zat pembasah dalam proses pencucian, pemutihan, atau pewarnaan suhu tinggi, stabilitas adalah hal yang mutlak. Ketidakstabilan dapat проявляться sebagai busa, pemisahan larutan, endapan, atau pembasahan yang tidak konsisten, yang semuanya menciptakan variabilitas. Sylic P1401C diposisikan untuk ketahanan terhadap alkali pekat dan kondisi oksidasi, yang relevan untuk rangkaian persiapan terintegrasi yang mencakup pemutihan peroksida.

Produsen dan Pemasok Zat Pembasah

Bagi pabrik tekstil, pemasok sangat penting karena zat pembasah berada di bagian depan proses basah, dan ketidaksesuaian kecil dapat berdampak ke seluruh lini produksi. Produsen zat pembasah yang mumpuni harus menawarkan kualitas batch yang konsisten, dokumentasi yang jelas, dan dukungan praktis mengenai dosis dan titik penambahan untuk berbagai serat dan mesin.

Skychem Group memasok pewarna tekstil dan bahan pembantu tekstil kepada pelanggan di seluruh dunia dan bekerja sama dengan pabrik-pabrik yang beroperasi di bawah kendala dunia nyata seperti kualitas air yang bervariasi, program serat campuran, dan kapasitas produksi yang tinggi. Lini Sylic berfokus pada pra-perlakuan pembasahan dan penetrasi untuk proses seperti pad-batch dingin dan desizing, scouring, dan bleaching terintegrasi. Misalnya, Sylic P1401C dipasok dalam drum polietilen 125 kg dengan kantong liner plastik bagian dalam dan memiliki masa simpan 6 bulan jika disimpan di gudang yang sejuk, kering, dan berventilasi baik.

Kesimpulan

Zat pembasah bersifat mendasar, tetapi bukan berarti tidak penting. Zat ini membantu larutan berbasis air menyebar dan meresap dengan cepat, yang mendukung langkah-langkah pra-perlakuan, pemutihan, pewarnaan, dan aplikasi yang konsisten. Saat memilih zat pembasah, mulailah dengan jenis serat, kemudian periksa perilaku busa, kompatibilitas resep, dan stabilitas terhadap alkali, peroksida, dan panas. Untuk dukungan pemilihan produk atau pengadaan, hubungi Skychem Group di sini!

Pertanyaan Umum Demo Slot

Zat pembasah mana yang cocok untuk poliester?

Sebagian besar pabrik menggunakan penetran yang lebih kuat atau zat pembasah khusus dengan busa rendah untuk poliester karena permukaannya hidrofobik dan sering kali mengandung lapisan akhir untuk pemintalan. Dalam praktiknya, produk terbaik adalah produk yang cepat membasahi pada suhu operasi Anda, tetap stabil dengan bahan pembantu Anda, dan tidak menimbulkan masalah busa pada mesin Anda.

Apakah zat pembasah aman digunakan bersama peroksida?

Banyak zat pembasah dapat digunakan dalam pemutihan peroksida, tetapi zat tersebut harus stabil dalam kondisi oksidatif pada pH dan suhu proses Anda. Periksa rekomendasi pemasok untuk sistem peroksida dan verifikasi dengan uji coba laboratorium kecil menggunakan resep pemutihan Anda yang sebenarnya sebelum menjalankan produksi massal.

Bagaimana cara mengurangi busa dari zat pembasah?

Mulailah dengan memilih bahan pembasah rendah busa yang sesuai dengan jenis mesin Anda. Kemudian tinjau dosis dan titik penambahannya, karena dosis berlebih adalah salah satu alasan paling umum mengapa busa menjadi tidak terkontrol. Jika Anda menambahkan penghilang busa, pastikan tidak menyebabkan noda atau mengganggu proses pewarnaan dan penyelesaian selanjutnya.


Bacaan yang disarankan:

  1. Agen Perata dalam Pewarnaan Serat Sintetis
  2. EDTA vs DTPA vs NTA
  3. Bagaimana Memilih Agen Perata untuk Pewarna Dispersi?

Sandy

Dengan pengalaman bertahun-tahun dalam pewarna kimia dan bahan pembantu tekstil, saya berdedikasi untuk berbagi wawasan tentang teknologi terkini, inovasi berkelanjutan, dan tren pasar.

Recent Articles

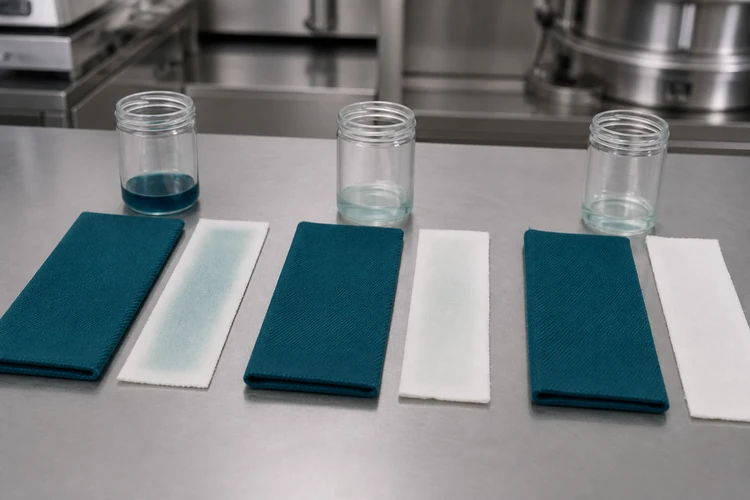
2. Pencucian dengan suhu rendah menghasilkan cairan pencuci yang lebih jernih dan mengurangi noda pada kain katun putih di sebelahnya.

Panduan Pencucian Sabun dengan Pewarna Reaktif: Ketahanan Warna Lebih Baik Saat Dicuci, Noda yang Menurun Lebih Sedikit

Daftar Isi Apa Itu Pewarna Reaktif Peran Sabun dalam Tahap Pencucian Mengapa Pewarna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Bagaimana Sabun Mempengaruhi Ketahanan Cuci Menghilangkan Pewarna Terhidrolisis dari Permukaan Serat Hubungan Antara Sabun dan Peringkat Ketahanan Apa Penyebab Noda Balik? Sumber Umum Noda Balik pada Kain dan Campuran yang Paling Berisiko Parameter Proses Utama untuk Pencucian Sabun yang Efektif Suhu dan Waktu Rasio Cairan Kesadahan Air dan Agen Pengikat Memilih Agen Pencucian Sabun yang Tepat Agen Pencucian Sabun Anionik dan Nonionik Mencocokkan Agen dengan Serat dan Kedalaman Warna Opsi Agen Pencucian Sabun Suhu Rendah: Sylic D2705 Manfaat Utama Rekomendasi Aplikasi Perbandingan Kinerja Metode Proses Pencucian Sabun Urutan Pencucian Dingin dan Panas Pencucian Sabun Satu Tahap vs. Beberapa Tahap Peran Agen Pengikat Setelah Pencucian Sabun Praktik Terbaik untuk Hasil Ketahanan Cuci yang Konsisten Pertanyaan yang Sering Diajukan Berapa lama waktu yang dibutuhkan untuk pencucian pewarna reaktif? Bisakah noda di bagian belakang pakaian diperbaiki setelah terjadi? Apakah air sadah memengaruhi kinerja pembuatan sabun? Apakah zat pengikat terpisah selalu diperlukan setelah proses pembuatan sabun? Pencucian dengan sabun untuk pewarna reaktif sering dianggap sebagai langkah cepat di akhir siklus pewarnaan, tetapi hal ini memiliki efek langsung pada ketahanan luntur terhadap pencucian dan hasil pewarnaan balik. Memastikan suhu, waktu, dan pemilihan agen yang tepat dapat mencegah penolakan yang mahal dan pesanan berulang yang mengurangi margin keuntungan. Apa itu proses pencucian pewarna reaktif? Peran proses pencucian terjadi setelah fiksasi, setelah pewarna reaktif terikat pada serat dalam kondisi basa. Kain dicuci pada suhu mendidih atau mendekati suhu mendidih dengan deterjen atau bahan sabun khusus untuk menghilangkan semua yang tidak pernah membentuk ikatan permanen dengan serat. Melewatkan atau mempersingkat langkah ini membuat proses pencucian tidak sempurna, dan kain tersebut membawa risiko luntur warna tersembunyi yang tidak akan muncul sampai pengujian selanjutnya atau, lebih buruk lagi, setelah sampai ke pelanggan. Mengapa Zat Warna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Sebagian zat warna reaktif selalu terhidrolisis dalam bak pewarna alih-alih bereaksi dengan serat. Zat warna terhidrolisis berada dalam posisi longgar di permukaan kain, hanya terikat oleh daya tarik fisik yang lemah dan bukan ikatan kovalen. Jika dibiarkan, noda tersebut akan terhapus saat dipegang, luntur saat dicuci, dan berpindah ke kain yang lebih terang dalam cucian yang sama. Proses pencucian dengan sabun dirancang khusus untuk menghilangkan residu ini sebelum menjadi masalah pada ketahanan warna. Bagaimana Proses Pencucian Mempengaruhi Ketahanan Warna Saat Dicuci Kualitas proses pencucian sangat menentukan apa yang akan terlihat kemudian dalam pengujian ketahanan warna. Meskipun warna pada kartu contoh terlihat tepat, sampel warna tetap bisa gagal dalam hal ketahanan luntur saat dicuci atau digosok jika langkah ini dilakukan terburu-buru. Menghilangkan Zat Warna Terhidrolisis dari Permukaan Serat. Pencucian sabun yang efektif menjaga agar zat warna yang telah terlepas tetap tersuspensi dalam cairan pencuci, alih-alih mengendap kembali ke kain. Seberapa sempurna proses ini terjadi bergantung pada pengadukan, rasio cairan, dan kekuatan pendispersi deterjen atau zat sabun yang digunakan. Hubungan Antara Pencucian Sabun dan Peringkat Ketahanan Warna Peringkat ketahanan warna melalui pencucian dan penggosokan, yang paling umum dievaluasi menggunakan metode uji ketahanan warna AATCC, sebagian besar mencerminkan seberapa banyak pewarna yang tidak terikat tetap ada setelah pencucian. Suatu kain dapat lolos pemeriksaan warna awal pada sampel uji laboratorium, tetapi tetap gagal dalam pengujian ketahanan warna pada produksi massal jika proses pencucian sabun berlangsung terlalu singkat atau pada suhu terlalu rendah. Apa Penyebab Noda pada Punggung? Penyebab Umum Noda Balik Noda balik terjadi ketika pewarna yang telah tercuci dari kain yang diwarnai mengendap kembali ke area yang tidak diwarnai atau lebih terang dalam bak pewarna yang sama. Penyebab paling umum meliputi: Larutan sabun yang terlalu banyak mengandung zat warna terhidrolisis dibandingkan kapasitas larutan; Pembilasan yang tidak cukup antara langkah pencucian dan penyelesaian; Bahan pencuci dengan daya pendispersi yang lemah, yang memungkinkan partikel zat warna bebas mengendap kembali ke kain; Sirkulasi larutan yang tidak merata, yang menciptakan zona lokal dengan konsentrasi zat warna tinggi. Kain dan Campuran yang Paling Berisiko: Warna gelap dan pekat menghasilkan beban zat warna terhidrolisis tertinggi dan merupakan sumber keluhan noda balik yang paling sering terjadi. Kain campuran, dan setiap cucian yang mencampur komponen yang diwarnai dan tidak diwarnai, sangat rentan, karena pewarna yang menempel kembali jauh lebih terlihat pada bagian kain yang lebih terang. Parameter Proses Kunci untuk Pembuatan Sabun yang Efektif Sebagian besar penyebab ketahanan warna yang buruk dan noda yang muncul kembali bermuara pada seberapa ketat ketiga parameter ini dikendalikan. Suhu dan Waktu Pencucian sabun biasanya dilakukan pada suhu mendekati titik didih selama lima hingga lima belas menit, meskipun kombinasi ideal bergantung pada kedalaman warna dan konstruksi kain. Menggunakan suhu air yang terlalu dingin memperlambat proses penghilangan pewarna, dan mempersingkat waktu perendaman akan meninggalkan sisa pewarna yang terhidrolisis meskipun pada suhu yang tepat. Kedalaman warna Suhu pencucian Waktu tipikal Warna terang hingga sedang 90 hingga 95°C 5 hingga 8 menit Warna gelap dan pekat Mendekati titik didih (98 hingga 100°C) 10 hingga 15 menit Warna turquoise dan warna yang sulit diwarnai Mendekati titik didih, multi-bath 15 menit atau lebih per bath Kisaran suhu mendekati titik didih ini berlaku untuk bahan pencuci konvensional. Bahan pencuci suhu rendah diformulasikan agar bekerja efektif pada suhu 60 hingga 80°C, sehingga mengurangi penggunaan energi tanpa mengorbankan kinerja ketahanan warna (lihat bagian Sylic D2705 di bawah).  Rasio Larutan: Rasio larutan yang lebih ketat akan memekatkan zat warna terhidrolisis dalam volume air yang lebih kecil, yang meningkatkan risiko pengendapan ulang sebelum dapat dibilas. Pabrik yang mengoperasikan mesin jet atau overflow pada rasio cairan yang lebih rendah harus mengimbanginya dengan zat pendispersi yang lebih kuat atau siklus pembilasan tambahan. Kesadahan Air dan Zat Pengikat Kalsium, magnesium, dan besi dalam pasokan air mengganggu kinerja zat pembuat sabun dan dapat meninggalkan hasil akhir yang keruh atau tidak merata. Agen pengikat, seperti Sylic P1501B, dispersan pengkelat anionik dengan pH 2.5 hingga 4.0 dalam larutan 1%, mengikat ion-ion ini sebelum proses pembuatan sabun dimulai dan memungkinkan agen pembuat sabun bekerja sesuai yang diharapkan. Memilih Agen Pembusa yang Tepat Agen Pembusa Anionik dan Nonionik Agen pembusa anionik banyak digunakan karena daya dispersinya yang kuat, sedangkan jenis nonionik bekerja lebih baik dalam air sadah dan pada suhu yang lebih rendah. Kedua jenis tersebut tersedia dalam rangkaian bahan pembantu pewarnaan yang diformulasikan untuk stabilitas dalam bak alkali dan kinerja rendah busa pada mesin jet. Pencocokan Bahan dengan Serat dan Kedalaman Warna Kapas dan serat selulosa lainnya umumnya memberikan respons yang baik terhadap bahan pencuci anionik. Campuran yang mengandung serat sintetis mungkin memerlukan pilihan nonionik sebagai gantinya, untuk menghindari pewarnaan pada komponen sintetis yang lebih sensitif. Warna yang lebih gelap biasanya disebut

Jelajahi Lebih Lanjut »

Pembersihan Reduksi dalam Pewarnaan Poliester: Panduan Lengkap

Daftar Isi Apa Itu Kliring Reduksi? Definisi dan Tujuan Peran dalam Pewarnaan Dispersi Dampak pada Ketahanan Warna Keluhan Kualitas Umum Kapan Pembersihan Reduksi Diperlukan Warna Gelap dan Sedang Resep Konsentrasi Pewarna Tinggi Campuran dengan Serat Selulosa Kapan Dapat Dilewati Proses dan Kontrol Resep dan Parameter Khas Mengontrol Suhu dan pH Menghindari Reduksi Berlebihan atau Kurang Pembilasan dan Netralisasi Memilih Agen Pereduksi yang Tepat Natrium Hidrosulfit Agen Pereduksi Bebas Sulfur Pilihan Suhu Rendah dan Berkelanjutan Pewarna dengan Ketahanan Cuci Tinggi untuk Mengurangi Beban Pembersihan Pemecahan Masalah Masalah Umum Ketahanan Cuci yang Buruk Setelah Pembersihan Perubahan Warna atau Pudar Kesimpulan Pertanyaan yang Sering Diajukan Apa yang Terjadi Jika Anda Melewatkannya? Pembersihan Reduksi vs Pencucian Normal? Bisakah hal itu dilakukan pada suhu rendah? Hidrosulfit vs Agen Bebas Sulfur? Sekumpulan pakaian yang terlihat sempurna di mesin cuci masih bisa gagal dalam uji ketahanan luntur saat dicuci beberapa hari kemudian. Seringkali, penyebabnya adalah pewarna dispersi yang tidak terikat dan tertinggal di permukaan serat, dan solusinya adalah dengan reduksi dan pembersihan. Panduan ini membahas kapan langkah ini diperlukan, kimia di baliknya, dan bagaimana menjaga konsistensi hasil dari pengujian sampel di laboratorium hingga produksi massal. Apa Itu Reduksi Kliring? Definisi dan Tujuan: Pembersihan reduksi adalah perlakuan pasca-pewarnaan yang menghilangkan zat warna dispersi yang belum menembus atau menempel pada serat poliester. Selama proses pewarnaan pada suhu tinggi, beberapa molekul pewarna tetap berada di permukaan serat dan tidak berdifusi ke dalam struktur polimer. Jika dibiarkan tanpa perawatan, sisa pewarna ini akan luntur dan pudar saat dicuci, sehingga menurunkan ketahanan warna secara keseluruhan. Proses pencucian reduksi akan memecah dan menghilangkan pewarna permukaan, sehingga hanya menyisakan pewarna yang telah terikat dengan baik di dalam serat. Peran dalam Pewarnaan Dispersi: Pembersihan reduksi terjadi di akhir siklus pewarnaan dispersi, setelah tahap pewarnaan utama dan sebelum pembilasan akhir. Ini adalah salah satu bagian dari alur kerja pewarnaan poliester yang lebih besar yang juga mencakup pra-perlakuan, pewarnaan, dan penyelesaian akhir. Halaman solusi aplikasi pewarnaan poliester menguraikan bagaimana tahapan-tahapan ini saling terhubung, beserta bahan pembantu yang direkomendasikan untuk setiap langkah. Dampak pada Ketahanan Warna Ketahanan terhadap pencucian dan gesekan termasuk di antara spesifikasi yang paling diperiksa pembeli sebelum menerima pengiriman. Pewarna permukaan yang belum dihilangkan memiliki ikatan yang longgar dan mudah tercuci, yang justru merupakan tujuan dari pengujian standar seperti metode ketahanan pencucian AATCC. Langkah pembersihan reduksi yang dilakukan dengan benar akan meningkatkan hasil ini dengan menghilangkan zat pewarna yang jika tidak dihilangkan akan menyebabkan kegagalan pengujian. Keluhan Kualitas Umum Pabrik yang melewatkan atau kurang memperhatikan proses pembersihan reduksi cenderung mengalami pola masalah yang berulang: Warna luntur ke pakaian yang lebih terang dalam satu kali pencucian Noda pada kemasan atau hiasan selama pengangkutan dan penyimpanan Warna kusam atau buram dibandingkan dengan sampel warna yang disetujui Pengiriman ditolak setelah pengujian ketahanan warna gagal di laboratorium pembeli Masalah-masalah ini hampir selalu disebabkan oleh residu pewarna dispersi, bukan karena cacat pada resep pewarna itu sendiri, itulah sebabnya proses pembersihan reduksi layak mendapatkan perhatian yang sama seperti tahap pewarnaan yang mengikutinya. Kapan Proses Pembersihan dengan Reduksi Diperlukan? Warna Gelap dan Sedang Warna yang lebih gelap dan sedang membutuhkan konsentrasi pewarna yang lebih tinggi, yang secara alami meninggalkan lebih banyak pewarna yang tidak terikat pada permukaan serat. Rangkaian pewarna dispersi Skycron mencakup aplikasi pewarnaan dan pencetakan pada warna gelap, sedang, dan cerah, dan memadukan pewarna ini dengan langkah pembersihan reduksi yang tepat adalah praktik standar untuk mencapai ketahanan warna yang dapat diterima pada tingkat kegelapan yang lebih pekat ini. Resep dengan Konsentrasi Pewarna Tinggi: Resep apa pun dengan persentase total pewarna yang tinggi berdasarkan berat kain (% owf) akan mendapatkan manfaat dari proses pembersihan reduksi, tidak hanya untuk warna gelap. Sebagai referensi umum, pabrik biasanya mengelompokkan kedalaman warna dengan cara ini: Kedalaman Warna Konsentrasi Pewarna Khas Pengurangan Cahaya Pembersih Di Bawah 1% owf Seringkali opsional Sedang 1 hingga 3% owf Disarankan warna gelap di atas 3% owf Diperlukan. Angka-angka ini merupakan panduan umum dan bukan aturan tetap, karena kelas pewarna, campuran serat, dan target ketahanan warna semuanya dapat mengubah ambang batas. Kombinasi berbagai pewarna yang digunakan untuk menghasilkan warna khusus yang presisi mengikuti logika yang sama, karena beberapa kelas pewarna yang digabungkan dapat meninggalkan residu permukaan dalam jumlah yang bervariasi bahkan pada persentase total yang moderat. Campuran dengan Serat Selulosa Campuran poliester-katun dan poliester-viscose menambah lapisan risiko lainnya. Zat pewarna dispersi yang tidak menempel pada bagian poliester dapat menodai serat selulosa, menyebabkan pergeseran warna yang tidak diinginkan pada kain. Pengurangan kejernihan melindungi kontras atau warna solid yang diinginkan di kedua jenis serat. Kapan Proses Ini Dapat Dilewati? Warna yang sangat terang dengan kandungan pewarna rendah terkadang tidak memerlukan siklus pembersihan reduksi penuh, terutama jika digunakan pewarna dengan daya serap tinggi dan kondisi pewarnaan yang terkontrol dengan baik, dan pencucian air panas sederhana sudah cukup. Melewatkan langkah ini tetap harus merupakan keputusan yang disengaja berdasarkan kedalaman warna dan persyaratan ketahanan warna, bukan jalan pintas yang diambil untuk menghemat waktu. Proses dan Kontrol Resep dan Parameter Khas Larutan pembersih reduksi alkali standar mencakup zat pereduksi, soda kaustik atau soda abu, dan zat pembasah atau pendispersi. Sistem penjernihan asam bebas sulfur, yang beroperasi pada pH lebih rendah, semakin banyak digunakan sebagai alternatif. Sebagai titik awal umum, kira-kira seperti ini: Parameter Kisaran Khas Zat pereduksi 2 hingga 4 g/L Alkali (NaOH atau soda abu) 2 hingga 4 g/L Suhu 70 hingga 80°C Waktu 15 hingga 20 menit Rasio cairan 1:8 hingga 1:15 Angka-angka ini bervariasi tergantung kedalaman warna, kelas pewarna, dan campuran serat, sehingga uji coba laboratorium harus mengkonfirmasi resep akhir sebelum diterapkan dalam skala besar. Mengontrol Suhu dan pH Suhu dan pH adalah dua variabel yang paling memengaruhi efisiensi penjernihan: Terlalu dingin atau terlalu singkat: sisa pewarna tertinggal, dan ketahanan warna menurun. Terlalu panas atau terlalu basa: permukaan poliester atau teksturnya dapat terpengaruh. Sebagian besar resep konvensional menargetkan pH yang sedikit basa antara 9 dan 11. Sistem bebas sulfur berbasis asam justru bekerja dalam kisaran netral hingga sedikit asam, tergantung pada produk yang digunakan, sehingga target pH harus selalu sesuai dengan kimia yang dipilih dan bukan aturan tetap tunggal. Hindari Reduksi Berlebihan atau Reduksi Kurang Reduksi kurang meninggalkan pewarna di permukaan, yang kemudian terlihat sebagai ketahanan warna yang buruk. Reduksi berlebihan akan menghilangkan pewarna yang telah terikat dengan baik pada serat, sehingga menyebabkan hilangnya warna, kusam, atau warna yang tidak merata.

Jelajahi Lebih Lanjut »
Lapisan Anti Air C0 vs. C6

Lapisan Anti Air C0 vs. C6: Mana yang Sesuai untuk Tekstil Anda?

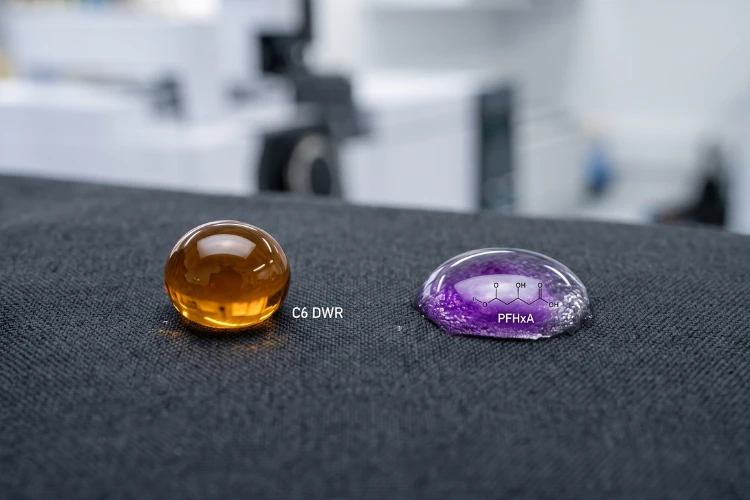
Daftar Isi Kimia di Balik C0 dan C6 Apa itu C6 DWR Apa itu C0 DWR Perbedaan Struktural Utama Perbandingan Kinerja Ketahanan Air dan Minyak Daya Tahan dan Ketahanan Cuci Kemampuan Bernapas dan Sentuhan Tangan Lanskap Regulasi Global REACH dan Pembatasan Uni Eropa Peraturan Negara Bagian AS Persyaratan Merek dan Pengecer Kasus Penggunaan berdasarkan Industri Pakaian Luar dan Olahraga Pakaian Kerja dan Tekstil Pelindung Tekstil Rumah dan Pelapis Memilih Lapisan Akhir yang Tepat Faktor-Faktor Utama yang Perlu Dipertimbangkan Kiat Pengujian dan Sertifikasi Kesimpulan Pertanyaan yang Sering Diajukan Apa perbedaan antara lapisan akhir C0 dan C6? Apakah C6 DWR dilarang? Apakah C0 berkinerja sebaik C6? Bagaimana cara saya memilih antara C0 dan C6? Tanyakan kepada pemasok kain tentang lapisan anti air, dan kemungkinan besar Anda akan mendapatkan dua jawaban yang sangat berbeda: C6, atau C0. Keduanya mengklaim dapat menjaga kain tetap kering. Saat ini hanya satu yang menghadapi tekanan penghapusan bertahap dari regulator di Uni Eropa, California, dan New York, serta dari merek pakaian besar. Bagi pembeli yang mencari tekstil anti air saat ini, pilihannya bukan lagi hanya tentang performa. Ini tentang jenis produk kimia mana yang masih akan laku di pasar target Anda dua tahun dari sekarang. Kimia di Balik C0 dan C6 Apa itu C6 DWR? Lapisan anti air tahan lama (DWR) C6 menggunakan polimer fluorokarbon rantai pendek, khususnya rantai samping fluorinasi enam karbon, untuk melapisi serat individual. Proses kimia ini menurunkan energi permukaan serat hingga sekitar 12 mJ/m², yang berada di bawah tegangan permukaan sebagian besar air dan minyak. Hasilnya, lapisan C6 memberikan kemampuan menolak air dan minyak, kombinasi yang jarang dapat ditandingi sepenuhnya oleh sistem bebas fluorin lainnya. Teknologi C6 menggantikan lapisan fluorotelomer C8 yang lebih lama lebih dari satu dekade lalu. C8 terurai menjadi PFOA, suatu zat yang dikenal persisten dan terakumulasi secara biologis di lingkungan. C6 terurai menjadi asam perfluoroheksanoat (PFHxA), yang memiliki waktu paruh lingkungan yang lebih pendek dan potensi bioakumulasi yang lebih rendah. Namun, PFHxA tidak terbebas dari pengawasan regulasi, seperti yang dijelaskan pada bagian kepatuhan di bawah ini. Bagi pembeli yang mencari produk C6, formulasi seperti Skyguard C6-C8 Waterproofer menggabungkan ketahanan terhadap air dan minyak dengan ketahanan luntur yang baik pada serat selulosa dan sintetis, diaplikasikan pada dosis tipikal 10 hingga 40 g/L, dan diproduksi tanpa PFOS, PFOA, atau APEO. Apa itu C0 DWR? C0 mengacu pada bahan kimia penolak air bebas fluorin. Alih-alih rantai samping fluorokarbon, lapisan akhir C0 mengandalkan dendrimer, lilin, atau polimer berbasis poliuretan untuk membangun permukaan serat hidrofobik. Sistem ini biasanya mencapai energi permukaan 20 hingga 25 mJ/m², yang cukup untuk menolak air secara efektif tetapi umumnya tidak cukup untuk memberikan daya tolak minyak yang kuat. Permintaan akan lapisan akhir C0 meningkat pesat karena tidak membawa risiko kepatuhan terkait PFAS, faktor yang semakin penting setiap tahun seiring dengan meluasnya cakupan regulasi. Rangkaian produk seperti Skyguard Fluorine-free Waterproofer diaplikasikan dengan konsentrasi sekitar 10 hingga 80 g/L tergantung pada daya tahan yang dibutuhkan, tidak mengandung APEO, dan dirancang untuk kain yang tidak memerlukan kemampuan menolak minyak, termasuk sebagian besar pakaian luar, tekstil rumah tangga, dan aplikasi fesyen. Perbedaan Struktural Utama Atribut C6 (Fluorokarbon) C0 (Bebas Fluorin) Energi permukaan Kira-kira. Kira-kira 12 mJ/m² 20 hingga 25 mJ/m² Daya tolak air Sangat baik Baik hingga sangat baik Daya tolak minyak Ya Terbatas atau tidak ada Kandungan PFAS Ada (berbasis PFHxA) Tidak ada Suhu pengeringan tipikal 150 hingga 160°C 160 hingga 180°C Perbandingan Kinerja Daya Tolak Air dan Minyak Lapisan C6 tetap menjadi patokan di mana pun dibutuhkan ketahanan terhadap minyak, gemuk, atau noda organik bersamaan dengan daya tolak air, seperti pakaian kerja yang terpapar oli mesin atau celemek yang bersentuhan dengan makanan. Lapisan C0 telah menutup sebagian besar kesenjangan dalam hal daya tolak air murni, dengan banyak formulasi terbaru mencapai hasil yang setara dengan C6 di bawah pengujian ketahanan air standar. Namun, pada noda berbasis minyak, lapisan akhir C0 masih kurang memadai. Daya Tahan dan Ketahanan terhadap Pencucian Kedua jenis bahan kimia ini bergantung pada adsorpsi fisik saat pertama kali diaplikasikan pada kain, dan ikatan ini melemah secara bertahap dengan pencucian berulang dan paparan deterjen. Agen pengikat silang memperpanjang daya tahan pencucian dengan mengikat rantai polimer DWR satu sama lain dan ke gugus reaktif pada permukaan serat, mengubah lapisan yang teradsorpsi secara longgar menjadi lapisan yang terikat secara kimiawi. Sebagai contoh, Agen Pengikat Silik ditambahkan dalam larutan yang sama dengan dosis 10 hingga 30 persen dari jumlah bahan anti air, tidak mengandung APEO, PFOA, PFOS, atau formaldehida, dan kompatibel dengan sistem C6 dan bebas fluorin, menjadikannya tambahan praktis ketika lapisan akhir perlu tahan terhadap 20 siklus pencucian industri atau rumah tangga atau lebih. Kemampuan Bernapas dan Sentuhan Tangan Baik lapisan C0 maupun C6 melapisi permukaan serat daripada mengisi ruang pori di antara benang, sehingga kemampuan bernapas umumnya tetap terjaga pada tingkat aplikasi yang tepat. Dua faktor yang paling sering mengganggu keseimbangan ini adalah: Penggunaan lapisan akhir yang berlebihan, yang dapat sebagian menghalangi porositas antar benang dan membuat tekstur kain menjadi kaku; dan konsentrasi larutan yang tidak merata, yang menciptakan zona dengan penambahan zat aditif tinggi di seluruh lebar kain. Lapisan akhir C0 terkadang memerlukan tingkat aplikasi yang sedikit lebih tinggi untuk menyamai daya tolak air C6, yang membuat akurasi dosis dan keseragaman larutan sangat penting untuk mempertahankan hasil yang lembut dan mudah bernapas. Gambaran Regulasi Global REACH dan Pembatasan Uni Eropa Uni Eropa mengatur PFAS dalam tekstil berdasarkan Lampiran XVII REACH. Pembatasan terhadap PFHxA, produk degradasi dari kimia C6, mulai berlaku di Uni Eropa dan EEA mulai tahun 2026, dan pembatasan yang lebih luas yang mencakup keluarga PFAS yang lebih besar saat ini sedang dievaluasi oleh Badan Kimia Eropa. Pembeli dan merek yang melakukan pengadaan untuk pasar Uni Eropa harus memperlakukan C6 sebagai bahan kimia yang berada di bawah tekanan regulasi yang meningkat, bukan sebagai pilihan aman jangka panjang, dan harus memantau pembaruan regulasi PFAS dari ECHA untuk mengetahui cakupan dan jadwal terbaru. Regulasi Negara Bagian AS tidak terbatas pada Uni Eropa. Dua negara bagian AS telah memberlakukan pembatasan PFAS khusus untuk tekstil dan pakaian: California AB 1817 melarang pembuatan, distribusi, dan penjualan barang tekstil baru yang mengandung PFAS yang sengaja ditambahkan di atas 100 ppm total fluorin organik mulai 1 Januari 2025, dan turun menjadi 50 ppm mulai 1 Januari 2027. Pakaian luar ruangan untuk kondisi basah yang ekstrem mendapatkan perpanjangan masa berlaku hingga 1 Januari 2028. Persyaratan lengkapnya tercantum dalam teks resmi RUU tersebut. Undang-Undang Konservasi Lingkungan New York § 37-0121 melarang penjualan pakaian baru.

Jelajahi Lebih Lanjut »
Gulungan kain nilon biru tua yang sudah jadi.

Cacat Pewarnaan Nilon: Penyebab dan Perbaikan Proses

Daftar Isi Cacat Umum Pewarnaan Nilon Warna Tidak Merata dan Bergelombang Efek Cincin, Miring, dan Berembun Tiga Faktor Utama di Balik Setiap Cacat Profil pH Laju Pemanasan dan Zona Penyerapan Pemilihan dan Dosis Retarder Pemecahan Masalah Berdasarkan Gejala Pertanyaan yang Sering Diajukan (FAQ) tentang Solusi Skychem untuk Pewarnaan Nilon Berapa pH terbaik untuk pewarnaan asam nilon? Mengapa nilon saya terwarnai tidak merata? Bagaimana zat penghambat pewarnaan mencegah pewarnaan yang tidak merata? Pada suhu berapa saya harus mewarnai nilon? Nylon menyerang dengan cepat. Pewarna asam berikatan dengan gugus aminonya dalam hitungan menit, sehingga proses yang sedikit kurang tepat dapat menghasilkan warna yang tidak merata sebelum warna tersebut sempat merata. Garis-garis, kemiringan, bercak-bercak, dan permukaan yang berbintik-bintik dan tidak rata pada nilon hampir selalu disebabkan oleh salah satu dari tiga faktor yang dapat dikendalikan: pH, suhu, atau sistem penghambat pengeringan. Artikel ini membahas cara mengenali setiap cacat dan apa yang perlu disesuaikan dalam proses untuk mencegahnya terulang kembali. Cacat Umum dalam Pewarnaan Nilon: Menyebutkan cacat dengan benar adalah langkah pertama untuk memperbaikinya. Tiga pola di bawah ini mencakup sebagian besar hal yang muncul pada nilon, dan masing-masing menunjukkan akar penyebab yang berbeda. Warna Tidak Merata dan Berubah-ubah Kategori luasnya adalah pewarnaan yang tidak merata: bercak-bercak, noda, atau warna yang tidak konsisten di seluruh kain. Kekaburan adalah bentuk yang lebih spesifik, yaitu tampilan berbintik-bintik dan berbutir di mana filamen yang berdekatan menyerap pewarna dengan kecepatan yang berbeda. Ini adalah tanda paling jelas bahwa pewarna meresap lebih cepat daripada kemampuan serat untuk merata. Listing dan Barre Listing adalah perbedaan warna dari sisi ke tengah atau dari tepi ke tengah di sepanjang lebar kain. Barre muncul sebagai garis atau guratan horizontal yang mengikuti jalur atau pilihan. Yang membedakan keduanya dari skitteriness adalah polanya: listing dan barre mengikuti arah lebar atau panjang yang terdefinisi, sedangkan skitteriness menyebar secara acak. Efek Ring, Tippy, dan Frosty: Pewarnaan ring dan pewarnaan tippy adalah kesalahan penetrasi yang terkait namun berbeda, dan penting untuk membedakannya. Pewarnaan melingkar terjadi di seluruh penampang serat: pewarna tetap terkonsentrasi di selubung luar dan tidak pernah sepenuhnya menyebar ke inti, sehingga filamen yang dipotong menunjukkan cincin berwarna di sekitar bagian tengah yang pucat atau putih meskipun permukaannya tampak sepenuhnya diwarnai. Pewarnaan ujung serat (tippy dyeing) adalah perbedaan memanjang, di mana ujung filamen atau serat stapel menyerap lebih banyak atau lebih sedikit zat pewarna daripada bagian tengah serat, biasanya karena ujung serat memiliki riwayat panas atau kondisi permukaan yang berbeda dari bagian serat lainnya. Efek embun beku muncul sebagai permukaan yang secara keseluruhan pucat dan kusam, bukan sebagai pola yang terarah. Ketiganya mengarah pada masalah mendasar yang sama, yaitu pewarna yang tidak sepenuhnya meresap ke dalam serat, meskipun warnanya tampak mendekati standar dari kejauhan. Tiga Faktor Utama di Balik Setiap Cacat Sebagian besar cacat pada tirai nilon disebabkan oleh pH, ​​suhu, atau sistem penghambat pengeringan yang bekerja saling bertentangan, bukan bekerja bersama-sama. Setiap tuas di bawah ini menjelaskan mekanisme, mode kegagalan yang umum terjadi, dan solusinya. Profil pH Dalam larutan asam, gugus amino di ujung rantai polimer nilon mendapatkan proton dan menjadi bermuatan positif, sedangkan gugus sulfonat pada molekul pewarna asam membawa muatan negatif. Keduanya saling tertarik dan terikat. pH menentukan berapa banyak situs ini yang aktif, seberapa cepat zat pewarna mencapai situs tersebut, dan seberapa kuat zat pewarna tersebut menempel setelah sampai di sana. Kesalahan proses yang paling umum adalah menurunkan pH larutan terlalu jauh atau terlalu cepat. Jika larutan menjadi asam sebelum barang terbasahi secara merata dan bersirkulasi, pewarna akan menempel dengan cepat dan menciptakan garis-garis atau bercak yang tidak dapat diperbaiki dengan berapa lama pun waktu yang dihabiskan pada suhu tersebut. pH yang terlalu tinggi atau berubah-ubah selama siklus akan menimbulkan masalah sebaliknya: penyerapan nutrisi yang lemah dan kedalaman naungan yang bervariasi dari satu batch ke batch lainnya. Kelas pewarna asam yang berbeda membutuhkan rentang pH yang berbeda: Pewarna perata warna: sekitar pH 5.5 hingga 7.0, memberikan ruang bagi pewarna untuk bermigrasi dan memperbaiki diri sendiri. Pewarna penggilingan (klasifikasi yang diambil dari terminologi pewarnaan wol, tetapi juga merupakan praktik standar untuk nilon): sekitar pH 4.0 hingga 5.0, untuk warna yang lebih pekat dan ketahanan basah yang lebih kuat, dengan toleransi yang lebih rendah terhadap variasi proses. Rentang ini adalah titik awal. Konfirmasikan dengan lembar data teknis pemasok pewarna dan hasil uji laboratorium internal, dan jangan pernah menggunakan resep yang sama dari pewarna wol, di mana skema pH untuk pewarna perata dan penggilingan berjalan berlawanan arah. Kehati-hatian yang sama berlaku pada nilon itu sendiri: nilon 6 dan nilon 6,6 dapat bereaksi dan membentuk warna secara berbeda dalam kondisi pH dan suhu yang identik, dan beralih antara substrat atau pemasok pewarna dengan resep yang tidak terverifikasi adalah sumber umum dan dapat dihindari dari perubahan warna. Konfirmasikan setiap perubahan jenis serat atau sumber pewarna dengan uji celup laboratorium dan uji coba awal sebelum memasuki produksi massal. Solusinya adalah kurva pH yang dapat diulang, bukan nilai target tunggal. Donor asam yang bekerja lambat yang menurunkan pH secara bertahap seiring kenaikan suhu menjaga agar serangan tetap terkontrol dan tidak tiba-tiba, menghilangkan tebakan dosis manual pada titik yang salah dalam siklus. Laju pemanasan dan suhu zona tumbukan menentukan kapan pewarna bergerak dan seberapa cepat. Pada nilon, sebagian besar penyerapan terjadi dalam rentang suhu yang sempit, biasanya 70 hingga 90°C, di mana struktur serat terbuka dan zat pewarna masuk dengan cepat. Nylon memiliki jumlah situs pewarna yang terbatas, dan pewarna asam akan berikatan dengan situs tersebut hampir segera setelah kondisi memungkinkan; proses pewarnaan yang terlalu cepat akan mengikat pewarna secara tidak merata, tanpa ada kesempatan untuk meratakan ikatan setelahnya. Sepuluh hingga lima belas menit pertama pemogokan sebagian besar menentukan hasil keseluruhan proses. Diagram di atas menunjukkan bagaimana hal ini terjadi dalam siklus tipikal: tahap pembasahan dan sirkulasi yang datar, peningkatan bertahap yang terkontrol yang melambat melalui zona suhu 70 hingga 90°C, penahanan di dekat titik didih untuk migrasi dan perataan, dan pendinginan yang terkontrol. Perbaikan dimulai sebelum terjadi masalah: pastikan terlebih dahulu pembasahan yang merata dan sirkulasi yang stabil. Naikkan suhu secara bertahap dengan kecepatan terkontrol, seringkali mendekati 1°C per menit dan lebih lambat lagi pada kisaran 70 hingga 90°C.

Jelajahi Lebih Lanjut »

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam

Dapatkan penawaran harga proyek

Sampaikan kepada kami persyaratan proyek Anda, negara, dan aplikasi yang dimaksud.

Sandy

Dengan pengalaman bertahun-tahun dalam pewarna kimia dan bahan pembantu tekstil, saya berdedikasi untuk berbagi wawasan tentang teknologi terkini, inovasi berkelanjutan, dan tren pasar.

Recent Articles

2. Pencucian dengan suhu rendah menghasilkan cairan pencuci yang lebih jernih dan mengurangi noda pada kain katun putih di sebelahnya.

Panduan Pencucian Sabun dengan Pewarna Reaktif: Ketahanan Warna Lebih Baik Saat Dicuci, Noda yang Menurun Lebih Sedikit

Daftar Isi Apa Itu Pewarna Reaktif Peran Sabun dalam Tahap Pencucian Mengapa Pewarna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Bagaimana Sabun Mempengaruhi Ketahanan Cuci Menghilangkan Pewarna Terhidrolisis dari Permukaan Serat Hubungan Antara Sabun dan Peringkat Ketahanan Apa Penyebab Noda Balik? Sumber Umum Noda Balik pada Kain dan Campuran yang Paling Berisiko Parameter Proses Utama untuk Pencucian Sabun yang Efektif Suhu dan Waktu Rasio Cairan Kesadahan Air dan Agen Pengikat Memilih Agen Pencucian Sabun yang Tepat Agen Pencucian Sabun Anionik dan Nonionik Mencocokkan Agen dengan Serat dan Kedalaman Warna Opsi Agen Pencucian Sabun Suhu Rendah: Sylic D2705 Manfaat Utama Rekomendasi Aplikasi Perbandingan Kinerja Metode Proses Pencucian Sabun Urutan Pencucian Dingin dan Panas Pencucian Sabun Satu Tahap vs. Beberapa Tahap Peran Agen Pengikat Setelah Pencucian Sabun Praktik Terbaik untuk Hasil Ketahanan Cuci yang Konsisten Pertanyaan yang Sering Diajukan Berapa lama waktu yang dibutuhkan untuk pencucian pewarna reaktif? Bisakah noda di bagian belakang pakaian diperbaiki setelah terjadi? Apakah air sadah memengaruhi kinerja pembuatan sabun? Apakah zat pengikat terpisah selalu diperlukan setelah proses pembuatan sabun? Pencucian dengan sabun untuk pewarna reaktif sering dianggap sebagai langkah cepat di akhir siklus pewarnaan, tetapi hal ini memiliki efek langsung pada ketahanan luntur terhadap pencucian dan hasil pewarnaan balik. Memastikan suhu, waktu, dan pemilihan agen yang tepat dapat mencegah penolakan yang mahal dan pesanan berulang yang mengurangi margin keuntungan. Apa itu proses pencucian pewarna reaktif? Peran proses pencucian terjadi setelah fiksasi, setelah pewarna reaktif terikat pada serat dalam kondisi basa. Kain dicuci pada suhu mendidih atau mendekati suhu mendidih dengan deterjen atau bahan sabun khusus untuk menghilangkan semua yang tidak pernah membentuk ikatan permanen dengan serat. Melewatkan atau mempersingkat langkah ini membuat proses pencucian tidak sempurna, dan kain tersebut membawa risiko luntur warna tersembunyi yang tidak akan muncul sampai pengujian selanjutnya atau, lebih buruk lagi, setelah sampai ke pelanggan. Mengapa Zat Warna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Sebagian zat warna reaktif selalu terhidrolisis dalam bak pewarna alih-alih bereaksi dengan serat. Zat warna terhidrolisis berada dalam posisi longgar di permukaan kain, hanya terikat oleh daya tarik fisik yang lemah dan bukan ikatan kovalen. Jika dibiarkan, noda tersebut akan terhapus saat dipegang, luntur saat dicuci, dan berpindah ke kain yang lebih terang dalam cucian yang sama. Proses pencucian dengan sabun dirancang khusus untuk menghilangkan residu ini sebelum menjadi masalah pada ketahanan warna. Bagaimana Proses Pencucian Mempengaruhi Ketahanan Warna Saat Dicuci Kualitas proses pencucian sangat menentukan apa yang akan terlihat kemudian dalam pengujian ketahanan warna. Meskipun warna pada kartu contoh terlihat tepat, sampel warna tetap bisa gagal dalam hal ketahanan luntur saat dicuci atau digosok jika langkah ini dilakukan terburu-buru. Menghilangkan Zat Warna Terhidrolisis dari Permukaan Serat. Pencucian sabun yang efektif menjaga agar zat warna yang telah terlepas tetap tersuspensi dalam cairan pencuci, alih-alih mengendap kembali ke kain. Seberapa sempurna proses ini terjadi bergantung pada pengadukan, rasio cairan, dan kekuatan pendispersi deterjen atau zat sabun yang digunakan. Hubungan Antara Pencucian Sabun dan Peringkat Ketahanan Warna Peringkat ketahanan warna melalui pencucian dan penggosokan, yang paling umum dievaluasi menggunakan metode uji ketahanan warna AATCC, sebagian besar mencerminkan seberapa banyak pewarna yang tidak terikat tetap ada setelah pencucian. Suatu kain dapat lolos pemeriksaan warna awal pada sampel uji laboratorium, tetapi tetap gagal dalam pengujian ketahanan warna pada produksi massal jika proses pencucian sabun berlangsung terlalu singkat atau pada suhu terlalu rendah. Apa Penyebab Noda pada Punggung? Penyebab Umum Noda Balik Noda balik terjadi ketika pewarna yang telah tercuci dari kain yang diwarnai mengendap kembali ke area yang tidak diwarnai atau lebih terang dalam bak pewarna yang sama. Penyebab paling umum meliputi: Larutan sabun yang terlalu banyak mengandung zat warna terhidrolisis dibandingkan kapasitas larutan; Pembilasan yang tidak cukup antara langkah pencucian dan penyelesaian; Bahan pencuci dengan daya pendispersi yang lemah, yang memungkinkan partikel zat warna bebas mengendap kembali ke kain; Sirkulasi larutan yang tidak merata, yang menciptakan zona lokal dengan konsentrasi zat warna tinggi. Kain dan Campuran yang Paling Berisiko: Warna gelap dan pekat menghasilkan beban zat warna terhidrolisis tertinggi dan merupakan sumber keluhan noda balik yang paling sering terjadi. Kain campuran, dan setiap cucian yang mencampur komponen yang diwarnai dan tidak diwarnai, sangat rentan, karena pewarna yang menempel kembali jauh lebih terlihat pada bagian kain yang lebih terang. Parameter Proses Kunci untuk Pembuatan Sabun yang Efektif Sebagian besar penyebab ketahanan warna yang buruk dan noda yang muncul kembali bermuara pada seberapa ketat ketiga parameter ini dikendalikan. Suhu dan Waktu Pencucian sabun biasanya dilakukan pada suhu mendekati titik didih selama lima hingga lima belas menit, meskipun kombinasi ideal bergantung pada kedalaman warna dan konstruksi kain. Menggunakan suhu air yang terlalu dingin memperlambat proses penghilangan pewarna, dan mempersingkat waktu perendaman akan meninggalkan sisa pewarna yang terhidrolisis meskipun pada suhu yang tepat. Kedalaman warna Suhu pencucian Waktu tipikal Warna terang hingga sedang 90 hingga 95°C 5 hingga 8 menit Warna gelap dan pekat Mendekati titik didih (98 hingga 100°C) 10 hingga 15 menit Warna turquoise dan warna yang sulit diwarnai Mendekati titik didih, multi-bath 15 menit atau lebih per bath Kisaran suhu mendekati titik didih ini berlaku untuk bahan pencuci konvensional. Bahan pencuci suhu rendah diformulasikan agar bekerja efektif pada suhu 60 hingga 80°C, sehingga mengurangi penggunaan energi tanpa mengorbankan kinerja ketahanan warna (lihat bagian Sylic D2705 di bawah).  Rasio Larutan: Rasio larutan yang lebih ketat akan memekatkan zat warna terhidrolisis dalam volume air yang lebih kecil, yang meningkatkan risiko pengendapan ulang sebelum dapat dibilas. Pabrik yang mengoperasikan mesin jet atau overflow pada rasio cairan yang lebih rendah harus mengimbanginya dengan zat pendispersi yang lebih kuat atau siklus pembilasan tambahan. Kesadahan Air dan Zat Pengikat Kalsium, magnesium, dan besi dalam pasokan air mengganggu kinerja zat pembuat sabun dan dapat meninggalkan hasil akhir yang keruh atau tidak merata. Agen pengikat, seperti Sylic P1501B, dispersan pengkelat anionik dengan pH 2.5 hingga 4.0 dalam larutan 1%, mengikat ion-ion ini sebelum proses pembuatan sabun dimulai dan memungkinkan agen pembuat sabun bekerja sesuai yang diharapkan. Memilih Agen Pembusa yang Tepat Agen Pembusa Anionik dan Nonionik Agen pembusa anionik banyak digunakan karena daya dispersinya yang kuat, sedangkan jenis nonionik bekerja lebih baik dalam air sadah dan pada suhu yang lebih rendah. Kedua jenis tersebut tersedia dalam rangkaian bahan pembantu pewarnaan yang diformulasikan untuk stabilitas dalam bak alkali dan kinerja rendah busa pada mesin jet. Pencocokan Bahan dengan Serat dan Kedalaman Warna Kapas dan serat selulosa lainnya umumnya memberikan respons yang baik terhadap bahan pencuci anionik. Campuran yang mengandung serat sintetis mungkin memerlukan pilihan nonionik sebagai gantinya, untuk menghindari pewarnaan pada komponen sintetis yang lebih sensitif. Warna yang lebih gelap biasanya disebut

Jelajahi Lebih Lanjut »

Pembersihan Reduksi dalam Pewarnaan Poliester: Panduan Lengkap

Daftar Isi Apa Itu Kliring Reduksi? Definisi dan Tujuan Peran dalam Pewarnaan Dispersi Dampak pada Ketahanan Warna Keluhan Kualitas Umum Kapan Pembersihan Reduksi Diperlukan Warna Gelap dan Sedang Resep Konsentrasi Pewarna Tinggi Campuran dengan Serat Selulosa Kapan Dapat Dilewati Proses dan Kontrol Resep dan Parameter Khas Mengontrol Suhu dan pH Menghindari Reduksi Berlebihan atau Kurang Pembilasan dan Netralisasi Memilih Agen Pereduksi yang Tepat Natrium Hidrosulfit Agen Pereduksi Bebas Sulfur Pilihan Suhu Rendah dan Berkelanjutan Pewarna dengan Ketahanan Cuci Tinggi untuk Mengurangi Beban Pembersihan Pemecahan Masalah Masalah Umum Ketahanan Cuci yang Buruk Setelah Pembersihan Perubahan Warna atau Pudar Kesimpulan Pertanyaan yang Sering Diajukan Apa yang Terjadi Jika Anda Melewatkannya? Pembersihan Reduksi vs Pencucian Normal? Bisakah hal itu dilakukan pada suhu rendah? Hidrosulfit vs Agen Bebas Sulfur? Sekumpulan pakaian yang terlihat sempurna di mesin cuci masih bisa gagal dalam uji ketahanan luntur saat dicuci beberapa hari kemudian. Seringkali, penyebabnya adalah pewarna dispersi yang tidak terikat dan tertinggal di permukaan serat, dan solusinya adalah dengan reduksi dan pembersihan. Panduan ini membahas kapan langkah ini diperlukan, kimia di baliknya, dan bagaimana menjaga konsistensi hasil dari pengujian sampel di laboratorium hingga produksi massal. Apa Itu Reduksi Kliring? Definisi dan Tujuan: Pembersihan reduksi adalah perlakuan pasca-pewarnaan yang menghilangkan zat warna dispersi yang belum menembus atau menempel pada serat poliester. Selama proses pewarnaan pada suhu tinggi, beberapa molekul pewarna tetap berada di permukaan serat dan tidak berdifusi ke dalam struktur polimer. Jika dibiarkan tanpa perawatan, sisa pewarna ini akan luntur dan pudar saat dicuci, sehingga menurunkan ketahanan warna secara keseluruhan. Proses pencucian reduksi akan memecah dan menghilangkan pewarna permukaan, sehingga hanya menyisakan pewarna yang telah terikat dengan baik di dalam serat. Peran dalam Pewarnaan Dispersi: Pembersihan reduksi terjadi di akhir siklus pewarnaan dispersi, setelah tahap pewarnaan utama dan sebelum pembilasan akhir. Ini adalah salah satu bagian dari alur kerja pewarnaan poliester yang lebih besar yang juga mencakup pra-perlakuan, pewarnaan, dan penyelesaian akhir. Halaman solusi aplikasi pewarnaan poliester menguraikan bagaimana tahapan-tahapan ini saling terhubung, beserta bahan pembantu yang direkomendasikan untuk setiap langkah. Dampak pada Ketahanan Warna Ketahanan terhadap pencucian dan gesekan termasuk di antara spesifikasi yang paling diperiksa pembeli sebelum menerima pengiriman. Pewarna permukaan yang belum dihilangkan memiliki ikatan yang longgar dan mudah tercuci, yang justru merupakan tujuan dari pengujian standar seperti metode ketahanan pencucian AATCC. Langkah pembersihan reduksi yang dilakukan dengan benar akan meningkatkan hasil ini dengan menghilangkan zat pewarna yang jika tidak dihilangkan akan menyebabkan kegagalan pengujian. Keluhan Kualitas Umum Pabrik yang melewatkan atau kurang memperhatikan proses pembersihan reduksi cenderung mengalami pola masalah yang berulang: Warna luntur ke pakaian yang lebih terang dalam satu kali pencucian Noda pada kemasan atau hiasan selama pengangkutan dan penyimpanan Warna kusam atau buram dibandingkan dengan sampel warna yang disetujui Pengiriman ditolak setelah pengujian ketahanan warna gagal di laboratorium pembeli Masalah-masalah ini hampir selalu disebabkan oleh residu pewarna dispersi, bukan karena cacat pada resep pewarna itu sendiri, itulah sebabnya proses pembersihan reduksi layak mendapatkan perhatian yang sama seperti tahap pewarnaan yang mengikutinya. Kapan Proses Pembersihan dengan Reduksi Diperlukan? Warna Gelap dan Sedang Warna yang lebih gelap dan sedang membutuhkan konsentrasi pewarna yang lebih tinggi, yang secara alami meninggalkan lebih banyak pewarna yang tidak terikat pada permukaan serat. Rangkaian pewarna dispersi Skycron mencakup aplikasi pewarnaan dan pencetakan pada warna gelap, sedang, dan cerah, dan memadukan pewarna ini dengan langkah pembersihan reduksi yang tepat adalah praktik standar untuk mencapai ketahanan warna yang dapat diterima pada tingkat kegelapan yang lebih pekat ini. Resep dengan Konsentrasi Pewarna Tinggi: Resep apa pun dengan persentase total pewarna yang tinggi berdasarkan berat kain (% owf) akan mendapatkan manfaat dari proses pembersihan reduksi, tidak hanya untuk warna gelap. Sebagai referensi umum, pabrik biasanya mengelompokkan kedalaman warna dengan cara ini: Kedalaman Warna Konsentrasi Pewarna Khas Pengurangan Cahaya Pembersih Di Bawah 1% owf Seringkali opsional Sedang 1 hingga 3% owf Disarankan warna gelap di atas 3% owf Diperlukan. Angka-angka ini merupakan panduan umum dan bukan aturan tetap, karena kelas pewarna, campuran serat, dan target ketahanan warna semuanya dapat mengubah ambang batas. Kombinasi berbagai pewarna yang digunakan untuk menghasilkan warna khusus yang presisi mengikuti logika yang sama, karena beberapa kelas pewarna yang digabungkan dapat meninggalkan residu permukaan dalam jumlah yang bervariasi bahkan pada persentase total yang moderat. Campuran dengan Serat Selulosa Campuran poliester-katun dan poliester-viscose menambah lapisan risiko lainnya. Zat pewarna dispersi yang tidak menempel pada bagian poliester dapat menodai serat selulosa, menyebabkan pergeseran warna yang tidak diinginkan pada kain. Pengurangan kejernihan melindungi kontras atau warna solid yang diinginkan di kedua jenis serat. Kapan Proses Ini Dapat Dilewati? Warna yang sangat terang dengan kandungan pewarna rendah terkadang tidak memerlukan siklus pembersihan reduksi penuh, terutama jika digunakan pewarna dengan daya serap tinggi dan kondisi pewarnaan yang terkontrol dengan baik, dan pencucian air panas sederhana sudah cukup. Melewatkan langkah ini tetap harus merupakan keputusan yang disengaja berdasarkan kedalaman warna dan persyaratan ketahanan warna, bukan jalan pintas yang diambil untuk menghemat waktu. Proses dan Kontrol Resep dan Parameter Khas Larutan pembersih reduksi alkali standar mencakup zat pereduksi, soda kaustik atau soda abu, dan zat pembasah atau pendispersi. Sistem penjernihan asam bebas sulfur, yang beroperasi pada pH lebih rendah, semakin banyak digunakan sebagai alternatif. Sebagai titik awal umum, kira-kira seperti ini: Parameter Kisaran Khas Zat pereduksi 2 hingga 4 g/L Alkali (NaOH atau soda abu) 2 hingga 4 g/L Suhu 70 hingga 80°C Waktu 15 hingga 20 menit Rasio cairan 1:8 hingga 1:15 Angka-angka ini bervariasi tergantung kedalaman warna, kelas pewarna, dan campuran serat, sehingga uji coba laboratorium harus mengkonfirmasi resep akhir sebelum diterapkan dalam skala besar. Mengontrol Suhu dan pH Suhu dan pH adalah dua variabel yang paling memengaruhi efisiensi penjernihan: Terlalu dingin atau terlalu singkat: sisa pewarna tertinggal, dan ketahanan warna menurun. Terlalu panas atau terlalu basa: permukaan poliester atau teksturnya dapat terpengaruh. Sebagian besar resep konvensional menargetkan pH yang sedikit basa antara 9 dan 11. Sistem bebas sulfur berbasis asam justru bekerja dalam kisaran netral hingga sedikit asam, tergantung pada produk yang digunakan, sehingga target pH harus selalu sesuai dengan kimia yang dipilih dan bukan aturan tetap tunggal. Hindari Reduksi Berlebihan atau Reduksi Kurang Reduksi kurang meninggalkan pewarna di permukaan, yang kemudian terlihat sebagai ketahanan warna yang buruk. Reduksi berlebihan akan menghilangkan pewarna yang telah terikat dengan baik pada serat, sehingga menyebabkan hilangnya warna, kusam, atau warna yang tidak merata.

Jelajahi Lebih Lanjut »
Lapisan Anti Air C0 vs. C6

Lapisan Anti Air C0 vs. C6: Mana yang Sesuai untuk Tekstil Anda?

Daftar Isi Kimia di Balik C0 dan C6 Apa itu C6 DWR Apa itu C0 DWR Perbedaan Struktural Utama Perbandingan Kinerja Ketahanan Air dan Minyak Daya Tahan dan Ketahanan Cuci Kemampuan Bernapas dan Sentuhan Tangan Lanskap Regulasi Global REACH dan Pembatasan Uni Eropa Peraturan Negara Bagian AS Persyaratan Merek dan Pengecer Kasus Penggunaan berdasarkan Industri Pakaian Luar dan Olahraga Pakaian Kerja dan Tekstil Pelindung Tekstil Rumah dan Pelapis Memilih Lapisan Akhir yang Tepat Faktor-Faktor Utama yang Perlu Dipertimbangkan Kiat Pengujian dan Sertifikasi Kesimpulan Pertanyaan yang Sering Diajukan Apa perbedaan antara lapisan akhir C0 dan C6? Apakah C6 DWR dilarang? Apakah C0 berkinerja sebaik C6? Bagaimana cara saya memilih antara C0 dan C6? Tanyakan kepada pemasok kain tentang lapisan anti air, dan kemungkinan besar Anda akan mendapatkan dua jawaban yang sangat berbeda: C6, atau C0. Keduanya mengklaim dapat menjaga kain tetap kering. Saat ini hanya satu yang menghadapi tekanan penghapusan bertahap dari regulator di Uni Eropa, California, dan New York, serta dari merek pakaian besar. Bagi pembeli yang mencari tekstil anti air saat ini, pilihannya bukan lagi hanya tentang performa. Ini tentang jenis produk kimia mana yang masih akan laku di pasar target Anda dua tahun dari sekarang. Kimia di Balik C0 dan C6 Apa itu C6 DWR? Lapisan anti air tahan lama (DWR) C6 menggunakan polimer fluorokarbon rantai pendek, khususnya rantai samping fluorinasi enam karbon, untuk melapisi serat individual. Proses kimia ini menurunkan energi permukaan serat hingga sekitar 12 mJ/m², yang berada di bawah tegangan permukaan sebagian besar air dan minyak. Hasilnya, lapisan C6 memberikan kemampuan menolak air dan minyak, kombinasi yang jarang dapat ditandingi sepenuhnya oleh sistem bebas fluorin lainnya. Teknologi C6 menggantikan lapisan fluorotelomer C8 yang lebih lama lebih dari satu dekade lalu. C8 terurai menjadi PFOA, suatu zat yang dikenal persisten dan terakumulasi secara biologis di lingkungan. C6 terurai menjadi asam perfluoroheksanoat (PFHxA), yang memiliki waktu paruh lingkungan yang lebih pendek dan potensi bioakumulasi yang lebih rendah. Namun, PFHxA tidak terbebas dari pengawasan regulasi, seperti yang dijelaskan pada bagian kepatuhan di bawah ini. Bagi pembeli yang mencari produk C6, formulasi seperti Skyguard C6-C8 Waterproofer menggabungkan ketahanan terhadap air dan minyak dengan ketahanan luntur yang baik pada serat selulosa dan sintetis, diaplikasikan pada dosis tipikal 10 hingga 40 g/L, dan diproduksi tanpa PFOS, PFOA, atau APEO. Apa itu C0 DWR? C0 mengacu pada bahan kimia penolak air bebas fluorin. Alih-alih rantai samping fluorokarbon, lapisan akhir C0 mengandalkan dendrimer, lilin, atau polimer berbasis poliuretan untuk membangun permukaan serat hidrofobik. Sistem ini biasanya mencapai energi permukaan 20 hingga 25 mJ/m², yang cukup untuk menolak air secara efektif tetapi umumnya tidak cukup untuk memberikan daya tolak minyak yang kuat. Permintaan akan lapisan akhir C0 meningkat pesat karena tidak membawa risiko kepatuhan terkait PFAS, faktor yang semakin penting setiap tahun seiring dengan meluasnya cakupan regulasi. Rangkaian produk seperti Skyguard Fluorine-free Waterproofer diaplikasikan dengan konsentrasi sekitar 10 hingga 80 g/L tergantung pada daya tahan yang dibutuhkan, tidak mengandung APEO, dan dirancang untuk kain yang tidak memerlukan kemampuan menolak minyak, termasuk sebagian besar pakaian luar, tekstil rumah tangga, dan aplikasi fesyen. Perbedaan Struktural Utama Atribut C6 (Fluorokarbon) C0 (Bebas Fluorin) Energi permukaan Kira-kira. Kira-kira 12 mJ/m² 20 hingga 25 mJ/m² Daya tolak air Sangat baik Baik hingga sangat baik Daya tolak minyak Ya Terbatas atau tidak ada Kandungan PFAS Ada (berbasis PFHxA) Tidak ada Suhu pengeringan tipikal 150 hingga 160°C 160 hingga 180°C Perbandingan Kinerja Daya Tolak Air dan Minyak Lapisan C6 tetap menjadi patokan di mana pun dibutuhkan ketahanan terhadap minyak, gemuk, atau noda organik bersamaan dengan daya tolak air, seperti pakaian kerja yang terpapar oli mesin atau celemek yang bersentuhan dengan makanan. Lapisan C0 telah menutup sebagian besar kesenjangan dalam hal daya tolak air murni, dengan banyak formulasi terbaru mencapai hasil yang setara dengan C6 di bawah pengujian ketahanan air standar. Namun, pada noda berbasis minyak, lapisan akhir C0 masih kurang memadai. Daya Tahan dan Ketahanan terhadap Pencucian Kedua jenis bahan kimia ini bergantung pada adsorpsi fisik saat pertama kali diaplikasikan pada kain, dan ikatan ini melemah secara bertahap dengan pencucian berulang dan paparan deterjen. Agen pengikat silang memperpanjang daya tahan pencucian dengan mengikat rantai polimer DWR satu sama lain dan ke gugus reaktif pada permukaan serat, mengubah lapisan yang teradsorpsi secara longgar menjadi lapisan yang terikat secara kimiawi. Sebagai contoh, Agen Pengikat Silik ditambahkan dalam larutan yang sama dengan dosis 10 hingga 30 persen dari jumlah bahan anti air, tidak mengandung APEO, PFOA, PFOS, atau formaldehida, dan kompatibel dengan sistem C6 dan bebas fluorin, menjadikannya tambahan praktis ketika lapisan akhir perlu tahan terhadap 20 siklus pencucian industri atau rumah tangga atau lebih. Kemampuan Bernapas dan Sentuhan Tangan Baik lapisan C0 maupun C6 melapisi permukaan serat daripada mengisi ruang pori di antara benang, sehingga kemampuan bernapas umumnya tetap terjaga pada tingkat aplikasi yang tepat. Dua faktor yang paling sering mengganggu keseimbangan ini adalah: Penggunaan lapisan akhir yang berlebihan, yang dapat sebagian menghalangi porositas antar benang dan membuat tekstur kain menjadi kaku; dan konsentrasi larutan yang tidak merata, yang menciptakan zona dengan penambahan zat aditif tinggi di seluruh lebar kain. Lapisan akhir C0 terkadang memerlukan tingkat aplikasi yang sedikit lebih tinggi untuk menyamai daya tolak air C6, yang membuat akurasi dosis dan keseragaman larutan sangat penting untuk mempertahankan hasil yang lembut dan mudah bernapas. Gambaran Regulasi Global REACH dan Pembatasan Uni Eropa Uni Eropa mengatur PFAS dalam tekstil berdasarkan Lampiran XVII REACH. Pembatasan terhadap PFHxA, produk degradasi dari kimia C6, mulai berlaku di Uni Eropa dan EEA mulai tahun 2026, dan pembatasan yang lebih luas yang mencakup keluarga PFAS yang lebih besar saat ini sedang dievaluasi oleh Badan Kimia Eropa. Pembeli dan merek yang melakukan pengadaan untuk pasar Uni Eropa harus memperlakukan C6 sebagai bahan kimia yang berada di bawah tekanan regulasi yang meningkat, bukan sebagai pilihan aman jangka panjang, dan harus memantau pembaruan regulasi PFAS dari ECHA untuk mengetahui cakupan dan jadwal terbaru. Regulasi Negara Bagian AS tidak terbatas pada Uni Eropa. Dua negara bagian AS telah memberlakukan pembatasan PFAS khusus untuk tekstil dan pakaian: California AB 1817 melarang pembuatan, distribusi, dan penjualan barang tekstil baru yang mengandung PFAS yang sengaja ditambahkan di atas 100 ppm total fluorin organik mulai 1 Januari 2025, dan turun menjadi 50 ppm mulai 1 Januari 2027. Pakaian luar ruangan untuk kondisi basah yang ekstrem mendapatkan perpanjangan masa berlaku hingga 1 Januari 2028. Persyaratan lengkapnya tercantum dalam teks resmi RUU tersebut. Undang-Undang Konservasi Lingkungan New York § 37-0121 melarang penjualan pakaian baru.

Jelajahi Lebih Lanjut »
Gulungan kain nilon biru tua yang sudah jadi.

Cacat Pewarnaan Nilon: Penyebab dan Perbaikan Proses

Daftar Isi Cacat Umum Pewarnaan Nilon Warna Tidak Merata dan Bergelombang Efek Cincin, Miring, dan Berembun Tiga Faktor Utama di Balik Setiap Cacat Profil pH Laju Pemanasan dan Zona Penyerapan Pemilihan dan Dosis Retarder Pemecahan Masalah Berdasarkan Gejala Pertanyaan yang Sering Diajukan (FAQ) tentang Solusi Skychem untuk Pewarnaan Nilon Berapa pH terbaik untuk pewarnaan asam nilon? Mengapa nilon saya terwarnai tidak merata? Bagaimana zat penghambat pewarnaan mencegah pewarnaan yang tidak merata? Pada suhu berapa saya harus mewarnai nilon? Nylon menyerang dengan cepat. Pewarna asam berikatan dengan gugus aminonya dalam hitungan menit, sehingga proses yang sedikit kurang tepat dapat menghasilkan warna yang tidak merata sebelum warna tersebut sempat merata. Garis-garis, kemiringan, bercak-bercak, dan permukaan yang berbintik-bintik dan tidak rata pada nilon hampir selalu disebabkan oleh salah satu dari tiga faktor yang dapat dikendalikan: pH, suhu, atau sistem penghambat pengeringan. Artikel ini membahas cara mengenali setiap cacat dan apa yang perlu disesuaikan dalam proses untuk mencegahnya terulang kembali. Cacat Umum dalam Pewarnaan Nilon: Menyebutkan cacat dengan benar adalah langkah pertama untuk memperbaikinya. Tiga pola di bawah ini mencakup sebagian besar hal yang muncul pada nilon, dan masing-masing menunjukkan akar penyebab yang berbeda. Warna Tidak Merata dan Berubah-ubah Kategori luasnya adalah pewarnaan yang tidak merata: bercak-bercak, noda, atau warna yang tidak konsisten di seluruh kain. Kekaburan adalah bentuk yang lebih spesifik, yaitu tampilan berbintik-bintik dan berbutir di mana filamen yang berdekatan menyerap pewarna dengan kecepatan yang berbeda. Ini adalah tanda paling jelas bahwa pewarna meresap lebih cepat daripada kemampuan serat untuk merata. Listing dan Barre Listing adalah perbedaan warna dari sisi ke tengah atau dari tepi ke tengah di sepanjang lebar kain. Barre muncul sebagai garis atau guratan horizontal yang mengikuti jalur atau pilihan. Yang membedakan keduanya dari skitteriness adalah polanya: listing dan barre mengikuti arah lebar atau panjang yang terdefinisi, sedangkan skitteriness menyebar secara acak. Efek Ring, Tippy, dan Frosty: Pewarnaan ring dan pewarnaan tippy adalah kesalahan penetrasi yang terkait namun berbeda, dan penting untuk membedakannya. Pewarnaan melingkar terjadi di seluruh penampang serat: pewarna tetap terkonsentrasi di selubung luar dan tidak pernah sepenuhnya menyebar ke inti, sehingga filamen yang dipotong menunjukkan cincin berwarna di sekitar bagian tengah yang pucat atau putih meskipun permukaannya tampak sepenuhnya diwarnai. Pewarnaan ujung serat (tippy dyeing) adalah perbedaan memanjang, di mana ujung filamen atau serat stapel menyerap lebih banyak atau lebih sedikit zat pewarna daripada bagian tengah serat, biasanya karena ujung serat memiliki riwayat panas atau kondisi permukaan yang berbeda dari bagian serat lainnya. Efek embun beku muncul sebagai permukaan yang secara keseluruhan pucat dan kusam, bukan sebagai pola yang terarah. Ketiganya mengarah pada masalah mendasar yang sama, yaitu pewarna yang tidak sepenuhnya meresap ke dalam serat, meskipun warnanya tampak mendekati standar dari kejauhan. Tiga Faktor Utama di Balik Setiap Cacat Sebagian besar cacat pada tirai nilon disebabkan oleh pH, ​​suhu, atau sistem penghambat pengeringan yang bekerja saling bertentangan, bukan bekerja bersama-sama. Setiap tuas di bawah ini menjelaskan mekanisme, mode kegagalan yang umum terjadi, dan solusinya. Profil pH Dalam larutan asam, gugus amino di ujung rantai polimer nilon mendapatkan proton dan menjadi bermuatan positif, sedangkan gugus sulfonat pada molekul pewarna asam membawa muatan negatif. Keduanya saling tertarik dan terikat. pH menentukan berapa banyak situs ini yang aktif, seberapa cepat zat pewarna mencapai situs tersebut, dan seberapa kuat zat pewarna tersebut menempel setelah sampai di sana. Kesalahan proses yang paling umum adalah menurunkan pH larutan terlalu jauh atau terlalu cepat. Jika larutan menjadi asam sebelum barang terbasahi secara merata dan bersirkulasi, pewarna akan menempel dengan cepat dan menciptakan garis-garis atau bercak yang tidak dapat diperbaiki dengan berapa lama pun waktu yang dihabiskan pada suhu tersebut. pH yang terlalu tinggi atau berubah-ubah selama siklus akan menimbulkan masalah sebaliknya: penyerapan nutrisi yang lemah dan kedalaman naungan yang bervariasi dari satu batch ke batch lainnya. Kelas pewarna asam yang berbeda membutuhkan rentang pH yang berbeda: Pewarna perata warna: sekitar pH 5.5 hingga 7.0, memberikan ruang bagi pewarna untuk bermigrasi dan memperbaiki diri sendiri. Pewarna penggilingan (klasifikasi yang diambil dari terminologi pewarnaan wol, tetapi juga merupakan praktik standar untuk nilon): sekitar pH 4.0 hingga 5.0, untuk warna yang lebih pekat dan ketahanan basah yang lebih kuat, dengan toleransi yang lebih rendah terhadap variasi proses. Rentang ini adalah titik awal. Konfirmasikan dengan lembar data teknis pemasok pewarna dan hasil uji laboratorium internal, dan jangan pernah menggunakan resep yang sama dari pewarna wol, di mana skema pH untuk pewarna perata dan penggilingan berjalan berlawanan arah. Kehati-hatian yang sama berlaku pada nilon itu sendiri: nilon 6 dan nilon 6,6 dapat bereaksi dan membentuk warna secara berbeda dalam kondisi pH dan suhu yang identik, dan beralih antara substrat atau pemasok pewarna dengan resep yang tidak terverifikasi adalah sumber umum dan dapat dihindari dari perubahan warna. Konfirmasikan setiap perubahan jenis serat atau sumber pewarna dengan uji celup laboratorium dan uji coba awal sebelum memasuki produksi massal. Solusinya adalah kurva pH yang dapat diulang, bukan nilai target tunggal. Donor asam yang bekerja lambat yang menurunkan pH secara bertahap seiring kenaikan suhu menjaga agar serangan tetap terkontrol dan tidak tiba-tiba, menghilangkan tebakan dosis manual pada titik yang salah dalam siklus. Laju pemanasan dan suhu zona tumbukan menentukan kapan pewarna bergerak dan seberapa cepat. Pada nilon, sebagian besar penyerapan terjadi dalam rentang suhu yang sempit, biasanya 70 hingga 90°C, di mana struktur serat terbuka dan zat pewarna masuk dengan cepat. Nylon memiliki jumlah situs pewarna yang terbatas, dan pewarna asam akan berikatan dengan situs tersebut hampir segera setelah kondisi memungkinkan; proses pewarnaan yang terlalu cepat akan mengikat pewarna secara tidak merata, tanpa ada kesempatan untuk meratakan ikatan setelahnya. Sepuluh hingga lima belas menit pertama pemogokan sebagian besar menentukan hasil keseluruhan proses. Diagram di atas menunjukkan bagaimana hal ini terjadi dalam siklus tipikal: tahap pembasahan dan sirkulasi yang datar, peningkatan bertahap yang terkontrol yang melambat melalui zona suhu 70 hingga 90°C, penahanan di dekat titik didih untuk migrasi dan perataan, dan pendinginan yang terkontrol. Perbaikan dimulai sebelum terjadi masalah: pastikan terlebih dahulu pembasahan yang merata dan sirkulasi yang stabil. Naikkan suhu secara bertahap dengan kecepatan terkontrol, seringkali mendekati 1°C per menit dan lebih lambat lagi pada kisaran 70 hingga 90°C.

Jelajahi Lebih Lanjut »

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam

Dapatkan penawaran harga proyek

Mohon sebutkan persyaratan, negara, dan cara pengajuannya.

Gulir ke Atas
Email WhatsApp

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam