...

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Menanggapi dalam waktu 24 jam

Bahan Pembantu Pencetakan Tekstil: Perbandingan Pengental, Pengikat, dan Penstabil

Pencetakan tekstil bergantung pada lebih dari sekadar warna. Bahan pengental, pengikat, dan penstabil masing-masing memainkan peran yang berbeda dalam menentukan ketajaman cetak, hasil warna, dan daya tahan pencucian. Panduan ini menguraikan cara kerja setiap bahan pembantu dan cara memilih kombinasi yang tepat untuk proses Anda.

Apa Itu Bahan Pembantu Pencetakan Tekstil?

Peran dalam Proses Pencetakan

Bahan pembantu pencetakan tekstil adalah bahan kimia khusus yang mendukung setiap tahap produksi cetak. Bahan-bahan ini sendiri tidak mengandung warna, tetapi mengatur bagaimana pewarna atau pigmen diaplikasikan, diikat, dan difiksasi pada kain.

Dalam urutan produksi standar:

  • The pengental Dicampurkan ke dalam pasta cetak untuk mencapai viskositas dan aliran yang tepat sebelum pasta mencapai layar atau rol.
  • The bahan pengikat ditambahkan dalam sistem pencetakan pigmen untuk menciptakan daya rekat antara partikel pigmen dan permukaan serat.
  • The tukang suap atau langkah fiksasi dilakukan setelah pencetakan untuk mengunci pewarna ke dalam serat dan menetapkan kinerja ketahanan warna akhir.

Setiap bahan pembantu menjalankan fungsi spesifik pada tahap tertentu. Pilihan yang buruk pada satu titik dapat membahayakan seluruh batch, terlepas dari seberapa baik komponen lain dipilih. Bagi manajer produksi dan tim pengadaan, pemilihan bahan pembantu secara langsung menentukan apakah hasil produksi memenuhi spesifikasi pembeli atau memerlukan pengerjaan ulang yang mahal.

Bahan Pembantu Pencetakan Tekstil

Pengental

Bagaimana Cara Kerja Pengental dalam Pasta Cetak?

Bahan pengental mengontrol viskositas dan perilaku reologi pasta cetak sehingga dapat berpindah dengan bersih melalui layar atau rol tanpa luntur, menyebar, atau mengering tidak merata pada permukaan kain. Bahan ini membentuk matriks terstruktur yang menangguhkan pewarna atau pigmen dan melepaskannya di bawah tekanan mekanis saat kontak dengan substrat.

Setelah pencetakan dan fiksasi, pengental harus dicuci bersih selama proses pasca-perawatan. Sisa pengental pada kain jadi akan mengurangi kecerahan warna, membuat tekstur kain menjadi kaku, dan menimbulkan variasi warna antar produksi berulang.

Pengental Alami vs. Sintetis

Natrium alginat adalah pilihan alami yang paling mapan untuk pencetakan pewarna reaktif, menawarkan kompatibilitas pewarna yang andal, definisi garis luar yang tajam, dan pembilasan yang bersih setelah fiksasi. Kekurangannya adalah volatilitas harga dan variasi viskositas antar batch yang memerlukan manajemen pasta yang cermat. Pengental akrilik sintetis mengatasi kedua keterbatasan tersebut dengan viskositas yang konsisten, kebutuhan dosis yang lebih rendah, dan toleransi elektrolit yang lebih kuat.

Pengental reaktif Sylic PR4200 dapat digunakan sendiri atau dicampur dengan natrium alginat tergantung pada persyaratan proses dan target biaya. Untuk sistem pewarna pigmen dan dispersi, natrium alginat umumnya tidak cocok dan pengental sintetis yang dirancang khusus untuk kelas pewarna tersebut merupakan pilihan standar industri.

Pemilihan Pengental berdasarkan Gaya Cetak

Bahan pengental yang tepat bergantung pada sistem pewarnaan, jenis kain, dan metode pencetakan yang digunakan:

Sistem Pewarna Kain Jenis Pengental yang Direkomendasikan Example
Reaktif Katun, linen Akrilik sintetis atau natrium alginat Sylic PR4200
Membubarkan Poliester, serat sintetis Pengental dispersi sintetis Sylic PR4213
pigmen Semua jenis kain Pengental pigmen sintetis Sylic PR4220A / Sylic PR4223

Selain sistem pewarna, metode pencetakan juga memengaruhi pemilihan pengental. Pencetakan tekstil digital membutuhkan formulasi pra-perlakuan viskositas rendah, bukan pengental pasta konvensional. Pencetakan sablon datar dan sablon putar masing-masing memberikan kondisi geser yang berbeda pada pasta, yang memengaruhi kinerja pengental di bawah kecepatan dan tekanan produksi.

Masalah dan Solusi Umum Aplikasi

Sebagian besar masalah terkait pengental dalam produksi dapat ditelusuri ke sejumlah kecil akar penyebab:

  • Terdapat bercak pada tepi hasil cetak. Biasanya ini menunjukkan viskositas pasta terlalu rendah, yang disebabkan oleh dosis pengental yang kurang atau kompatibilitas yang buruk antara pengental dan kandungan elektrolit dari pasta reaktif. Meningkatkan konsentrasi pengental dan memastikan toleransi elektrolit dengan pemasok biasanya dapat mengatasi masalah ini.
  • Layar tersumbat Masalah yang sering terjadi selama pencetakan sablon datar atau putar disebabkan oleh pengental yang mengering terlalu cepat di permukaan jaring. Memilih formulasi dengan retensi kelembapan yang lebih baik dan mengurangi kecepatan pencetakan selama proses pencetakan yang panjang akan mengurangi waktu henti.
  • Warna yang tidak konsisten pada beberapa kali pengujian. Seringkali, penyebabnya berasal dari persiapan pasta, bukan dari pengental itu sendiri. Menstandarisasi rasio campuran, mengontrol kualitas air, dan mencatat pH pasta pada setiap langkah persiapan sangat membantu dalam menstabilkan hasil produksi.
  • Pencucian yang buruk Setelah proses fiksasi, akan meninggalkan residu pada kain jadi. Hal ini lebih umum terjadi pada pengental alami dengan konsentrasi yang lebih tinggi dan dapat diatasi dengan menyesuaikan suhu pencucian, rasio larutan rendaman, atau dosis pengental dalam pasta.

Binder

Bagaimana Bahan Pengikat Menempelkan Pigmen pada Kain?

Pencetakan pigmen berbeda dari pencetakan reaktif atau dispersi secara mendasar: partikel pigmen tidak memiliki afinitas kimia terhadap serat. Pigmen tersebut berada di permukaan dan sepenuhnya bergantung pada pengikat untuk menahannya di tempatnya.

Bahan pengikat adalah emulsi polimer yang, ketika dipanaskan (biasanya 140 hingga 160°C), membentuk lapisan fleksibel di sekitar partikel pigmen dan mengikatnya ke substrat kain. Kekuatan dan fleksibilitas lapisan tersebut menentukan ketahanan terhadap pencucian, ketahanan terhadap gesekan, dan tekstur kain jadi.

Jenis Pengikat: Akrilik, Poliuretan, dan Lainnya

Pengikat akrilik adalah yang paling banyak digunakan dalam pencetakan pigmen. Pengikat ini menawarkan rentang operasi yang luas, pengembangan warna yang baik, daya tahan yang solid, dan kompatibilitas dengan sebagian besar sistem pasta cetak. Formulasinya berkisar dari jenis yang lembut dan cocok untuk pakaian hingga jenis yang lebih keras dan tahan lama yang dirancang untuk tas dan tekstil rumah tangga.

Pengikat poliuretan memberikan elastisitas dan ketahanan abrasi yang unggul, menjadikannya pilihan yang lebih baik untuk kain elastis dan pakaian kerja di mana daya tahan mekanis lebih diutamakan daripada kelembutan. Varian poliuretan yang dapat mengikat silang sendiri meningkatkan ketahanan terhadap pencucian tanpa memerlukan penambahan pengikat silang terpisah, yang menyederhanakan formulasi pasta.

Bahan pengikat khusus tersedia untuk aplikasi tertentu termasuk pencetakan transfer panas, pencetakan pigmen digital langsung ke kain, dan pelapisan beludru. Dalam setiap kasus, pemilihan didorong oleh substrat, metode pencetakan, dan persyaratan kinerja penggunaan akhir.

Untuk katun dan campuran katun-poliester, Sylic PR4100 menghasilkan warna cerah, sentuhan lembut, dan ketahanan gesekan serta pencucian yang kuat, termasuk memenuhi persyaratan pemrosesan pakaian bayi. Sylic PR4102A ditujukan untuk katun murni dan rayon dengan efek pencetakan reaktif imitasi, memprioritaskan rasa halus dan kinerja ketahanan yang konsisten pada dosis yang lebih rendah.

Sentuhan Lembut vs. Daya Tahan Tinggi

Pemilihan bahan pengikat hampir selalu melibatkan kompromi antara kelembutan dan daya tahan mekanis. Lapisan pengikat yang lebih lembut lebih nyaman di kulit tetapi biasanya kurang tahan terhadap siklus pencucian, sementara formulasi dengan daya tahan tinggi dapat membuat kain menjadi kaku dengan cara yang tidak dapat diterima di sebagian besar pasar pakaian. Pendekatan standar untuk mengelola hal ini adalah mencampur pengikat lembut dengan jumlah pengikat silang yang terkontrol, memilih pengikat pengikat silang sendiri yang sesuai dengan berat kain, atau menyesuaikan suhu pengeringan dan waktu tunggu untuk menyempurnakan struktur lapisan akhir. Untuk pakaian premium dan pakaian anak-anak, kelembutan adalah persyaratan utama. Untuk pakaian kerja, tas, atau tekstil industri, daya tahan menjadi prioritas.

Tukang Perbaikan

Bahan Pengikat untuk Pencetakan Reaktif, Dispersi, dan Pigmen

Fiksasi adalah langkah yang menentukan berapa proporsi pewarna yang diaplikasikan akan terikat secara permanen pada serat dan tidak akan luntur selama proses pasca-perlakuan. Mengoptimalkan fiksasi meningkatkan tiga hasil sekaligus: hasil warna yang lebih tinggi, tingkat ketahanan warna yang lebih kuat, dan beban pewarna yang lebih rendah dalam air bilasan. Mekanisme ini berbeda secara substansial di antara tiga sistem pencetakan utama:

Pencetakan reaktif pada katun dan linen bergantung pada penguapan atau pencampuran dalam kehadiran alkali, biasanya natrium karbonat atau natrium hidroksida. Kondisi proses itu sendiri mendorong ikatan kovalen antara pewarna dan serat. Bahan pembantu fiksatif terkadang ditambahkan ke bak pasca-perlakuan untuk meningkatkan efisiensi fiksasi pada warna gelap atau di mana ketahanan luntur yang tinggi ditentukan.

Pencetakan dispersi pada poliester mencapai fiksasi melalui pengaturan panas kering pada suhu 180 hingga 210°C, yang mendorong migrasi pewarna ke dalam serat dan menguncinya di tempatnya. Agen fiksasi kimia dapat dimasukkan ke dalam pasta cetak untuk meningkatkan ketahanan migrasi dan stabilitas ketahanan warna, terutama pada konstruksi kain yang sensitif terhadap panas.

Pencetakan pigmen tidak melibatkan reaksi kimia antara pewarna dan serat. Fiksasi adalah pengerasan termal pada lapisan pengikat. Zat pengikat silang yang ditambahkan ke dalam formulasi pasta memperkuat lapisan yang telah mengeras dan memperpanjang ketahanan terhadap pencucian. Fiksator kationik juga diterapkan sebagai perlakuan lanjutan dalam beberapa sistem pewarna untuk meningkatkan ketahanan terhadap air, khususnya untuk kain yang ditujukan untuk pasar dengan persyaratan ketahanan gosok yang tinggi.

Standar Ketahanan Warna Saat Dicuci dan Digosok

Persyaratan ketahanan warna dalam kontrak tekstil komersial paling umum didefinisikan oleh rangkaian standar pengujian ISO 105. Dua standar yang paling sering dirujuk dalam spesifikasi pembeli adalah:

  • ISO 105-C06 untuk pengujian ketahanan pencucian yang dipercepat
  • ISO 105-X12 untuk pengujian ketahanan gosok kering dan basah

Skala abu-abu berkisar dari 1 (sangat buruk) hingga 5 (sangat baik). Sebagian besar pembeli pakaian membutuhkan minimal nilai 3 hingga 4 untuk ketahanan luntur saat dicuci dan nilai 3 untuk ketahanan luntur saat basah. Spesifikasi kain performa dan pakaian kerja seringkali menuntut nilai 4 atau lebih tinggi di semua kategori.

Pertimbangan Kepatuhan Eco dan ZDHC

Kepatuhan terhadap keberlanjutan semakin menjadi syarat pengadaan daripada pilihan opsional. Daftar Zat Terbatas Manufaktur (MRSL) ZDHC mendefinisikan bahan kimia yang dilarang dalam produksi tekstil dan dirujuk oleh merek-merek global utama sebagai bagian dari persyaratan kualifikasi pemasok mereka. Bahan pengikat dan bahan pembantu harus diperiksa terhadap MRSL ZDHC untuk memastikan bahwa bahan tersebut tidak mengandung zat terlarang, termasuk senyawa pelepas formaldehida, komponen berbasis logam berat, atau amina aromatik terlarang.

Sertifikasi OEKO-TEX STANDARD 100 memberikan verifikasi pihak ketiga tambahan untuk merek yang memasok barang ke kategori sensitif seperti pakaian anak-anak, perlengkapan tidur, dan pakaian yang bersentuhan langsung dengan kulit. Bahan pembantu dengan kadar formaldehida rendah dan bebas formaldehida kini menjadi standar dalam rantai pasokan yang sesuai.

Pengental vs. Pengikat vs. Penstabil

Fungsi, Tahap Aplikasi, dan Kompatibilitas

Ketiga jenis alat bantu tersebut beroperasi pada tahapan produksi yang berbeda dan memiliki fungsi yang pada dasarnya berbeda:

Bantu Fungsi utama Tahap Aplikasi Sistem Pewarna Metrik Kinerja Utama
Pengental Mengontrol viskositas dan reologi pasta Persiapan pasta cetak Reaktif, terdispersi, pigmen Stabilitas pasta, ketajaman garis luar, pencucian yang bersih.
Map Mengikat pigmen ke permukaan kain Dicampur ke dalam pasta cetak pigmen pigmen Ketahanan terhadap pencucian, tekstur sentuhan, daya tahan lapisan film.
Tukang suap Memaksimalkan ikatan pewarna-serat Penguapan, pengeringan, atau perawatan pasca-cetak Reaktif, terdispersi, pigmen Ketahanan terhadap pencucian, ketahanan terhadap gosokan basah

Memilih Kombinasi yang Tepat

Bahan pembantu yang Anda butuhkan bergantung pada sistem pencetakan yang Anda gunakan. Dalam pencetakan pigmen, ketiga jenis bahan tersebut bekerja bersama-sama: pengental mengontrol pengaplikasian pasta, pengikat memberikan daya rekat, dan pengeringan menyelesaikan pembentukan film. Dalam pencetakan reaktif, pengental mendominasi pasta dan fiksasi bergantung pada penguapan dan kimia alkali, dengan bahan pembantu fiksatif ditambahkan hanya jika dibutuhkan ketahanan warna yang tinggi. Dalam pencetakan dispersi, pengental adalah variabel kritis dan fiksasi sepenuhnya bersifat termal.

Kesalahan umum adalah memilih ketiga bahan pembantu ini secara terpisah. Pengujian kompatibilitas antara pengental dan pengikat, serta antara sistem pasta secara keseluruhan dan kelas pewarna, harus selalu dilakukan sebelum produksi massal.

Kompatibilitas Tambahan dengan Pewarna Tekstil

Karakter ionik merupakan pertimbangan praktis dalam formulasi. Sebagian besar pengental dan pengikat sintetis yang digunakan secara komersial bersifat anionik, sehingga kompatibel dengan pewarna reaktif, dispersi, dan asam anionik. Pewarna kationik yang digunakan pada serat akrilik memerlukan bahan pembantu yang kompatibel dengan kationik atau non-ionik. Memasukkan pengikat kationik ke dalam sistem pasta anionik tanpa pengujian kompatibilitas terlebih dahulu dapat menyebabkan koagulasi dan ketidakstabilan pasta.

Selalu mintalah data karakter ionik dan informasi kompatibilitas lengkap untuk setiap bahan pembantu sebelum merumuskan sistem pasta cetak baru. Ini adalah dokumentasi standar yang seharusnya dapat diberikan oleh pemasok terkemuka mana pun.

Bagaimana Skychem Group Mendukung Operasi Pencetakan

Rangkaian Bahan Pembantu Pencetakan Sylic® dari Skychem mencakup persyaratan inti di semua sistem pewarna utama dan jenis kain, dengan pengental yang dirancang khusus untuk pencetakan reaktif, dispersi, dan pigmen, serta pilihan pengikat untuk skenario pencetakan pigmen yang paling umum pada katun, campuran katun-poliester, dan rayon.

Laboratorium internal mendukung pencocokan sampel dan pengembangan formulasi, dan teknisi berpengalaman memberikan bantuan di lokasi di pasar global utama setiap tahunnya. Pesanan dikirim dalam waktu 20 hari setelah konfirmasi, dengan dokumentasi ekspor dan kepatuhan lengkap ditangani oleh tim dengan pengalaman lebih dari dua dekade dalam perdagangan internasional. Catatan sertifikasi dan kepatuhan tersedia di skychemi.com/certificates.
Perusahaan Grup Skychem

Kesimpulan

Pengental, pengikat, dan penstabil masing-masing memiliki peran yang berbeda dan tidak dapat saling menggantikan dalam pencetakan tekstil. Memilih bahan pembantu yang tepat untuk sistem pewarna, jenis kain, dan kebutuhan penggunaan akhir secara langsung meningkatkan kualitas cetak, kinerja ketahanan warna, dan efisiensi produksi. Pemahaman yang jelas tentang fungsi masing-masing bahan, dan bagaimana interaksinya, adalah titik awal dari proses pemilihan tersebut.

Pertanyaan Umum Demo Slot

Apakah bahan pembantu pencetakan tekstil kompatibel dengan pencetakan digital?

Tidak semua bahan pembantu konvensional dapat langsung diterapkan pada aplikasi digital. Dalam pencetakan tekstil digital berbasis inkjet, pengental digunakan dalam pra-perlakuan untuk mengontrol penyebaran tinta, bukan dalam pasta cetak. Pengikat untuk pencetakan pigmen digital langsung ke kain diformulasikan secara khusus untuk viskositas rendah dan kompatibilitas kepala cetak. Selalu konfirmasikan dengan pemasok apakah suatu produk ditentukan untuk aplikasi digital sebelum digunakan dalam produksi.

Bagaimana cara memilih pengental yang tepat untuk pencetakan reaktif?

Natrium alginat merupakan dasar yang kuat untuk pencetakan reaktif standar pada katun, tetapi pengental akrilik sintetis menawarkan konsistensi batch yang lebih baik, dosis yang lebih rendah, dan toleransi elektrolit yang lebih kuat.

Sertifikasi apa yang harus dimiliki oleh pemasok bahan pembantu tekstil?

Setidaknya, carilah hal-hal berikut:

  • Dokumentasi kesesuaian ZDHC MRSL memastikan tidak ada zat terlarang yang ditemukan
  • Sertifikasi OEKO-TEX STANDARD 100 untuk bahan pembantu yang digunakan dalam kategori produk sensitif
  • Sertifikasi ISO 9001 sebagai bukti konsistensi produksi dan pengendalian proses.

Bagi pembeli yang memasok ke pasar Uni Eropa, kepatuhan terhadap peraturan REACH juga merupakan persyaratan dasar.


Bacaan lainnya:

  1. Fungsi dan Jenis Bahan Kimia Pembantu Tekstil
  2. Dasar-dasar Kimia Tekstil
  3. Bagaimana Memilih Bahan Kimia Tekstil yang Sesuai dengan ZDHC?

Sandy

Dengan pengalaman bertahun-tahun dalam pewarna kimia dan bahan pembantu tekstil, saya berdedikasi untuk berbagi wawasan tentang teknologi terkini, inovasi berkelanjutan, dan tren pasar.

Recent Articles

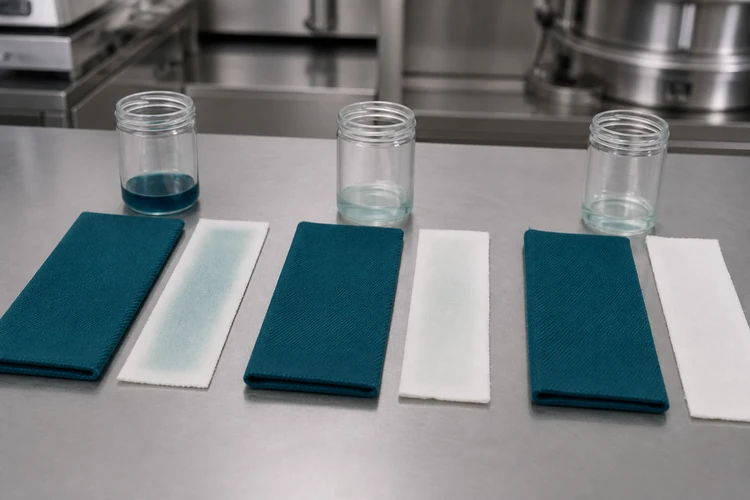
2. Pencucian dengan suhu rendah menghasilkan cairan pencuci yang lebih jernih dan mengurangi noda pada kain katun putih di sebelahnya.

Panduan Pencucian Sabun dengan Pewarna Reaktif: Ketahanan Warna Lebih Baik Saat Dicuci, Noda yang Menurun Lebih Sedikit

Daftar Isi Apa Itu Pewarna Reaktif Peran Sabun dalam Tahap Pencucian Mengapa Pewarna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Bagaimana Sabun Mempengaruhi Ketahanan Cuci Menghilangkan Pewarna Terhidrolisis dari Permukaan Serat Hubungan Antara Sabun dan Peringkat Ketahanan Apa Penyebab Noda Balik? Sumber Umum Noda Balik pada Kain dan Campuran yang Paling Berisiko Parameter Proses Utama untuk Pencucian Sabun yang Efektif Suhu dan Waktu Rasio Cairan Kesadahan Air dan Agen Pengikat Memilih Agen Pencucian Sabun yang Tepat Agen Pencucian Sabun Anionik dan Nonionik Mencocokkan Agen dengan Serat dan Kedalaman Warna Opsi Agen Pencucian Sabun Suhu Rendah: Sylic D2705 Manfaat Utama Rekomendasi Aplikasi Perbandingan Kinerja Metode Proses Pencucian Sabun Urutan Pencucian Dingin dan Panas Pencucian Sabun Satu Tahap vs. Beberapa Tahap Peran Agen Pengikat Setelah Pencucian Sabun Praktik Terbaik untuk Hasil Ketahanan Cuci yang Konsisten Pertanyaan yang Sering Diajukan Berapa lama waktu yang dibutuhkan untuk pencucian pewarna reaktif? Bisakah noda di bagian belakang pakaian diperbaiki setelah terjadi? Apakah air sadah memengaruhi kinerja pembuatan sabun? Apakah zat pengikat terpisah selalu diperlukan setelah proses pembuatan sabun? Pencucian dengan sabun untuk pewarna reaktif sering dianggap sebagai langkah cepat di akhir siklus pewarnaan, tetapi hal ini memiliki efek langsung pada ketahanan luntur terhadap pencucian dan hasil pewarnaan balik. Memastikan suhu, waktu, dan pemilihan agen yang tepat dapat mencegah penolakan yang mahal dan pesanan berulang yang mengurangi margin keuntungan. Apa itu proses pencucian pewarna reaktif? Peran proses pencucian terjadi setelah fiksasi, setelah pewarna reaktif terikat pada serat dalam kondisi basa. Kain dicuci pada suhu mendidih atau mendekati suhu mendidih dengan deterjen atau bahan sabun khusus untuk menghilangkan semua yang tidak pernah membentuk ikatan permanen dengan serat. Melewatkan atau mempersingkat langkah ini membuat proses pencucian tidak sempurna, dan kain tersebut membawa risiko luntur warna tersembunyi yang tidak akan muncul sampai pengujian selanjutnya atau, lebih buruk lagi, setelah sampai ke pelanggan. Mengapa Zat Warna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Sebagian zat warna reaktif selalu terhidrolisis dalam bak pewarna alih-alih bereaksi dengan serat. Zat warna terhidrolisis berada dalam posisi longgar di permukaan kain, hanya terikat oleh daya tarik fisik yang lemah dan bukan ikatan kovalen. Jika dibiarkan, noda tersebut akan terhapus saat dipegang, luntur saat dicuci, dan berpindah ke kain yang lebih terang dalam cucian yang sama. Proses pencucian dengan sabun dirancang khusus untuk menghilangkan residu ini sebelum menjadi masalah pada ketahanan warna. Bagaimana Proses Pencucian Mempengaruhi Ketahanan Warna Saat Dicuci Kualitas proses pencucian sangat menentukan apa yang akan terlihat kemudian dalam pengujian ketahanan warna. Meskipun warna pada kartu contoh terlihat tepat, sampel warna tetap bisa gagal dalam hal ketahanan luntur saat dicuci atau digosok jika langkah ini dilakukan terburu-buru. Menghilangkan Zat Warna Terhidrolisis dari Permukaan Serat. Pencucian sabun yang efektif menjaga agar zat warna yang telah terlepas tetap tersuspensi dalam cairan pencuci, alih-alih mengendap kembali ke kain. Seberapa sempurna proses ini terjadi bergantung pada pengadukan, rasio cairan, dan kekuatan pendispersi deterjen atau zat sabun yang digunakan. Hubungan Antara Pencucian Sabun dan Peringkat Ketahanan Warna Peringkat ketahanan warna melalui pencucian dan penggosokan, yang paling umum dievaluasi menggunakan metode uji ketahanan warna AATCC, sebagian besar mencerminkan seberapa banyak pewarna yang tidak terikat tetap ada setelah pencucian. Suatu kain dapat lolos pemeriksaan warna awal pada sampel uji laboratorium, tetapi tetap gagal dalam pengujian ketahanan warna pada produksi massal jika proses pencucian sabun berlangsung terlalu singkat atau pada suhu terlalu rendah. Apa Penyebab Noda pada Punggung? Penyebab Umum Noda Balik Noda balik terjadi ketika pewarna yang telah tercuci dari kain yang diwarnai mengendap kembali ke area yang tidak diwarnai atau lebih terang dalam bak pewarna yang sama. Penyebab paling umum meliputi: Larutan sabun yang terlalu banyak mengandung zat warna terhidrolisis dibandingkan kapasitas larutan; Pembilasan yang tidak cukup antara langkah pencucian dan penyelesaian; Bahan pencuci dengan daya pendispersi yang lemah, yang memungkinkan partikel zat warna bebas mengendap kembali ke kain; Sirkulasi larutan yang tidak merata, yang menciptakan zona lokal dengan konsentrasi zat warna tinggi. Kain dan Campuran yang Paling Berisiko: Warna gelap dan pekat menghasilkan beban zat warna terhidrolisis tertinggi dan merupakan sumber keluhan noda balik yang paling sering terjadi. Kain campuran, dan setiap cucian yang mencampur komponen yang diwarnai dan tidak diwarnai, sangat rentan, karena pewarna yang menempel kembali jauh lebih terlihat pada bagian kain yang lebih terang. Parameter Proses Kunci untuk Pembuatan Sabun yang Efektif Sebagian besar penyebab ketahanan warna yang buruk dan noda yang muncul kembali bermuara pada seberapa ketat ketiga parameter ini dikendalikan. Suhu dan Waktu Pencucian sabun biasanya dilakukan pada suhu mendekati titik didih selama lima hingga lima belas menit, meskipun kombinasi ideal bergantung pada kedalaman warna dan konstruksi kain. Menggunakan suhu air yang terlalu dingin memperlambat proses penghilangan pewarna, dan mempersingkat waktu perendaman akan meninggalkan sisa pewarna yang terhidrolisis meskipun pada suhu yang tepat. Kedalaman warna Suhu pencucian Waktu tipikal Warna terang hingga sedang 90 hingga 95°C 5 hingga 8 menit Warna gelap dan pekat Mendekati titik didih (98 hingga 100°C) 10 hingga 15 menit Warna turquoise dan warna yang sulit diwarnai Mendekati titik didih, multi-bath 15 menit atau lebih per bath Kisaran suhu mendekati titik didih ini berlaku untuk bahan pencuci konvensional. Bahan pencuci suhu rendah diformulasikan agar bekerja efektif pada suhu 60 hingga 80°C, sehingga mengurangi penggunaan energi tanpa mengorbankan kinerja ketahanan warna (lihat bagian Sylic D2705 di bawah).  Rasio Larutan: Rasio larutan yang lebih ketat akan memekatkan zat warna terhidrolisis dalam volume air yang lebih kecil, yang meningkatkan risiko pengendapan ulang sebelum dapat dibilas. Pabrik yang mengoperasikan mesin jet atau overflow pada rasio cairan yang lebih rendah harus mengimbanginya dengan zat pendispersi yang lebih kuat atau siklus pembilasan tambahan. Kesadahan Air dan Zat Pengikat Kalsium, magnesium, dan besi dalam pasokan air mengganggu kinerja zat pembuat sabun dan dapat meninggalkan hasil akhir yang keruh atau tidak merata. Agen pengikat, seperti Sylic P1501B, dispersan pengkelat anionik dengan pH 2.5 hingga 4.0 dalam larutan 1%, mengikat ion-ion ini sebelum proses pembuatan sabun dimulai dan memungkinkan agen pembuat sabun bekerja sesuai yang diharapkan. Memilih Agen Pembusa yang Tepat Agen Pembusa Anionik dan Nonionik Agen pembusa anionik banyak digunakan karena daya dispersinya yang kuat, sedangkan jenis nonionik bekerja lebih baik dalam air sadah dan pada suhu yang lebih rendah. Kedua jenis tersebut tersedia dalam rangkaian bahan pembantu pewarnaan yang diformulasikan untuk stabilitas dalam bak alkali dan kinerja rendah busa pada mesin jet. Pencocokan Bahan dengan Serat dan Kedalaman Warna Kapas dan serat selulosa lainnya umumnya memberikan respons yang baik terhadap bahan pencuci anionik. Campuran yang mengandung serat sintetis mungkin memerlukan pilihan nonionik sebagai gantinya, untuk menghindari pewarnaan pada komponen sintetis yang lebih sensitif. Warna yang lebih gelap biasanya disebut

Jelajahi Lebih Lanjut »

Pembersihan Reduksi dalam Pewarnaan Poliester: Panduan Lengkap

Daftar Isi Apa Itu Kliring Reduksi? Definisi dan Tujuan Peran dalam Pewarnaan Dispersi Dampak pada Ketahanan Warna Keluhan Kualitas Umum Kapan Pembersihan Reduksi Diperlukan Warna Gelap dan Sedang Resep Konsentrasi Pewarna Tinggi Campuran dengan Serat Selulosa Kapan Dapat Dilewati Proses dan Kontrol Resep dan Parameter Khas Mengontrol Suhu dan pH Menghindari Reduksi Berlebihan atau Kurang Pembilasan dan Netralisasi Memilih Agen Pereduksi yang Tepat Natrium Hidrosulfit Agen Pereduksi Bebas Sulfur Pilihan Suhu Rendah dan Berkelanjutan Pewarna dengan Ketahanan Cuci Tinggi untuk Mengurangi Beban Pembersihan Pemecahan Masalah Masalah Umum Ketahanan Cuci yang Buruk Setelah Pembersihan Perubahan Warna atau Pudar Kesimpulan Pertanyaan yang Sering Diajukan Apa yang Terjadi Jika Anda Melewatkannya? Pembersihan Reduksi vs Pencucian Normal? Bisakah hal itu dilakukan pada suhu rendah? Hidrosulfit vs Agen Bebas Sulfur? Sekumpulan pakaian yang terlihat sempurna di mesin cuci masih bisa gagal dalam uji ketahanan luntur saat dicuci beberapa hari kemudian. Seringkali, penyebabnya adalah pewarna dispersi yang tidak terikat dan tertinggal di permukaan serat, dan solusinya adalah dengan reduksi dan pembersihan. Panduan ini membahas kapan langkah ini diperlukan, kimia di baliknya, dan bagaimana menjaga konsistensi hasil dari pengujian sampel di laboratorium hingga produksi massal. Apa Itu Reduksi Kliring? Definisi dan Tujuan: Pembersihan reduksi adalah perlakuan pasca-pewarnaan yang menghilangkan zat warna dispersi yang belum menembus atau menempel pada serat poliester. Selama proses pewarnaan pada suhu tinggi, beberapa molekul pewarna tetap berada di permukaan serat dan tidak berdifusi ke dalam struktur polimer. Jika dibiarkan tanpa perawatan, sisa pewarna ini akan luntur dan pudar saat dicuci, sehingga menurunkan ketahanan warna secara keseluruhan. Proses pencucian reduksi akan memecah dan menghilangkan pewarna permukaan, sehingga hanya menyisakan pewarna yang telah terikat dengan baik di dalam serat. Peran dalam Pewarnaan Dispersi: Pembersihan reduksi terjadi di akhir siklus pewarnaan dispersi, setelah tahap pewarnaan utama dan sebelum pembilasan akhir. Ini adalah salah satu bagian dari alur kerja pewarnaan poliester yang lebih besar yang juga mencakup pra-perlakuan, pewarnaan, dan penyelesaian akhir. Halaman solusi aplikasi pewarnaan poliester menguraikan bagaimana tahapan-tahapan ini saling terhubung, beserta bahan pembantu yang direkomendasikan untuk setiap langkah. Dampak pada Ketahanan Warna Ketahanan terhadap pencucian dan gesekan termasuk di antara spesifikasi yang paling diperiksa pembeli sebelum menerima pengiriman. Pewarna permukaan yang belum dihilangkan memiliki ikatan yang longgar dan mudah tercuci, yang justru merupakan tujuan dari pengujian standar seperti metode ketahanan pencucian AATCC. Langkah pembersihan reduksi yang dilakukan dengan benar akan meningkatkan hasil ini dengan menghilangkan zat pewarna yang jika tidak dihilangkan akan menyebabkan kegagalan pengujian. Keluhan Kualitas Umum Pabrik yang melewatkan atau kurang memperhatikan proses pembersihan reduksi cenderung mengalami pola masalah yang berulang: Warna luntur ke pakaian yang lebih terang dalam satu kali pencucian Noda pada kemasan atau hiasan selama pengangkutan dan penyimpanan Warna kusam atau buram dibandingkan dengan sampel warna yang disetujui Pengiriman ditolak setelah pengujian ketahanan warna gagal di laboratorium pembeli Masalah-masalah ini hampir selalu disebabkan oleh residu pewarna dispersi, bukan karena cacat pada resep pewarna itu sendiri, itulah sebabnya proses pembersihan reduksi layak mendapatkan perhatian yang sama seperti tahap pewarnaan yang mengikutinya. Kapan Proses Pembersihan dengan Reduksi Diperlukan? Warna Gelap dan Sedang Warna yang lebih gelap dan sedang membutuhkan konsentrasi pewarna yang lebih tinggi, yang secara alami meninggalkan lebih banyak pewarna yang tidak terikat pada permukaan serat. Rangkaian pewarna dispersi Skycron mencakup aplikasi pewarnaan dan pencetakan pada warna gelap, sedang, dan cerah, dan memadukan pewarna ini dengan langkah pembersihan reduksi yang tepat adalah praktik standar untuk mencapai ketahanan warna yang dapat diterima pada tingkat kegelapan yang lebih pekat ini. Resep dengan Konsentrasi Pewarna Tinggi: Resep apa pun dengan persentase total pewarna yang tinggi berdasarkan berat kain (% owf) akan mendapatkan manfaat dari proses pembersihan reduksi, tidak hanya untuk warna gelap. Sebagai referensi umum, pabrik biasanya mengelompokkan kedalaman warna dengan cara ini: Kedalaman Warna Konsentrasi Pewarna Khas Pengurangan Cahaya Pembersih Di Bawah 1% owf Seringkali opsional Sedang 1 hingga 3% owf Disarankan warna gelap di atas 3% owf Diperlukan. Angka-angka ini merupakan panduan umum dan bukan aturan tetap, karena kelas pewarna, campuran serat, dan target ketahanan warna semuanya dapat mengubah ambang batas. Kombinasi berbagai pewarna yang digunakan untuk menghasilkan warna khusus yang presisi mengikuti logika yang sama, karena beberapa kelas pewarna yang digabungkan dapat meninggalkan residu permukaan dalam jumlah yang bervariasi bahkan pada persentase total yang moderat. Campuran dengan Serat Selulosa Campuran poliester-katun dan poliester-viscose menambah lapisan risiko lainnya. Zat pewarna dispersi yang tidak menempel pada bagian poliester dapat menodai serat selulosa, menyebabkan pergeseran warna yang tidak diinginkan pada kain. Pengurangan kejernihan melindungi kontras atau warna solid yang diinginkan di kedua jenis serat. Kapan Proses Ini Dapat Dilewati? Warna yang sangat terang dengan kandungan pewarna rendah terkadang tidak memerlukan siklus pembersihan reduksi penuh, terutama jika digunakan pewarna dengan daya serap tinggi dan kondisi pewarnaan yang terkontrol dengan baik, dan pencucian air panas sederhana sudah cukup. Melewatkan langkah ini tetap harus merupakan keputusan yang disengaja berdasarkan kedalaman warna dan persyaratan ketahanan warna, bukan jalan pintas yang diambil untuk menghemat waktu. Proses dan Kontrol Resep dan Parameter Khas Larutan pembersih reduksi alkali standar mencakup zat pereduksi, soda kaustik atau soda abu, dan zat pembasah atau pendispersi. Sistem penjernihan asam bebas sulfur, yang beroperasi pada pH lebih rendah, semakin banyak digunakan sebagai alternatif. Sebagai titik awal umum, kira-kira seperti ini: Parameter Kisaran Khas Zat pereduksi 2 hingga 4 g/L Alkali (NaOH atau soda abu) 2 hingga 4 g/L Suhu 70 hingga 80°C Waktu 15 hingga 20 menit Rasio cairan 1:8 hingga 1:15 Angka-angka ini bervariasi tergantung kedalaman warna, kelas pewarna, dan campuran serat, sehingga uji coba laboratorium harus mengkonfirmasi resep akhir sebelum diterapkan dalam skala besar. Mengontrol Suhu dan pH Suhu dan pH adalah dua variabel yang paling memengaruhi efisiensi penjernihan: Terlalu dingin atau terlalu singkat: sisa pewarna tertinggal, dan ketahanan warna menurun. Terlalu panas atau terlalu basa: permukaan poliester atau teksturnya dapat terpengaruh. Sebagian besar resep konvensional menargetkan pH yang sedikit basa antara 9 dan 11. Sistem bebas sulfur berbasis asam justru bekerja dalam kisaran netral hingga sedikit asam, tergantung pada produk yang digunakan, sehingga target pH harus selalu sesuai dengan kimia yang dipilih dan bukan aturan tetap tunggal. Hindari Reduksi Berlebihan atau Reduksi Kurang Reduksi kurang meninggalkan pewarna di permukaan, yang kemudian terlihat sebagai ketahanan warna yang buruk. Reduksi berlebihan akan menghilangkan pewarna yang telah terikat dengan baik pada serat, sehingga menyebabkan hilangnya warna, kusam, atau warna yang tidak merata.

Jelajahi Lebih Lanjut »
Lapisan Anti Air C0 vs. C6

Lapisan Anti Air C0 vs. C6: Mana yang Sesuai untuk Tekstil Anda?

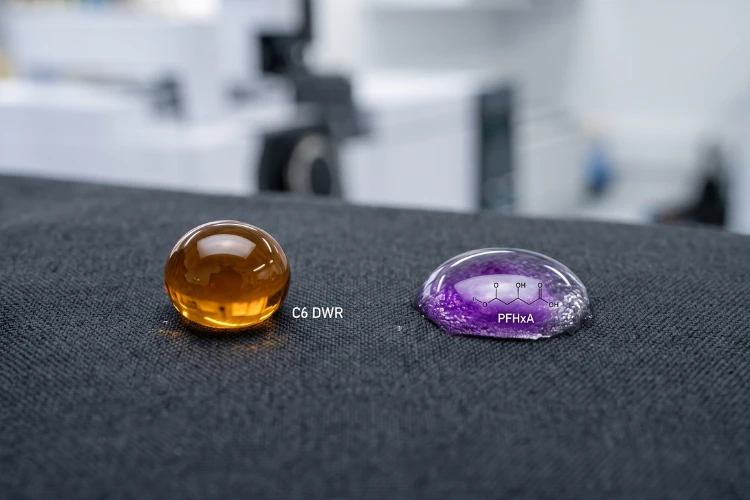
Daftar Isi Kimia di Balik C0 dan C6 Apa itu C6 DWR Apa itu C0 DWR Perbedaan Struktural Utama Perbandingan Kinerja Ketahanan Air dan Minyak Daya Tahan dan Ketahanan Cuci Kemampuan Bernapas dan Sentuhan Tangan Lanskap Regulasi Global REACH dan Pembatasan Uni Eropa Peraturan Negara Bagian AS Persyaratan Merek dan Pengecer Kasus Penggunaan berdasarkan Industri Pakaian Luar dan Olahraga Pakaian Kerja dan Tekstil Pelindung Tekstil Rumah dan Pelapis Memilih Lapisan Akhir yang Tepat Faktor-Faktor Utama yang Perlu Dipertimbangkan Kiat Pengujian dan Sertifikasi Kesimpulan Pertanyaan yang Sering Diajukan Apa perbedaan antara lapisan akhir C0 dan C6? Apakah C6 DWR dilarang? Apakah C0 berkinerja sebaik C6? Bagaimana cara saya memilih antara C0 dan C6? Tanyakan kepada pemasok kain tentang lapisan anti air, dan kemungkinan besar Anda akan mendapatkan dua jawaban yang sangat berbeda: C6, atau C0. Keduanya mengklaim dapat menjaga kain tetap kering. Saat ini hanya satu yang menghadapi tekanan penghapusan bertahap dari regulator di Uni Eropa, California, dan New York, serta dari merek pakaian besar. Bagi pembeli yang mencari tekstil anti air saat ini, pilihannya bukan lagi hanya tentang performa. Ini tentang jenis produk kimia mana yang masih akan laku di pasar target Anda dua tahun dari sekarang. Kimia di Balik C0 dan C6 Apa itu C6 DWR? Lapisan anti air tahan lama (DWR) C6 menggunakan polimer fluorokarbon rantai pendek, khususnya rantai samping fluorinasi enam karbon, untuk melapisi serat individual. Proses kimia ini menurunkan energi permukaan serat hingga sekitar 12 mJ/m², yang berada di bawah tegangan permukaan sebagian besar air dan minyak. Hasilnya, lapisan C6 memberikan kemampuan menolak air dan minyak, kombinasi yang jarang dapat ditandingi sepenuhnya oleh sistem bebas fluorin lainnya. Teknologi C6 menggantikan lapisan fluorotelomer C8 yang lebih lama lebih dari satu dekade lalu. C8 terurai menjadi PFOA, suatu zat yang dikenal persisten dan terakumulasi secara biologis di lingkungan. C6 terurai menjadi asam perfluoroheksanoat (PFHxA), yang memiliki waktu paruh lingkungan yang lebih pendek dan potensi bioakumulasi yang lebih rendah. Namun, PFHxA tidak terbebas dari pengawasan regulasi, seperti yang dijelaskan pada bagian kepatuhan di bawah ini. Bagi pembeli yang mencari produk C6, formulasi seperti Skyguard C6-C8 Waterproofer menggabungkan ketahanan terhadap air dan minyak dengan ketahanan luntur yang baik pada serat selulosa dan sintetis, diaplikasikan pada dosis tipikal 10 hingga 40 g/L, dan diproduksi tanpa PFOS, PFOA, atau APEO. Apa itu C0 DWR? C0 mengacu pada bahan kimia penolak air bebas fluorin. Alih-alih rantai samping fluorokarbon, lapisan akhir C0 mengandalkan dendrimer, lilin, atau polimer berbasis poliuretan untuk membangun permukaan serat hidrofobik. Sistem ini biasanya mencapai energi permukaan 20 hingga 25 mJ/m², yang cukup untuk menolak air secara efektif tetapi umumnya tidak cukup untuk memberikan daya tolak minyak yang kuat. Permintaan akan lapisan akhir C0 meningkat pesat karena tidak membawa risiko kepatuhan terkait PFAS, faktor yang semakin penting setiap tahun seiring dengan meluasnya cakupan regulasi. Rangkaian produk seperti Skyguard Fluorine-free Waterproofer diaplikasikan dengan konsentrasi sekitar 10 hingga 80 g/L tergantung pada daya tahan yang dibutuhkan, tidak mengandung APEO, dan dirancang untuk kain yang tidak memerlukan kemampuan menolak minyak, termasuk sebagian besar pakaian luar, tekstil rumah tangga, dan aplikasi fesyen. Perbedaan Struktural Utama Atribut C6 (Fluorokarbon) C0 (Bebas Fluorin) Energi permukaan Kira-kira. Kira-kira 12 mJ/m² 20 hingga 25 mJ/m² Daya tolak air Sangat baik Baik hingga sangat baik Daya tolak minyak Ya Terbatas atau tidak ada Kandungan PFAS Ada (berbasis PFHxA) Tidak ada Suhu pengeringan tipikal 150 hingga 160°C 160 hingga 180°C Perbandingan Kinerja Daya Tolak Air dan Minyak Lapisan C6 tetap menjadi patokan di mana pun dibutuhkan ketahanan terhadap minyak, gemuk, atau noda organik bersamaan dengan daya tolak air, seperti pakaian kerja yang terpapar oli mesin atau celemek yang bersentuhan dengan makanan. Lapisan C0 telah menutup sebagian besar kesenjangan dalam hal daya tolak air murni, dengan banyak formulasi terbaru mencapai hasil yang setara dengan C6 di bawah pengujian ketahanan air standar. Namun, pada noda berbasis minyak, lapisan akhir C0 masih kurang memadai. Daya Tahan dan Ketahanan terhadap Pencucian Kedua jenis bahan kimia ini bergantung pada adsorpsi fisik saat pertama kali diaplikasikan pada kain, dan ikatan ini melemah secara bertahap dengan pencucian berulang dan paparan deterjen. Agen pengikat silang memperpanjang daya tahan pencucian dengan mengikat rantai polimer DWR satu sama lain dan ke gugus reaktif pada permukaan serat, mengubah lapisan yang teradsorpsi secara longgar menjadi lapisan yang terikat secara kimiawi. Sebagai contoh, Agen Pengikat Silik ditambahkan dalam larutan yang sama dengan dosis 10 hingga 30 persen dari jumlah bahan anti air, tidak mengandung APEO, PFOA, PFOS, atau formaldehida, dan kompatibel dengan sistem C6 dan bebas fluorin, menjadikannya tambahan praktis ketika lapisan akhir perlu tahan terhadap 20 siklus pencucian industri atau rumah tangga atau lebih. Kemampuan Bernapas dan Sentuhan Tangan Baik lapisan C0 maupun C6 melapisi permukaan serat daripada mengisi ruang pori di antara benang, sehingga kemampuan bernapas umumnya tetap terjaga pada tingkat aplikasi yang tepat. Dua faktor yang paling sering mengganggu keseimbangan ini adalah: Penggunaan lapisan akhir yang berlebihan, yang dapat sebagian menghalangi porositas antar benang dan membuat tekstur kain menjadi kaku; dan konsentrasi larutan yang tidak merata, yang menciptakan zona dengan penambahan zat aditif tinggi di seluruh lebar kain. Lapisan akhir C0 terkadang memerlukan tingkat aplikasi yang sedikit lebih tinggi untuk menyamai daya tolak air C6, yang membuat akurasi dosis dan keseragaman larutan sangat penting untuk mempertahankan hasil yang lembut dan mudah bernapas. Gambaran Regulasi Global REACH dan Pembatasan Uni Eropa Uni Eropa mengatur PFAS dalam tekstil berdasarkan Lampiran XVII REACH. Pembatasan terhadap PFHxA, produk degradasi dari kimia C6, mulai berlaku di Uni Eropa dan EEA mulai tahun 2026, dan pembatasan yang lebih luas yang mencakup keluarga PFAS yang lebih besar saat ini sedang dievaluasi oleh Badan Kimia Eropa. Pembeli dan merek yang melakukan pengadaan untuk pasar Uni Eropa harus memperlakukan C6 sebagai bahan kimia yang berada di bawah tekanan regulasi yang meningkat, bukan sebagai pilihan aman jangka panjang, dan harus memantau pembaruan regulasi PFAS dari ECHA untuk mengetahui cakupan dan jadwal terbaru. Regulasi Negara Bagian AS tidak terbatas pada Uni Eropa. Dua negara bagian AS telah memberlakukan pembatasan PFAS khusus untuk tekstil dan pakaian: California AB 1817 melarang pembuatan, distribusi, dan penjualan barang tekstil baru yang mengandung PFAS yang sengaja ditambahkan di atas 100 ppm total fluorin organik mulai 1 Januari 2025, dan turun menjadi 50 ppm mulai 1 Januari 2027. Pakaian luar ruangan untuk kondisi basah yang ekstrem mendapatkan perpanjangan masa berlaku hingga 1 Januari 2028. Persyaratan lengkapnya tercantum dalam teks resmi RUU tersebut. Undang-Undang Konservasi Lingkungan New York § 37-0121 melarang penjualan pakaian baru.

Jelajahi Lebih Lanjut »
Gulungan kain nilon biru tua yang sudah jadi.

Cacat Pewarnaan Nilon: Penyebab dan Perbaikan Proses

Daftar Isi Cacat Umum Pewarnaan Nilon Warna Tidak Merata dan Bergelombang Efek Cincin, Miring, dan Berembun Tiga Faktor Utama di Balik Setiap Cacat Profil pH Laju Pemanasan dan Zona Penyerapan Pemilihan dan Dosis Retarder Pemecahan Masalah Berdasarkan Gejala Pertanyaan yang Sering Diajukan (FAQ) tentang Solusi Skychem untuk Pewarnaan Nilon Berapa pH terbaik untuk pewarnaan asam nilon? Mengapa nilon saya terwarnai tidak merata? Bagaimana zat penghambat pewarnaan mencegah pewarnaan yang tidak merata? Pada suhu berapa saya harus mewarnai nilon? Nylon menyerang dengan cepat. Pewarna asam berikatan dengan gugus aminonya dalam hitungan menit, sehingga proses yang sedikit kurang tepat dapat menghasilkan warna yang tidak merata sebelum warna tersebut sempat merata. Garis-garis, kemiringan, bercak-bercak, dan permukaan yang berbintik-bintik dan tidak rata pada nilon hampir selalu disebabkan oleh salah satu dari tiga faktor yang dapat dikendalikan: pH, suhu, atau sistem penghambat pengeringan. Artikel ini membahas cara mengenali setiap cacat dan apa yang perlu disesuaikan dalam proses untuk mencegahnya terulang kembali. Cacat Umum dalam Pewarnaan Nilon: Menyebutkan cacat dengan benar adalah langkah pertama untuk memperbaikinya. Tiga pola di bawah ini mencakup sebagian besar hal yang muncul pada nilon, dan masing-masing menunjukkan akar penyebab yang berbeda. Warna Tidak Merata dan Berubah-ubah Kategori luasnya adalah pewarnaan yang tidak merata: bercak-bercak, noda, atau warna yang tidak konsisten di seluruh kain. Kekaburan adalah bentuk yang lebih spesifik, yaitu tampilan berbintik-bintik dan berbutir di mana filamen yang berdekatan menyerap pewarna dengan kecepatan yang berbeda. Ini adalah tanda paling jelas bahwa pewarna meresap lebih cepat daripada kemampuan serat untuk merata. Listing dan Barre Listing adalah perbedaan warna dari sisi ke tengah atau dari tepi ke tengah di sepanjang lebar kain. Barre muncul sebagai garis atau guratan horizontal yang mengikuti jalur atau pilihan. Yang membedakan keduanya dari skitteriness adalah polanya: listing dan barre mengikuti arah lebar atau panjang yang terdefinisi, sedangkan skitteriness menyebar secara acak. Efek Ring, Tippy, dan Frosty: Pewarnaan ring dan pewarnaan tippy adalah kesalahan penetrasi yang terkait namun berbeda, dan penting untuk membedakannya. Pewarnaan melingkar terjadi di seluruh penampang serat: pewarna tetap terkonsentrasi di selubung luar dan tidak pernah sepenuhnya menyebar ke inti, sehingga filamen yang dipotong menunjukkan cincin berwarna di sekitar bagian tengah yang pucat atau putih meskipun permukaannya tampak sepenuhnya diwarnai. Pewarnaan ujung serat (tippy dyeing) adalah perbedaan memanjang, di mana ujung filamen atau serat stapel menyerap lebih banyak atau lebih sedikit zat pewarna daripada bagian tengah serat, biasanya karena ujung serat memiliki riwayat panas atau kondisi permukaan yang berbeda dari bagian serat lainnya. Efek embun beku muncul sebagai permukaan yang secara keseluruhan pucat dan kusam, bukan sebagai pola yang terarah. Ketiganya mengarah pada masalah mendasar yang sama, yaitu pewarna yang tidak sepenuhnya meresap ke dalam serat, meskipun warnanya tampak mendekati standar dari kejauhan. Tiga Faktor Utama di Balik Setiap Cacat Sebagian besar cacat pada tirai nilon disebabkan oleh pH, ​​suhu, atau sistem penghambat pengeringan yang bekerja saling bertentangan, bukan bekerja bersama-sama. Setiap tuas di bawah ini menjelaskan mekanisme, mode kegagalan yang umum terjadi, dan solusinya. Profil pH Dalam larutan asam, gugus amino di ujung rantai polimer nilon mendapatkan proton dan menjadi bermuatan positif, sedangkan gugus sulfonat pada molekul pewarna asam membawa muatan negatif. Keduanya saling tertarik dan terikat. pH menentukan berapa banyak situs ini yang aktif, seberapa cepat zat pewarna mencapai situs tersebut, dan seberapa kuat zat pewarna tersebut menempel setelah sampai di sana. Kesalahan proses yang paling umum adalah menurunkan pH larutan terlalu jauh atau terlalu cepat. Jika larutan menjadi asam sebelum barang terbasahi secara merata dan bersirkulasi, pewarna akan menempel dengan cepat dan menciptakan garis-garis atau bercak yang tidak dapat diperbaiki dengan berapa lama pun waktu yang dihabiskan pada suhu tersebut. pH yang terlalu tinggi atau berubah-ubah selama siklus akan menimbulkan masalah sebaliknya: penyerapan nutrisi yang lemah dan kedalaman naungan yang bervariasi dari satu batch ke batch lainnya. Kelas pewarna asam yang berbeda membutuhkan rentang pH yang berbeda: Pewarna perata warna: sekitar pH 5.5 hingga 7.0, memberikan ruang bagi pewarna untuk bermigrasi dan memperbaiki diri sendiri. Pewarna penggilingan (klasifikasi yang diambil dari terminologi pewarnaan wol, tetapi juga merupakan praktik standar untuk nilon): sekitar pH 4.0 hingga 5.0, untuk warna yang lebih pekat dan ketahanan basah yang lebih kuat, dengan toleransi yang lebih rendah terhadap variasi proses. Rentang ini adalah titik awal. Konfirmasikan dengan lembar data teknis pemasok pewarna dan hasil uji laboratorium internal, dan jangan pernah menggunakan resep yang sama dari pewarna wol, di mana skema pH untuk pewarna perata dan penggilingan berjalan berlawanan arah. Kehati-hatian yang sama berlaku pada nilon itu sendiri: nilon 6 dan nilon 6,6 dapat bereaksi dan membentuk warna secara berbeda dalam kondisi pH dan suhu yang identik, dan beralih antara substrat atau pemasok pewarna dengan resep yang tidak terverifikasi adalah sumber umum dan dapat dihindari dari perubahan warna. Konfirmasikan setiap perubahan jenis serat atau sumber pewarna dengan uji celup laboratorium dan uji coba awal sebelum memasuki produksi massal. Solusinya adalah kurva pH yang dapat diulang, bukan nilai target tunggal. Donor asam yang bekerja lambat yang menurunkan pH secara bertahap seiring kenaikan suhu menjaga agar serangan tetap terkontrol dan tidak tiba-tiba, menghilangkan tebakan dosis manual pada titik yang salah dalam siklus. Laju pemanasan dan suhu zona tumbukan menentukan kapan pewarna bergerak dan seberapa cepat. Pada nilon, sebagian besar penyerapan terjadi dalam rentang suhu yang sempit, biasanya 70 hingga 90°C, di mana struktur serat terbuka dan zat pewarna masuk dengan cepat. Nylon memiliki jumlah situs pewarna yang terbatas, dan pewarna asam akan berikatan dengan situs tersebut hampir segera setelah kondisi memungkinkan; proses pewarnaan yang terlalu cepat akan mengikat pewarna secara tidak merata, tanpa ada kesempatan untuk meratakan ikatan setelahnya. Sepuluh hingga lima belas menit pertama pemogokan sebagian besar menentukan hasil keseluruhan proses. Diagram di atas menunjukkan bagaimana hal ini terjadi dalam siklus tipikal: tahap pembasahan dan sirkulasi yang datar, peningkatan bertahap yang terkontrol yang melambat melalui zona suhu 70 hingga 90°C, penahanan di dekat titik didih untuk migrasi dan perataan, dan pendinginan yang terkontrol. Perbaikan dimulai sebelum terjadi masalah: pastikan terlebih dahulu pembasahan yang merata dan sirkulasi yang stabil. Naikkan suhu secara bertahap dengan kecepatan terkontrol, seringkali mendekati 1°C per menit dan lebih lambat lagi pada kisaran 70 hingga 90°C.

Jelajahi Lebih Lanjut »

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam

Dapatkan penawaran harga proyek

Sampaikan kepada kami persyaratan proyek Anda, negara, dan aplikasi yang dimaksud.

Sandy

Dengan pengalaman bertahun-tahun dalam pewarna kimia dan bahan pembantu tekstil, saya berdedikasi untuk berbagi wawasan tentang teknologi terkini, inovasi berkelanjutan, dan tren pasar.

Recent Articles

2. Pencucian dengan suhu rendah menghasilkan cairan pencuci yang lebih jernih dan mengurangi noda pada kain katun putih di sebelahnya.

Panduan Pencucian Sabun dengan Pewarna Reaktif: Ketahanan Warna Lebih Baik Saat Dicuci, Noda yang Menurun Lebih Sedikit

Daftar Isi Apa Itu Pewarna Reaktif Peran Sabun dalam Tahap Pencucian Mengapa Pewarna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Bagaimana Sabun Mempengaruhi Ketahanan Cuci Menghilangkan Pewarna Terhidrolisis dari Permukaan Serat Hubungan Antara Sabun dan Peringkat Ketahanan Apa Penyebab Noda Balik? Sumber Umum Noda Balik pada Kain dan Campuran yang Paling Berisiko Parameter Proses Utama untuk Pencucian Sabun yang Efektif Suhu dan Waktu Rasio Cairan Kesadahan Air dan Agen Pengikat Memilih Agen Pencucian Sabun yang Tepat Agen Pencucian Sabun Anionik dan Nonionik Mencocokkan Agen dengan Serat dan Kedalaman Warna Opsi Agen Pencucian Sabun Suhu Rendah: Sylic D2705 Manfaat Utama Rekomendasi Aplikasi Perbandingan Kinerja Metode Proses Pencucian Sabun Urutan Pencucian Dingin dan Panas Pencucian Sabun Satu Tahap vs. Beberapa Tahap Peran Agen Pengikat Setelah Pencucian Sabun Praktik Terbaik untuk Hasil Ketahanan Cuci yang Konsisten Pertanyaan yang Sering Diajukan Berapa lama waktu yang dibutuhkan untuk pencucian pewarna reaktif? Bisakah noda di bagian belakang pakaian diperbaiki setelah terjadi? Apakah air sadah memengaruhi kinerja pembuatan sabun? Apakah zat pengikat terpisah selalu diperlukan setelah proses pembuatan sabun? Pencucian dengan sabun untuk pewarna reaktif sering dianggap sebagai langkah cepat di akhir siklus pewarnaan, tetapi hal ini memiliki efek langsung pada ketahanan luntur terhadap pencucian dan hasil pewarnaan balik. Memastikan suhu, waktu, dan pemilihan agen yang tepat dapat mencegah penolakan yang mahal dan pesanan berulang yang mengurangi margin keuntungan. Apa itu proses pencucian pewarna reaktif? Peran proses pencucian terjadi setelah fiksasi, setelah pewarna reaktif terikat pada serat dalam kondisi basa. Kain dicuci pada suhu mendidih atau mendekati suhu mendidih dengan deterjen atau bahan sabun khusus untuk menghilangkan semua yang tidak pernah membentuk ikatan permanen dengan serat. Melewatkan atau mempersingkat langkah ini membuat proses pencucian tidak sempurna, dan kain tersebut membawa risiko luntur warna tersembunyi yang tidak akan muncul sampai pengujian selanjutnya atau, lebih buruk lagi, setelah sampai ke pelanggan. Mengapa Zat Warna yang Tidak Terfiksasi dan Terhidrolisis Harus Dihilangkan Sebagian zat warna reaktif selalu terhidrolisis dalam bak pewarna alih-alih bereaksi dengan serat. Zat warna terhidrolisis berada dalam posisi longgar di permukaan kain, hanya terikat oleh daya tarik fisik yang lemah dan bukan ikatan kovalen. Jika dibiarkan, noda tersebut akan terhapus saat dipegang, luntur saat dicuci, dan berpindah ke kain yang lebih terang dalam cucian yang sama. Proses pencucian dengan sabun dirancang khusus untuk menghilangkan residu ini sebelum menjadi masalah pada ketahanan warna. Bagaimana Proses Pencucian Mempengaruhi Ketahanan Warna Saat Dicuci Kualitas proses pencucian sangat menentukan apa yang akan terlihat kemudian dalam pengujian ketahanan warna. Meskipun warna pada kartu contoh terlihat tepat, sampel warna tetap bisa gagal dalam hal ketahanan luntur saat dicuci atau digosok jika langkah ini dilakukan terburu-buru. Menghilangkan Zat Warna Terhidrolisis dari Permukaan Serat. Pencucian sabun yang efektif menjaga agar zat warna yang telah terlepas tetap tersuspensi dalam cairan pencuci, alih-alih mengendap kembali ke kain. Seberapa sempurna proses ini terjadi bergantung pada pengadukan, rasio cairan, dan kekuatan pendispersi deterjen atau zat sabun yang digunakan. Hubungan Antara Pencucian Sabun dan Peringkat Ketahanan Warna Peringkat ketahanan warna melalui pencucian dan penggosokan, yang paling umum dievaluasi menggunakan metode uji ketahanan warna AATCC, sebagian besar mencerminkan seberapa banyak pewarna yang tidak terikat tetap ada setelah pencucian. Suatu kain dapat lolos pemeriksaan warna awal pada sampel uji laboratorium, tetapi tetap gagal dalam pengujian ketahanan warna pada produksi massal jika proses pencucian sabun berlangsung terlalu singkat atau pada suhu terlalu rendah. Apa Penyebab Noda pada Punggung? Penyebab Umum Noda Balik Noda balik terjadi ketika pewarna yang telah tercuci dari kain yang diwarnai mengendap kembali ke area yang tidak diwarnai atau lebih terang dalam bak pewarna yang sama. Penyebab paling umum meliputi: Larutan sabun yang terlalu banyak mengandung zat warna terhidrolisis dibandingkan kapasitas larutan; Pembilasan yang tidak cukup antara langkah pencucian dan penyelesaian; Bahan pencuci dengan daya pendispersi yang lemah, yang memungkinkan partikel zat warna bebas mengendap kembali ke kain; Sirkulasi larutan yang tidak merata, yang menciptakan zona lokal dengan konsentrasi zat warna tinggi. Kain dan Campuran yang Paling Berisiko: Warna gelap dan pekat menghasilkan beban zat warna terhidrolisis tertinggi dan merupakan sumber keluhan noda balik yang paling sering terjadi. Kain campuran, dan setiap cucian yang mencampur komponen yang diwarnai dan tidak diwarnai, sangat rentan, karena pewarna yang menempel kembali jauh lebih terlihat pada bagian kain yang lebih terang. Parameter Proses Kunci untuk Pembuatan Sabun yang Efektif Sebagian besar penyebab ketahanan warna yang buruk dan noda yang muncul kembali bermuara pada seberapa ketat ketiga parameter ini dikendalikan. Suhu dan Waktu Pencucian sabun biasanya dilakukan pada suhu mendekati titik didih selama lima hingga lima belas menit, meskipun kombinasi ideal bergantung pada kedalaman warna dan konstruksi kain. Menggunakan suhu air yang terlalu dingin memperlambat proses penghilangan pewarna, dan mempersingkat waktu perendaman akan meninggalkan sisa pewarna yang terhidrolisis meskipun pada suhu yang tepat. Kedalaman warna Suhu pencucian Waktu tipikal Warna terang hingga sedang 90 hingga 95°C 5 hingga 8 menit Warna gelap dan pekat Mendekati titik didih (98 hingga 100°C) 10 hingga 15 menit Warna turquoise dan warna yang sulit diwarnai Mendekati titik didih, multi-bath 15 menit atau lebih per bath Kisaran suhu mendekati titik didih ini berlaku untuk bahan pencuci konvensional. Bahan pencuci suhu rendah diformulasikan agar bekerja efektif pada suhu 60 hingga 80°C, sehingga mengurangi penggunaan energi tanpa mengorbankan kinerja ketahanan warna (lihat bagian Sylic D2705 di bawah).  Rasio Larutan: Rasio larutan yang lebih ketat akan memekatkan zat warna terhidrolisis dalam volume air yang lebih kecil, yang meningkatkan risiko pengendapan ulang sebelum dapat dibilas. Pabrik yang mengoperasikan mesin jet atau overflow pada rasio cairan yang lebih rendah harus mengimbanginya dengan zat pendispersi yang lebih kuat atau siklus pembilasan tambahan. Kesadahan Air dan Zat Pengikat Kalsium, magnesium, dan besi dalam pasokan air mengganggu kinerja zat pembuat sabun dan dapat meninggalkan hasil akhir yang keruh atau tidak merata. Agen pengikat, seperti Sylic P1501B, dispersan pengkelat anionik dengan pH 2.5 hingga 4.0 dalam larutan 1%, mengikat ion-ion ini sebelum proses pembuatan sabun dimulai dan memungkinkan agen pembuat sabun bekerja sesuai yang diharapkan. Memilih Agen Pembusa yang Tepat Agen Pembusa Anionik dan Nonionik Agen pembusa anionik banyak digunakan karena daya dispersinya yang kuat, sedangkan jenis nonionik bekerja lebih baik dalam air sadah dan pada suhu yang lebih rendah. Kedua jenis tersebut tersedia dalam rangkaian bahan pembantu pewarnaan yang diformulasikan untuk stabilitas dalam bak alkali dan kinerja rendah busa pada mesin jet. Pencocokan Bahan dengan Serat dan Kedalaman Warna Kapas dan serat selulosa lainnya umumnya memberikan respons yang baik terhadap bahan pencuci anionik. Campuran yang mengandung serat sintetis mungkin memerlukan pilihan nonionik sebagai gantinya, untuk menghindari pewarnaan pada komponen sintetis yang lebih sensitif. Warna yang lebih gelap biasanya disebut

Jelajahi Lebih Lanjut »

Pembersihan Reduksi dalam Pewarnaan Poliester: Panduan Lengkap

Daftar Isi Apa Itu Kliring Reduksi? Definisi dan Tujuan Peran dalam Pewarnaan Dispersi Dampak pada Ketahanan Warna Keluhan Kualitas Umum Kapan Pembersihan Reduksi Diperlukan Warna Gelap dan Sedang Resep Konsentrasi Pewarna Tinggi Campuran dengan Serat Selulosa Kapan Dapat Dilewati Proses dan Kontrol Resep dan Parameter Khas Mengontrol Suhu dan pH Menghindari Reduksi Berlebihan atau Kurang Pembilasan dan Netralisasi Memilih Agen Pereduksi yang Tepat Natrium Hidrosulfit Agen Pereduksi Bebas Sulfur Pilihan Suhu Rendah dan Berkelanjutan Pewarna dengan Ketahanan Cuci Tinggi untuk Mengurangi Beban Pembersihan Pemecahan Masalah Masalah Umum Ketahanan Cuci yang Buruk Setelah Pembersihan Perubahan Warna atau Pudar Kesimpulan Pertanyaan yang Sering Diajukan Apa yang Terjadi Jika Anda Melewatkannya? Pembersihan Reduksi vs Pencucian Normal? Bisakah hal itu dilakukan pada suhu rendah? Hidrosulfit vs Agen Bebas Sulfur? Sekumpulan pakaian yang terlihat sempurna di mesin cuci masih bisa gagal dalam uji ketahanan luntur saat dicuci beberapa hari kemudian. Seringkali, penyebabnya adalah pewarna dispersi yang tidak terikat dan tertinggal di permukaan serat, dan solusinya adalah dengan reduksi dan pembersihan. Panduan ini membahas kapan langkah ini diperlukan, kimia di baliknya, dan bagaimana menjaga konsistensi hasil dari pengujian sampel di laboratorium hingga produksi massal. Apa Itu Reduksi Kliring? Definisi dan Tujuan: Pembersihan reduksi adalah perlakuan pasca-pewarnaan yang menghilangkan zat warna dispersi yang belum menembus atau menempel pada serat poliester. Selama proses pewarnaan pada suhu tinggi, beberapa molekul pewarna tetap berada di permukaan serat dan tidak berdifusi ke dalam struktur polimer. Jika dibiarkan tanpa perawatan, sisa pewarna ini akan luntur dan pudar saat dicuci, sehingga menurunkan ketahanan warna secara keseluruhan. Proses pencucian reduksi akan memecah dan menghilangkan pewarna permukaan, sehingga hanya menyisakan pewarna yang telah terikat dengan baik di dalam serat. Peran dalam Pewarnaan Dispersi: Pembersihan reduksi terjadi di akhir siklus pewarnaan dispersi, setelah tahap pewarnaan utama dan sebelum pembilasan akhir. Ini adalah salah satu bagian dari alur kerja pewarnaan poliester yang lebih besar yang juga mencakup pra-perlakuan, pewarnaan, dan penyelesaian akhir. Halaman solusi aplikasi pewarnaan poliester menguraikan bagaimana tahapan-tahapan ini saling terhubung, beserta bahan pembantu yang direkomendasikan untuk setiap langkah. Dampak pada Ketahanan Warna Ketahanan terhadap pencucian dan gesekan termasuk di antara spesifikasi yang paling diperiksa pembeli sebelum menerima pengiriman. Pewarna permukaan yang belum dihilangkan memiliki ikatan yang longgar dan mudah tercuci, yang justru merupakan tujuan dari pengujian standar seperti metode ketahanan pencucian AATCC. Langkah pembersihan reduksi yang dilakukan dengan benar akan meningkatkan hasil ini dengan menghilangkan zat pewarna yang jika tidak dihilangkan akan menyebabkan kegagalan pengujian. Keluhan Kualitas Umum Pabrik yang melewatkan atau kurang memperhatikan proses pembersihan reduksi cenderung mengalami pola masalah yang berulang: Warna luntur ke pakaian yang lebih terang dalam satu kali pencucian Noda pada kemasan atau hiasan selama pengangkutan dan penyimpanan Warna kusam atau buram dibandingkan dengan sampel warna yang disetujui Pengiriman ditolak setelah pengujian ketahanan warna gagal di laboratorium pembeli Masalah-masalah ini hampir selalu disebabkan oleh residu pewarna dispersi, bukan karena cacat pada resep pewarna itu sendiri, itulah sebabnya proses pembersihan reduksi layak mendapatkan perhatian yang sama seperti tahap pewarnaan yang mengikutinya. Kapan Proses Pembersihan dengan Reduksi Diperlukan? Warna Gelap dan Sedang Warna yang lebih gelap dan sedang membutuhkan konsentrasi pewarna yang lebih tinggi, yang secara alami meninggalkan lebih banyak pewarna yang tidak terikat pada permukaan serat. Rangkaian pewarna dispersi Skycron mencakup aplikasi pewarnaan dan pencetakan pada warna gelap, sedang, dan cerah, dan memadukan pewarna ini dengan langkah pembersihan reduksi yang tepat adalah praktik standar untuk mencapai ketahanan warna yang dapat diterima pada tingkat kegelapan yang lebih pekat ini. Resep dengan Konsentrasi Pewarna Tinggi: Resep apa pun dengan persentase total pewarna yang tinggi berdasarkan berat kain (% owf) akan mendapatkan manfaat dari proses pembersihan reduksi, tidak hanya untuk warna gelap. Sebagai referensi umum, pabrik biasanya mengelompokkan kedalaman warna dengan cara ini: Kedalaman Warna Konsentrasi Pewarna Khas Pengurangan Cahaya Pembersih Di Bawah 1% owf Seringkali opsional Sedang 1 hingga 3% owf Disarankan warna gelap di atas 3% owf Diperlukan. Angka-angka ini merupakan panduan umum dan bukan aturan tetap, karena kelas pewarna, campuran serat, dan target ketahanan warna semuanya dapat mengubah ambang batas. Kombinasi berbagai pewarna yang digunakan untuk menghasilkan warna khusus yang presisi mengikuti logika yang sama, karena beberapa kelas pewarna yang digabungkan dapat meninggalkan residu permukaan dalam jumlah yang bervariasi bahkan pada persentase total yang moderat. Campuran dengan Serat Selulosa Campuran poliester-katun dan poliester-viscose menambah lapisan risiko lainnya. Zat pewarna dispersi yang tidak menempel pada bagian poliester dapat menodai serat selulosa, menyebabkan pergeseran warna yang tidak diinginkan pada kain. Pengurangan kejernihan melindungi kontras atau warna solid yang diinginkan di kedua jenis serat. Kapan Proses Ini Dapat Dilewati? Warna yang sangat terang dengan kandungan pewarna rendah terkadang tidak memerlukan siklus pembersihan reduksi penuh, terutama jika digunakan pewarna dengan daya serap tinggi dan kondisi pewarnaan yang terkontrol dengan baik, dan pencucian air panas sederhana sudah cukup. Melewatkan langkah ini tetap harus merupakan keputusan yang disengaja berdasarkan kedalaman warna dan persyaratan ketahanan warna, bukan jalan pintas yang diambil untuk menghemat waktu. Proses dan Kontrol Resep dan Parameter Khas Larutan pembersih reduksi alkali standar mencakup zat pereduksi, soda kaustik atau soda abu, dan zat pembasah atau pendispersi. Sistem penjernihan asam bebas sulfur, yang beroperasi pada pH lebih rendah, semakin banyak digunakan sebagai alternatif. Sebagai titik awal umum, kira-kira seperti ini: Parameter Kisaran Khas Zat pereduksi 2 hingga 4 g/L Alkali (NaOH atau soda abu) 2 hingga 4 g/L Suhu 70 hingga 80°C Waktu 15 hingga 20 menit Rasio cairan 1:8 hingga 1:15 Angka-angka ini bervariasi tergantung kedalaman warna, kelas pewarna, dan campuran serat, sehingga uji coba laboratorium harus mengkonfirmasi resep akhir sebelum diterapkan dalam skala besar. Mengontrol Suhu dan pH Suhu dan pH adalah dua variabel yang paling memengaruhi efisiensi penjernihan: Terlalu dingin atau terlalu singkat: sisa pewarna tertinggal, dan ketahanan warna menurun. Terlalu panas atau terlalu basa: permukaan poliester atau teksturnya dapat terpengaruh. Sebagian besar resep konvensional menargetkan pH yang sedikit basa antara 9 dan 11. Sistem bebas sulfur berbasis asam justru bekerja dalam kisaran netral hingga sedikit asam, tergantung pada produk yang digunakan, sehingga target pH harus selalu sesuai dengan kimia yang dipilih dan bukan aturan tetap tunggal. Hindari Reduksi Berlebihan atau Reduksi Kurang Reduksi kurang meninggalkan pewarna di permukaan, yang kemudian terlihat sebagai ketahanan warna yang buruk. Reduksi berlebihan akan menghilangkan pewarna yang telah terikat dengan baik pada serat, sehingga menyebabkan hilangnya warna, kusam, atau warna yang tidak merata.

Jelajahi Lebih Lanjut »
Lapisan Anti Air C0 vs. C6

Lapisan Anti Air C0 vs. C6: Mana yang Sesuai untuk Tekstil Anda?

Daftar Isi Kimia di Balik C0 dan C6 Apa itu C6 DWR Apa itu C0 DWR Perbedaan Struktural Utama Perbandingan Kinerja Ketahanan Air dan Minyak Daya Tahan dan Ketahanan Cuci Kemampuan Bernapas dan Sentuhan Tangan Lanskap Regulasi Global REACH dan Pembatasan Uni Eropa Peraturan Negara Bagian AS Persyaratan Merek dan Pengecer Kasus Penggunaan berdasarkan Industri Pakaian Luar dan Olahraga Pakaian Kerja dan Tekstil Pelindung Tekstil Rumah dan Pelapis Memilih Lapisan Akhir yang Tepat Faktor-Faktor Utama yang Perlu Dipertimbangkan Kiat Pengujian dan Sertifikasi Kesimpulan Pertanyaan yang Sering Diajukan Apa perbedaan antara lapisan akhir C0 dan C6? Apakah C6 DWR dilarang? Apakah C0 berkinerja sebaik C6? Bagaimana cara saya memilih antara C0 dan C6? Tanyakan kepada pemasok kain tentang lapisan anti air, dan kemungkinan besar Anda akan mendapatkan dua jawaban yang sangat berbeda: C6, atau C0. Keduanya mengklaim dapat menjaga kain tetap kering. Saat ini hanya satu yang menghadapi tekanan penghapusan bertahap dari regulator di Uni Eropa, California, dan New York, serta dari merek pakaian besar. Bagi pembeli yang mencari tekstil anti air saat ini, pilihannya bukan lagi hanya tentang performa. Ini tentang jenis produk kimia mana yang masih akan laku di pasar target Anda dua tahun dari sekarang. Kimia di Balik C0 dan C6 Apa itu C6 DWR? Lapisan anti air tahan lama (DWR) C6 menggunakan polimer fluorokarbon rantai pendek, khususnya rantai samping fluorinasi enam karbon, untuk melapisi serat individual. Proses kimia ini menurunkan energi permukaan serat hingga sekitar 12 mJ/m², yang berada di bawah tegangan permukaan sebagian besar air dan minyak. Hasilnya, lapisan C6 memberikan kemampuan menolak air dan minyak, kombinasi yang jarang dapat ditandingi sepenuhnya oleh sistem bebas fluorin lainnya. Teknologi C6 menggantikan lapisan fluorotelomer C8 yang lebih lama lebih dari satu dekade lalu. C8 terurai menjadi PFOA, suatu zat yang dikenal persisten dan terakumulasi secara biologis di lingkungan. C6 terurai menjadi asam perfluoroheksanoat (PFHxA), yang memiliki waktu paruh lingkungan yang lebih pendek dan potensi bioakumulasi yang lebih rendah. Namun, PFHxA tidak terbebas dari pengawasan regulasi, seperti yang dijelaskan pada bagian kepatuhan di bawah ini. Bagi pembeli yang mencari produk C6, formulasi seperti Skyguard C6-C8 Waterproofer menggabungkan ketahanan terhadap air dan minyak dengan ketahanan luntur yang baik pada serat selulosa dan sintetis, diaplikasikan pada dosis tipikal 10 hingga 40 g/L, dan diproduksi tanpa PFOS, PFOA, atau APEO. Apa itu C0 DWR? C0 mengacu pada bahan kimia penolak air bebas fluorin. Alih-alih rantai samping fluorokarbon, lapisan akhir C0 mengandalkan dendrimer, lilin, atau polimer berbasis poliuretan untuk membangun permukaan serat hidrofobik. Sistem ini biasanya mencapai energi permukaan 20 hingga 25 mJ/m², yang cukup untuk menolak air secara efektif tetapi umumnya tidak cukup untuk memberikan daya tolak minyak yang kuat. Permintaan akan lapisan akhir C0 meningkat pesat karena tidak membawa risiko kepatuhan terkait PFAS, faktor yang semakin penting setiap tahun seiring dengan meluasnya cakupan regulasi. Rangkaian produk seperti Skyguard Fluorine-free Waterproofer diaplikasikan dengan konsentrasi sekitar 10 hingga 80 g/L tergantung pada daya tahan yang dibutuhkan, tidak mengandung APEO, dan dirancang untuk kain yang tidak memerlukan kemampuan menolak minyak, termasuk sebagian besar pakaian luar, tekstil rumah tangga, dan aplikasi fesyen. Perbedaan Struktural Utama Atribut C6 (Fluorokarbon) C0 (Bebas Fluorin) Energi permukaan Kira-kira. Kira-kira 12 mJ/m² 20 hingga 25 mJ/m² Daya tolak air Sangat baik Baik hingga sangat baik Daya tolak minyak Ya Terbatas atau tidak ada Kandungan PFAS Ada (berbasis PFHxA) Tidak ada Suhu pengeringan tipikal 150 hingga 160°C 160 hingga 180°C Perbandingan Kinerja Daya Tolak Air dan Minyak Lapisan C6 tetap menjadi patokan di mana pun dibutuhkan ketahanan terhadap minyak, gemuk, atau noda organik bersamaan dengan daya tolak air, seperti pakaian kerja yang terpapar oli mesin atau celemek yang bersentuhan dengan makanan. Lapisan C0 telah menutup sebagian besar kesenjangan dalam hal daya tolak air murni, dengan banyak formulasi terbaru mencapai hasil yang setara dengan C6 di bawah pengujian ketahanan air standar. Namun, pada noda berbasis minyak, lapisan akhir C0 masih kurang memadai. Daya Tahan dan Ketahanan terhadap Pencucian Kedua jenis bahan kimia ini bergantung pada adsorpsi fisik saat pertama kali diaplikasikan pada kain, dan ikatan ini melemah secara bertahap dengan pencucian berulang dan paparan deterjen. Agen pengikat silang memperpanjang daya tahan pencucian dengan mengikat rantai polimer DWR satu sama lain dan ke gugus reaktif pada permukaan serat, mengubah lapisan yang teradsorpsi secara longgar menjadi lapisan yang terikat secara kimiawi. Sebagai contoh, Agen Pengikat Silik ditambahkan dalam larutan yang sama dengan dosis 10 hingga 30 persen dari jumlah bahan anti air, tidak mengandung APEO, PFOA, PFOS, atau formaldehida, dan kompatibel dengan sistem C6 dan bebas fluorin, menjadikannya tambahan praktis ketika lapisan akhir perlu tahan terhadap 20 siklus pencucian industri atau rumah tangga atau lebih. Kemampuan Bernapas dan Sentuhan Tangan Baik lapisan C0 maupun C6 melapisi permukaan serat daripada mengisi ruang pori di antara benang, sehingga kemampuan bernapas umumnya tetap terjaga pada tingkat aplikasi yang tepat. Dua faktor yang paling sering mengganggu keseimbangan ini adalah: Penggunaan lapisan akhir yang berlebihan, yang dapat sebagian menghalangi porositas antar benang dan membuat tekstur kain menjadi kaku; dan konsentrasi larutan yang tidak merata, yang menciptakan zona dengan penambahan zat aditif tinggi di seluruh lebar kain. Lapisan akhir C0 terkadang memerlukan tingkat aplikasi yang sedikit lebih tinggi untuk menyamai daya tolak air C6, yang membuat akurasi dosis dan keseragaman larutan sangat penting untuk mempertahankan hasil yang lembut dan mudah bernapas. Gambaran Regulasi Global REACH dan Pembatasan Uni Eropa Uni Eropa mengatur PFAS dalam tekstil berdasarkan Lampiran XVII REACH. Pembatasan terhadap PFHxA, produk degradasi dari kimia C6, mulai berlaku di Uni Eropa dan EEA mulai tahun 2026, dan pembatasan yang lebih luas yang mencakup keluarga PFAS yang lebih besar saat ini sedang dievaluasi oleh Badan Kimia Eropa. Pembeli dan merek yang melakukan pengadaan untuk pasar Uni Eropa harus memperlakukan C6 sebagai bahan kimia yang berada di bawah tekanan regulasi yang meningkat, bukan sebagai pilihan aman jangka panjang, dan harus memantau pembaruan regulasi PFAS dari ECHA untuk mengetahui cakupan dan jadwal terbaru. Regulasi Negara Bagian AS tidak terbatas pada Uni Eropa. Dua negara bagian AS telah memberlakukan pembatasan PFAS khusus untuk tekstil dan pakaian: California AB 1817 melarang pembuatan, distribusi, dan penjualan barang tekstil baru yang mengandung PFAS yang sengaja ditambahkan di atas 100 ppm total fluorin organik mulai 1 Januari 2025, dan turun menjadi 50 ppm mulai 1 Januari 2027. Pakaian luar ruangan untuk kondisi basah yang ekstrem mendapatkan perpanjangan masa berlaku hingga 1 Januari 2028. Persyaratan lengkapnya tercantum dalam teks resmi RUU tersebut. Undang-Undang Konservasi Lingkungan New York § 37-0121 melarang penjualan pakaian baru.

Jelajahi Lebih Lanjut »
Gulungan kain nilon biru tua yang sudah jadi.

Cacat Pewarnaan Nilon: Penyebab dan Perbaikan Proses

Daftar Isi Cacat Umum Pewarnaan Nilon Warna Tidak Merata dan Bergelombang Efek Cincin, Miring, dan Berembun Tiga Faktor Utama di Balik Setiap Cacat Profil pH Laju Pemanasan dan Zona Penyerapan Pemilihan dan Dosis Retarder Pemecahan Masalah Berdasarkan Gejala Pertanyaan yang Sering Diajukan (FAQ) tentang Solusi Skychem untuk Pewarnaan Nilon Berapa pH terbaik untuk pewarnaan asam nilon? Mengapa nilon saya terwarnai tidak merata? Bagaimana zat penghambat pewarnaan mencegah pewarnaan yang tidak merata? Pada suhu berapa saya harus mewarnai nilon? Nylon menyerang dengan cepat. Pewarna asam berikatan dengan gugus aminonya dalam hitungan menit, sehingga proses yang sedikit kurang tepat dapat menghasilkan warna yang tidak merata sebelum warna tersebut sempat merata. Garis-garis, kemiringan, bercak-bercak, dan permukaan yang berbintik-bintik dan tidak rata pada nilon hampir selalu disebabkan oleh salah satu dari tiga faktor yang dapat dikendalikan: pH, suhu, atau sistem penghambat pengeringan. Artikel ini membahas cara mengenali setiap cacat dan apa yang perlu disesuaikan dalam proses untuk mencegahnya terulang kembali. Cacat Umum dalam Pewarnaan Nilon: Menyebutkan cacat dengan benar adalah langkah pertama untuk memperbaikinya. Tiga pola di bawah ini mencakup sebagian besar hal yang muncul pada nilon, dan masing-masing menunjukkan akar penyebab yang berbeda. Warna Tidak Merata dan Berubah-ubah Kategori luasnya adalah pewarnaan yang tidak merata: bercak-bercak, noda, atau warna yang tidak konsisten di seluruh kain. Kekaburan adalah bentuk yang lebih spesifik, yaitu tampilan berbintik-bintik dan berbutir di mana filamen yang berdekatan menyerap pewarna dengan kecepatan yang berbeda. Ini adalah tanda paling jelas bahwa pewarna meresap lebih cepat daripada kemampuan serat untuk merata. Listing dan Barre Listing adalah perbedaan warna dari sisi ke tengah atau dari tepi ke tengah di sepanjang lebar kain. Barre muncul sebagai garis atau guratan horizontal yang mengikuti jalur atau pilihan. Yang membedakan keduanya dari skitteriness adalah polanya: listing dan barre mengikuti arah lebar atau panjang yang terdefinisi, sedangkan skitteriness menyebar secara acak. Efek Ring, Tippy, dan Frosty: Pewarnaan ring dan pewarnaan tippy adalah kesalahan penetrasi yang terkait namun berbeda, dan penting untuk membedakannya. Pewarnaan melingkar terjadi di seluruh penampang serat: pewarna tetap terkonsentrasi di selubung luar dan tidak pernah sepenuhnya menyebar ke inti, sehingga filamen yang dipotong menunjukkan cincin berwarna di sekitar bagian tengah yang pucat atau putih meskipun permukaannya tampak sepenuhnya diwarnai. Pewarnaan ujung serat (tippy dyeing) adalah perbedaan memanjang, di mana ujung filamen atau serat stapel menyerap lebih banyak atau lebih sedikit zat pewarna daripada bagian tengah serat, biasanya karena ujung serat memiliki riwayat panas atau kondisi permukaan yang berbeda dari bagian serat lainnya. Efek embun beku muncul sebagai permukaan yang secara keseluruhan pucat dan kusam, bukan sebagai pola yang terarah. Ketiganya mengarah pada masalah mendasar yang sama, yaitu pewarna yang tidak sepenuhnya meresap ke dalam serat, meskipun warnanya tampak mendekati standar dari kejauhan. Tiga Faktor Utama di Balik Setiap Cacat Sebagian besar cacat pada tirai nilon disebabkan oleh pH, ​​suhu, atau sistem penghambat pengeringan yang bekerja saling bertentangan, bukan bekerja bersama-sama. Setiap tuas di bawah ini menjelaskan mekanisme, mode kegagalan yang umum terjadi, dan solusinya. Profil pH Dalam larutan asam, gugus amino di ujung rantai polimer nilon mendapatkan proton dan menjadi bermuatan positif, sedangkan gugus sulfonat pada molekul pewarna asam membawa muatan negatif. Keduanya saling tertarik dan terikat. pH menentukan berapa banyak situs ini yang aktif, seberapa cepat zat pewarna mencapai situs tersebut, dan seberapa kuat zat pewarna tersebut menempel setelah sampai di sana. Kesalahan proses yang paling umum adalah menurunkan pH larutan terlalu jauh atau terlalu cepat. Jika larutan menjadi asam sebelum barang terbasahi secara merata dan bersirkulasi, pewarna akan menempel dengan cepat dan menciptakan garis-garis atau bercak yang tidak dapat diperbaiki dengan berapa lama pun waktu yang dihabiskan pada suhu tersebut. pH yang terlalu tinggi atau berubah-ubah selama siklus akan menimbulkan masalah sebaliknya: penyerapan nutrisi yang lemah dan kedalaman naungan yang bervariasi dari satu batch ke batch lainnya. Kelas pewarna asam yang berbeda membutuhkan rentang pH yang berbeda: Pewarna perata warna: sekitar pH 5.5 hingga 7.0, memberikan ruang bagi pewarna untuk bermigrasi dan memperbaiki diri sendiri. Pewarna penggilingan (klasifikasi yang diambil dari terminologi pewarnaan wol, tetapi juga merupakan praktik standar untuk nilon): sekitar pH 4.0 hingga 5.0, untuk warna yang lebih pekat dan ketahanan basah yang lebih kuat, dengan toleransi yang lebih rendah terhadap variasi proses. Rentang ini adalah titik awal. Konfirmasikan dengan lembar data teknis pemasok pewarna dan hasil uji laboratorium internal, dan jangan pernah menggunakan resep yang sama dari pewarna wol, di mana skema pH untuk pewarna perata dan penggilingan berjalan berlawanan arah. Kehati-hatian yang sama berlaku pada nilon itu sendiri: nilon 6 dan nilon 6,6 dapat bereaksi dan membentuk warna secara berbeda dalam kondisi pH dan suhu yang identik, dan beralih antara substrat atau pemasok pewarna dengan resep yang tidak terverifikasi adalah sumber umum dan dapat dihindari dari perubahan warna. Konfirmasikan setiap perubahan jenis serat atau sumber pewarna dengan uji celup laboratorium dan uji coba awal sebelum memasuki produksi massal. Solusinya adalah kurva pH yang dapat diulang, bukan nilai target tunggal. Donor asam yang bekerja lambat yang menurunkan pH secara bertahap seiring kenaikan suhu menjaga agar serangan tetap terkontrol dan tidak tiba-tiba, menghilangkan tebakan dosis manual pada titik yang salah dalam siklus. Laju pemanasan dan suhu zona tumbukan menentukan kapan pewarna bergerak dan seberapa cepat. Pada nilon, sebagian besar penyerapan terjadi dalam rentang suhu yang sempit, biasanya 70 hingga 90°C, di mana struktur serat terbuka dan zat pewarna masuk dengan cepat. Nylon memiliki jumlah situs pewarna yang terbatas, dan pewarna asam akan berikatan dengan situs tersebut hampir segera setelah kondisi memungkinkan; proses pewarnaan yang terlalu cepat akan mengikat pewarna secara tidak merata, tanpa ada kesempatan untuk meratakan ikatan setelahnya. Sepuluh hingga lima belas menit pertama pemogokan sebagian besar menentukan hasil keseluruhan proses. Diagram di atas menunjukkan bagaimana hal ini terjadi dalam siklus tipikal: tahap pembasahan dan sirkulasi yang datar, peningkatan bertahap yang terkontrol yang melambat melalui zona suhu 70 hingga 90°C, penahanan di dekat titik didih untuk migrasi dan perataan, dan pendinginan yang terkontrol. Perbaikan dimulai sebelum terjadi masalah: pastikan terlebih dahulu pembasahan yang merata dan sirkulasi yang stabil. Naikkan suhu secara bertahap dengan kecepatan terkontrol, seringkali mendekati 1°C per menit dan lebih lambat lagi pada kisaran 70 hingga 90°C.

Jelajahi Lebih Lanjut »

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam

Dapatkan penawaran harga proyek

Mohon sebutkan persyaratan, negara, dan cara pengajuannya.

Gulir ke Atas
Email WhatsApp

Hubungi Kami untuk Bahan Pembantu dan Pewarna Tekstil

Hubungi Skychem Group untuk solusi kimia lebih lanjut. Jika Anda memiliki pertanyaan atau memerlukan informasi lebih lanjut, silakan hubungi kami.
Kami akan merespon dalam waktu 24 jam