...

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Responda dentro de las 24 horas

¿Qué es un agente humectante en textiles? Tipos, usos y selección

Un agente humectante en textiles es un auxiliar a base de surfactantes que reduce la tensión superficial, lo que permite que el agua y los baños de proceso se distribuyan y penetren en las fibras con mayor rapidez. Utilizado en teñido, estampado, blanqueo y acabado, mejora la humectabilidad para lograr una acción química más uniforme y superficies más limpias. El resultado es una absorción de tinte más consistente y menos defectos evitables, especialmente en tejidos hidrófobos como el poliéster.

Agente humectante en textiles

¿Qué es un agente humectante en los textiles?

¿Qué son los agentes humectantes en los textiles? Un agente humectante es un auxiliar textil, generalmente a base de tensioactivos, que ayuda a que el agua se extienda por la superficie del tejido y penetre rápidamente en los hilos y haces de fibras. En pocas palabras, facilita que el agua penetre en lugar de quedarse en la superficie.

Función de un agente humectante: Los agentes humectantes reducen la tensión superficial, minimizan la formación de gotas y ayudan a desplazar el aire atrapado. Una humectación más rápida y completa mejora el contacto con el baño y hace que el pretratamiento y el blanqueo sean más uniformes. En líneas continuas, también favorecen una recogida estable y uniforme, lo que suele marcar la diferencia entre un funcionamiento sin problemas y un día entero de correcciones de color.

Ejemplos comunes en el procesamiento textil: Las fábricas suelen utilizar agentes humectantes especiales no iónicos, aniónicos o de baja espuma. Según el proveedor, también se pueden encontrar términos como penetrante o humectante rápido. Algunos productos están diseñados para realizar más que solo humectar, por ejemplo, combinando funciones emulsionantes, desengrasantes y dispersantes para facilitar el desencolado y el desengrasado en condiciones fuertemente alcalinas.

¿Por qué los molinos utilizan agentes humectantes?

En producción, la humectación rara vez es una ventaja. Es un punto de control.

  • Una preparación más consistente:Una mejor humectación ayuda a que los productos químicos de desencolado y desengrasado lleguen al interior del hilo, por lo que se evitan áreas parcialmente preparadas que luego se tiñen de manera diferente.
  • Blanqueamiento más estable:La penetración uniforme del licor favorece una blancura consistente y reduce los resultados irregulares.
  • Resultados de teñido más limpiosCuando la impregnación es uniforme, la transferencia de masa es más uniforme. Esto reduce las vetas y mejora la nivelación.
  • Menos defectos evitablesMuchos de los problemas que aparecen como problemas de teñido comienzan antes, con una humectación deficiente, aceites residuales o un acceso desigual a los productos químicos.

Agente humectante vs detergente vs dispersante

A menudo se utilizan juntos, pero no son intercambiables.

  • Agente humectante:Mejora la difusión y la penetración al reducir la tensión superficial.
  • DetergenteSe centra en eliminar la suciedad, especialmente la grasa, emulsionándola y eliminándola del sustrato. Muchos detergentes también mejoran la humectación, pero la eliminación de la suciedad es el objetivo principal.
  • DispersanteMantiene las partículas insolubles suspendidas y estables, por ejemplo, los colorantes dispersos en el teñido de poliéster. Un dispersante previene la aglomeración y la deposición, y no es necesariamente un humectante rápido.

Los agentes humectantes varían considerablemente en cuanto a su comportamiento de formación de espuma, tolerancia a los electrolitos y rendimiento en tejidos hidrofóbicos, por lo que es fundamental elegir el producto adecuado para su proceso. La gama Sylic está diseñada específicamente para la humectación y penetración previas al tratamiento, lo que facilita la estandarización de la humectación antes del blanqueo o teñido. Explore las opciones de agentes humectantes textiles para conocer casos de uso típicos y seleccione el grado adecuado para su sustrato y las condiciones de su máquina.

Tipos de agentes humectantes textiles

No iónico

Los agentes humectantes no iónicos se utilizan ampliamente porque suelen funcionar en una amplia gama de productos químicos de baño y sistemas de tinción. Suelen elegirse cuando las recetas varían, los niveles de electrolitos cambian o cuando las fábricas buscan un producto sencillo con una compatibilidad fiable.

Aniónicos

Los agentes humectantes aniónicos pueden ofrecer un alto rendimiento humectante, especialmente durante la preparación. La desventaja es que pueden ser más sensibles a la dureza del agua y a otros productos que se utilicen posteriormente en la misma secuencia, especialmente productos catiónicos. Si la secuencia de la receta se gestiona correctamente, los aniónicos pueden ser muy eficaces.

Bajo en espuma y especial

Los agentes humectantes de baja espuma están diseñados para máquinas de alta velocidad y líneas continuas donde la espuma puede interrumpir la circulación y generar una aplicación irregular. Los grados especiales también pueden utilizarse en condiciones de humectación difíciles, como poliéster con acabados de hilado difíciles, estructuras densas o telas que atrapan el aire.

Un ejemplo práctico es Sylic P1401C , un agente humectante ligeramente amarillo y transparente, fácilmente soluble en agua y que suele presentar un pH de 6 a 7 en una solución acuosa al 1%. Está diseñado para condiciones de procesamiento húmedo exigentes, donde los molinos requieren una fuerte humectación y penetración, además de baja formación de espuma y un enjuague más sencillo.

La imagen a continuación muestra una comparación de la espuma generada por Sylic P1401C con la de otros agentes humectantes de baja espuma similares disponibles en el mercado. Es evidente que, mientras que otros productos generan una espuma notable, el 1401C prácticamente no produce espuma, lo que demuestra un rendimiento superior en cuanto a baja formación de espuma y una mejor experiencia de usuario.

¿Cómo funciona?

Tensión superficial y ángulo de contacto

El agua tiende naturalmente a formar gotas, especialmente en superficies hidrófobas. Un agente humectante reduce la tensión superficial y el ángulo de contacto, de modo que el baño se extiende rápidamente y penetra en la estructura del tejido en lugar de permanecer en la superficie. El resultado práctico es una impregnación más rápida y un contacto más uniforme entre los productos químicos y la fibra.

Factores de tejido y baño

El rendimiento de humectación no depende solo del producto. También depende de las condiciones.

  • SoporteEl algodón y la viscosa suelen mojarse con mayor facilidad, pero las ceras, los aceites de tejido y los residuos de procesamiento pueden ralentizar la humectación. El poliéster suele necesitar más protección debido a su superficie inherentemente hidrófoba.
  • ConstrucciónLos tejidos apretados, los tejidos compactos, las microfibras y las telas más pesadas pueden atrapar aire y resistir la penetración.
  • Temperatura y pHLa humectación a menudo mejora con el calor, pero el comportamiento del surfactante puede cambiar con la temperatura y el pH.
  • Electrolitos y dureza:La sal, los álcalis y el agua dura pueden afectar la solubilidad y el rendimiento dependiendo de la química.
  • Turbulencia de la máquina:La agitación alta puede convertir el agente humectante incorrecto en un problema de espuma.

Cuando las fábricas utilizan preparaciones con álcalis fuertes o se enfrentan a agua dura variable, el perfil de resistencia del agente humectante se convierte en parte del rendimiento, no solo en una característica de la ficha técnica. Por ejemplo, Sylic P1401C está diseñado para resistir álcalis concentrados, altas temperaturas, agentes oxidantes, agentes reductores y agua dura, lo cual es relevante en los procesos integrados de desencolado, desengrasado y blanqueo.

Aplicaciones en Processing

Pretratamiento: desencolado y desengrasado

Aquí es donde muchas fábricas ven el mayor beneficio. Una humectación rápida y uniforme facilita que los productos químicos de desencolado lleguen al interior del hilo y facilita la eliminación de ceras y aceites. Una mejor humectación también reduce el riesgo de manchas hidrófobas ocultas que posteriormente se manifiestan como variaciones de tono.

En preparaciones alcalinas fuertes, las plantas de molienda suelen requerir humectación, emulsión y desengrasado para evitar que la suciedad aceitosa y los componentes del apresto se vuelvan a depositar. Sylic P1401C está diseñado con propiedades emulsionantes, desengrasantes, abrasivas y dispersantes en condiciones alcalinas fuertes, y se describe como eficaz para la eliminación de suciedad y el desencolado, manteniendo la formación de espuma bajo control.

Blanqueamiento

En el blanqueo con peróxido, una humectación constante facilita la penetración uniforme del líquido blanqueador, especialmente en prendas densas o telas que aún conservan residuos. Cuando la humectación es desigual, la blancura tiende a ser desigual y el teñido posterior se vuelve más difícil de controlar.

Para las fábricas que combinan etapas, un agente humectante con alta resistencia a los álcalis y baja afinidad por las fibras puede ser más fácil de enjuagar y menos propenso a generar variabilidad por arrastre. Sylic P1401C se describe como un agente con buena resistencia a los álcalis, baja afinidad por las fibras y fácil de enjuagar, lo cual cumple con este requisito.

Teñido y acolchado

En el teñido, una buena humectación favorece una transferencia de masa más uniforme y ayuda a reducir las diferencias locales en el contacto con el baño. En el acolchado, la humectación está directamente relacionada con una absorción uniforme. Si la absorción varía, el tono varía, incluso cuando todo lo demás es correcto. La selección del producto debe considerar la clase de tinte, el nivel de electrolito, el perfil de temperatura y las condiciones de la máquina.

Un detalle práctico de rendimiento que buscan las fábricas es si el producto facilita que el baño llegue rápidamente al interior del tejido. Sylic P1401C está diseñado para humedecer rápidamente las superficies del tejido y penetrar en el interior durante el procesamiento en húmedo, facilitando la penetración de tintes y otros auxiliares en las fibras.

Impresión y acabado

En la impresión, la humectación influye en la aceptación del sistema por parte del sustrato y puede afectar la uniformidad visual. En el acabado, los agentes humectantes pueden ayudar a que los baños de aplicación se distribuyan de forma más uniforme en materiales sintéticos y estructuras compactas. La baja formación de espuma es especialmente importante en las gamas de producción rápida.

¿Como escoger?

Combinación de fibras: algodón vs poliéster

Comienza desde el sustrato y el problema que estás intentando resolver.

  • Algodón, lino y mezclasConcéntrese en una rápida impregnación y un buen rendimiento en condiciones alcalinas, especialmente si observa problemas relacionados con ceras, aceites o una preparación irregular. Sylic P1401C se describe como adecuado para algodón, lino y sus mezclas en procesos de secado en frío, desencolado, descrudado y blanqueo.
  • poliéster y sintéticosBusque productos con alta penetración, baja formación de espuma y que faciliten la eliminación o emulsión de acabados. Sylic P1401C también se comercializa como humectante y limpiador para fibras sintéticas, y está indicado para lana, seda y otros tejidos.

Control de espuma para máquinas

La espuma puede generar una circulación inestable, lecturas de nivel falsas y una aspiración irregular. En el caso de inyectores, máquinas de desbordamiento y líneas continuas, el control de la espuma debe ser un factor clave en la selección, no una consideración posterior. Además, tenga cuidado con el uso de antiespumantes, ya que algunos pueden crear manchas o depósitos según el sistema. Los productos diseñados como agentes humectantes de baja espuma pueden reducir la dependencia de la corrección de espuma aguas abajo.

Compatibilidad con colorantes y auxiliares

Pregunte si el agente humectante se mantiene estable y efectivo con su receta real.

  • Verifique la compatibilidad iónica en toda su secuencia, especialmente si utiliza suavizantes o fijadores catiónicos más adelante.
  • Confirme el rendimiento en presencia de sal, álcali y otros componentes de baño comunes.
  • Esté atento a señales como neblina, separación o precipitación a temperatura de funcionamiento.

Una simple comprobación del vaso de precipitados con su receta estándar puede evitar muchos problemas de producción. Cuando el proceso implica álcalis fuertes o una mezcla química, la resistencia a los álcalis y al agua dura puede ser un indicador práctico de robustez.

Estabilidad: álcali, peróxido, calor.

Si planea usar un agente humectante para desengrasar, blanquear o teñir a alta temperatura, la estabilidad es fundamental. La inestabilidad puede manifestarse como espuma, separación del baño, depósitos o humectación inconsistente, lo cual genera variabilidad. Sylic P1401C está diseñado para resistir álcalis concentrados y condiciones oxidantes, lo cual es relevante para secuencias de preparación integradas que incluyen blanqueo con peróxido.

Fabricante y proveedor de agentes humectantes

Para las fábricas textiles, el proveedor es fundamental, ya que los agentes humectantes son un componente clave en el proceso de fabricación en húmedo, y pequeñas inconsistencias pueden afectar a toda la línea de producción. Un fabricante de agentes humectantes competente debe ofrecer una calidad de lote uniforme, documentación clara y asistencia práctica en cuanto a la dosificación y los puntos de adición para diferentes fibras y máquinas.

Skychem Group suministra tintes y auxiliares textiles a clientes de todo el mundo y colabora con fábricas que operan bajo condiciones reales, como la variabilidad de la calidad del agua, los programas de fibras mixtas y los altos niveles de producción. La línea Sylic se centra en la humectación y penetración del pretratamiento para procesos como el teñido en frío por impregnación y el desencolado, desengrasado y blanqueo integrados. Por ejemplo, Sylic P1401C se suministra en bidones de polietileno de 125 kg con una bolsa interior de plástico y tiene una vida útil de 6 meses si se almacena en un almacén fresco, seco y bien ventilado.

Conclusión

Los agentes humectantes son básicos, pero no por ello menos importantes. Ayudan a que los baños a base de agua se extiendan y penetren rápidamente, lo que facilita la uniformidad de los pasos de pretratamiento, blanqueo, teñido y aplicación. Al seleccionar un agente humectante, comience por el tipo de fibra y luego verifique el comportamiento de la espuma, la compatibilidad con la fórmula y la estabilidad frente a álcalis, peróxido y calor. Para obtener ayuda con la selección de productos o para su adquisición, ¡comuníquese con Skychem Group aquí!

Preguntas Frecuentes

¿Qué agente humectante funciona para el poliéster?

La mayoría de las fábricas utilizan un penetrante más potente o un agente humectante especial de baja espuma para el poliéster, ya que la superficie es hidrófoba y suele llevar acabados de hilado. En la práctica, el mejor producto es el que se humedece rápidamente a la temperatura de operación, se mantiene estable con los auxiliares y no genera problemas de espuma en la máquina.

¿Son seguros los agentes humectantes con peróxido?

Se pueden usar muchos agentes humectantes en el blanqueo con peróxido, pero deben ser estables en condiciones oxidativas al pH y la temperatura de su proceso. Consulte las recomendaciones del proveedor para sistemas de peróxido y compruébelo con una pequeña prueba de laboratorio con su fórmula de blanqueo antes de iniciar la producción a gran escala.

¿Cómo reducir la espuma de los agentes humectantes?

Empiece por elegir un agente humectante de baja espuma que se adapte a su tipo de máquina. Luego, revise la dosis y el punto de adición, ya que la sobredosificación es una de las causas más comunes de que la espuma se descontrole. Si añade un antiespumante, asegúrese de que no provoque manchas ni interfiera con el teñido y el acabado posteriores.


Lecturas recomendadas:

  1. Agentes niveladores en el teñido de fibras sintéticas
  2. EDTA frente a DTPA frente a NTA
  3. ¿Cómo elegir un agente nivelador para colorantes dispersos?

Sandy

Con años de experiencia en colorantes químicos y auxiliares textiles, me dedico a compartir conocimientos sobre las últimas tecnologías, innovaciones sostenibles y tendencias del mercado.

Artículos Recientes

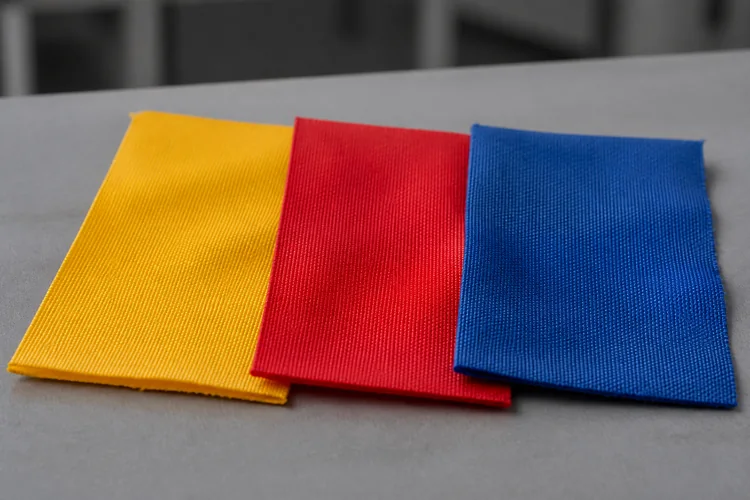
Muestras de nailon amarillas, rojas y azules que representan un conjunto de tintes ácidos tricromáticos compatibles.

Selección de tintes ácidos tricromáticos para obtener tonos de nailon uniformes.

Tabla de contenido Comprensión de la tasa de ataque Factores que influyen en la tasa de ataque Igualación de tasas de ataque en una combinación El papel del pH en la absorción del tinte Rangos de pH por clase de tinte Control del pH durante el teñido Principios de selección tricromática Elección de amarillo, rojo y azul compatibles Combinaciones típicas de tintes ácidos tricromáticos para nailon Combinación tricromática de tono claro Combinación tricromática de tono oscuro Propiedades de migración y acumulación Cómo evitar el cambio de tono Pautas prácticas de recetas Lista de verificación de prueba de laboratorio Preguntas frecuentes ¿Qué causa el teñido desigual con tintes ácidos en nailon? ¿Cómo afecta el control del pH a la reproducibilidad? ¿Qué hace que una combinación tricromática sea fiable? El teñido del nailon premia la precisión. Los tintes ácidos se adhieren bien a las fibras de poliamida, pero la uniformidad del color depende de la precisión con la que se controlen conjuntamente la velocidad de aplicación, el pH y las combinaciones tricromáticas. Una pequeña discrepancia en cualquiera de las variables puede desviar ligeramente el tono estándar, incluso cuando la receta parece correcta sobre el papel. Este artículo desglosa los factores prácticos que hacen que las combinaciones de tintes ácidos sean compatibles con el nailon. Comprender la tasa de ataque La tasa de ataque describe la rapidez con la que un tinte se mueve del baño a la fibra. En el nailon, esta velocidad depende de la estructura del tinte, la rampa de temperatura y el número de sitios de tinte disponibles en el sustrato. Un tinte con una velocidad de ataque rápida puede producir un color desigual si se agota antes de que el baño penetre completamente en el tejido, especialmente en prendas de punto muy compactas o hilos densos. Factores que influyen en la tasa de fijación Tres variables tienen el mayor efecto sobre la rapidez con la que un determinado tinte ácido se adhiere al nailon: Tamaño y estructura molecular: las moléculas más pequeñas y móviles tienden a migrar y nivelarse con mayor facilidad, mientras que las estructuras más grandes o lineales se adhieren más rápido, pero migran menos una vez fijadas. Concentración de electrolitos: unos niveles más altos de sal en el baño ralentizan el proceso de endurecimiento al aumentar la competencia iónica en la superficie de la fibra, lo que puede ayudar a nivelarla, pero puede reducir el agotamiento total si no está correctamente equilibrado. Velocidad de rampa de temperatura: una rampa que calienta demasiado rápido deja poco tiempo para que el tinte migre antes de fijarse, lo que aumenta el riesgo de que aparezcan vetas o restos de tinte en el producto. Igualar los índices de fijación en una combinación Al combinar tintes para obtener un mismo tono, cada componente debe tener un índice de fijación comparable. Si uno de los tintes de la mezcla actúa mucho más rápido que los demás, predomina en las primeras etapas del teñido y modifica el tono a medida que avanza el baño. Esta es una de las causas más comunes de problemas de reproducibilidad en las tintorerías de nailon, especialmente cuando se ajustan las fórmulas sin comprobar cómo se comporta la nueva combinación como un sistema en sí mismo, en lugar de como tintes individuales. El papel del pH en la absorción de tintes Los tintes ácidos requieren un baño ácido para unirse eficazmente a los grupos amina de la fibra de nailon. El pH no solo establece el entorno químico, sino que también rige la velocidad de absorción del tinte y la cantidad de corrección posible una vez que ha comenzado el teñido. Rangos de pH según la clase de colorante Las diferentes clases de colorantes ácidos están formuladas para funcionar dentro de rangos de pH específicos. Trabajar fuera de ese rango cambia la velocidad de absorción y puede afectar las propiedades de rapidez. Clase de tinte Rango de pH típico Comportamiento de absorción Tintes ácidos niveladores pH 5 a 6 Intensificación más lenta, buena migración, más fácil de corregir Tintes ácidos de molienda pH 4.5 a 5.5 Intensificación moderada, menos tolerante a la tintura desigual Tintes ácidos de complejo metálico pH 4 a 5 Intensificación más rápida, mayor solidez, se necesita un control de proceso más estricto Estos rangos son referencias iniciales. El rendimiento real depende del grado específico del tinte, la proporción de baño y el tipo de máquina, por lo que sigue siendo necesaria la confirmación en laboratorio sobre el sustrato previsto antes de la producción a gran escala. Controlar el pH durante el teñido Mantener un pH constante durante todo el ciclo es tan importante como establecer el punto de partida correcto. Un pH que aumenta durante el teñido ralentiza la absorción y puede dejar un tono pálido o irregular, mientras que una caída brusca al principio puede provocar que el tinte actúe demasiado rápido para una migración adecuada. Los sistemas de amortiguación y la adición controlada de ácido mantienen el baño dentro del rango adecuado de principio a fin. Los agentes niveladores y auxiliares amortiguadores formulados para el control del pH y la adherencia ayudan a estabilizar la velocidad de absorción en diferentes estructuras de tejido y condiciones de la máquina, en particular en estructuras propensas a una adherencia inicial rápida. Principios de selección tricromática: El teñido tricromático utiliza tintes amarillo, rojo y azul para crear una amplia gama de tonalidades a partir de una paleta de trabajo reducida. La compatibilidad entre estos tres tintes determina la previsibilidad de los tonos resultantes, tanto en el laboratorio como en la producción a gran escala. Elección de colores amarillo, rojo y azul compatibles: Un conjunto tricromático que funcione bien debería tener tasas de ataque similares, una sensibilidad al pH similar y un comportamiento de migración comparable. La incompatibilidad de componentes puede producir variaciones de tonalidad entre las muestras de laboratorio y los lotes de producción, incluso cuando la concentración total del tinte es correcta. Los tintes ácidos Skyacido, formulados específicamente para el teñido de poliamidas, ofrecen una amplia gama de tonalidades con una gran capacidad de combinación entre ellas, lo que permite combinar los componentes amarillos, rojos y azules como un conjunto coordinado, en lugar de seleccionar cada color de forma independiente basándose únicamente en la tonalidad. La tabla a continuación describe qué verificar en cada color primario al crear un conjunto tricromático: Componente Tasa de impacto Verificación Sensibilidad al pH Comportamiento de migración Amarillo Comparar la curva de agotamiento con el rojo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Rojo Comparar la curva de agotamiento con el amarillo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Azul Comparar la curva de agotamiento con el amarillo y el rojo Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Realizar esta comparación durante el desarrollo de la inmersión de laboratorio, en lugar de después de que un lote a granel muestre una deriva de tono, detecta las discrepancias cuando todavía son económicas de corregir. Combinaciones típicas de tintes ácidos tricromáticos para nailon En el teñido práctico de nailon, las combinaciones tricromáticas se suelen seleccionar en función de la intensidad del tono, los requisitos de acumulación y la compatibilidad entre los tintes. Para mantener un equilibrio entre el agotamiento, la migración y la reproducibilidad del color, pueden ser necesarias diferentes combinaciones de tonos claros y oscuros. Combinación tricromática de tonos claros Para tonos claros y medios, se prefieren los tintes con buen comportamiento de migración y comportamiento de ataque moderado para lograr una excelente capacidad de nivelación y corrección de tono. Una combinación típica de tonos claros puede incluir: Posición tricromática Ejemplo Amarillo de tinte ácido Skyacido Amarillo 199 Rojo Skyacido Rojo 337 Azul Skyacido Azul 324 Esta combinación proporciona buena compatibilidad y es

Explorar más »
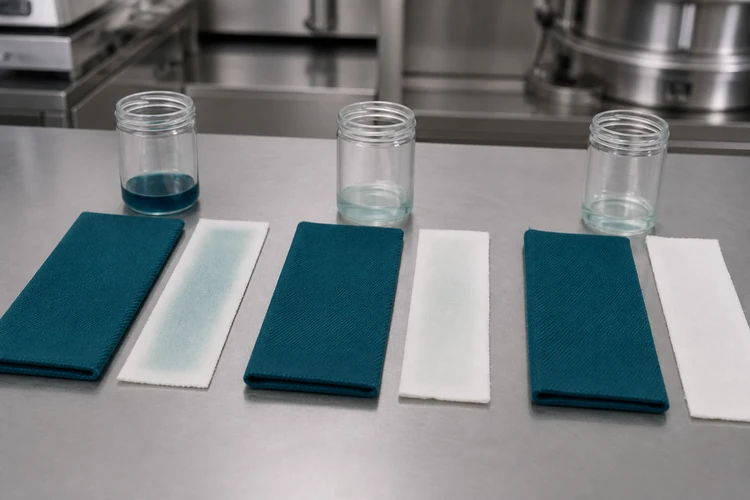
2. El lavado con jabón a baja temperatura deja un líquido de lavado más claro y menos manchas en las tiras de algodón blanco adyacentes.

Guía de lavado con colorantes reactivos: Mayor solidez del color, menos manchas posteriores.

Tabla de contenido ¿Qué es el lavado con jabón para tintes reactivos? Función en la etapa de lavado ¿Por qué se debe eliminar el tinte no fijado e hidrolizado? ¿Cómo afecta el lavado con jabón a la solidez del color? Eliminación del tinte hidrolizado de la superficie de la fibra Conexión entre el lavado con jabón y las clasificaciones de solidez ¿Qué causa las manchas en el reverso? Fuentes comunes de manchas en el reverso Telas y mezclas más en riesgo Parámetros clave del proceso para un enjabonado eficaz Temperatura y tiempo Relación de baño Dureza del agua y agentes secuestrantes Elección de los agentes de enjabonado adecuados Agentes de enjabonado aniónicos y no iónicos Combinación de agentes con la fibra y la profundidad del tono Opción de agente de enjabonado a baja temperatura: Sylic D2705 Beneficios clave Aplicación recomendada Comparación del rendimiento Métodos del proceso de enjabonado Secuencia de lavado en frío y en caliente Enjabonado en un baño frente a en varios pasos Papel de los agentes fijadores después del enjabonado Mejores prácticas para obtener resultados de solidez de lavado consistentes Preguntas frecuentes ¿Cuánto tiempo debe durar el enjabonado de tintes reactivos? ¿Se puede corregir la mancha posterior una vez que aparece? ¿Afecta el agua dura al rendimiento del jabón? ¿Es siempre necesario un agente fijador aparte después del lavado con jabón? El lavado con jabón para tintes reactivos a menudo se considera un paso rápido al final del ciclo de teñido, pero tiene un efecto directo sobre la solidez del lavado y los resultados de las manchas posteriores. Seleccionar correctamente la temperatura, el tiempo y el agente adecuado evita rechazos costosos y pedidos repetidos que reducen los márgenes de beneficio. ¿Cuál es la función del lavado con colorante reactivo? El lavado se realiza después de la fijación, una vez que el colorante reactivo se ha adherido a la fibra en condiciones alcalinas. La tela se lava a temperatura de ebullición o cerca de ella con un detergente o un agente jabonoso especial para eliminar todo aquello que nunca formó una unión permanente con la fibra. Si se omite o se acorta este paso, el lavado queda incompleto y el tejido presenta un riesgo oculto de solidez que no se manifestará hasta pruebas posteriores o, peor aún, después de que llegue al cliente. Por qué es necesario eliminar el tinte no fijado e hidrolizado: Una parte del tinte reactivo siempre se hidroliza en el baño de tinte en lugar de reaccionar con la fibra. El tinte hidrolizado se deposita de forma laxa sobre la superficie del tejido, sujeto únicamente por una débil atracción física en lugar de un enlace covalente. Si se deja en su sitio, se desprende al manipular la prenda, destiñe durante el lavado y se transfiere a tejidos más claros en la misma carga de lavado. El enjabonado es el paso diseñado específicamente para eliminar este residuo antes de que se convierta en un problema de solidez del color. Cómo afecta el enjabonado a la solidez del lavado La calidad del enjabonado determina gran parte de lo que se observa posteriormente en las pruebas de solidez. Un lote que parezca correcto en la carta de colores aún puede fallar en cuanto a la resistencia al lavado o al roce si este paso se realizó con prisas. Eliminación del tinte hidrolizado de la superficie de la fibra: Un enjabonado eficaz mantiene el tinte suelto suspendido en el líquido de lavado en lugar de permitir que se deposite de nuevo sobre el tejido. El grado de eficacia de este proceso depende de la agitación, la proporción de líquido y la fuerza dispersante del detergente o agente jabonoso utilizado. Relación entre el enjabonado y las clasificaciones de solidez del color Las clasificaciones de solidez al lavado y al frotamiento, que se evalúan con mayor frecuencia utilizando los métodos de prueba de solidez del color de la AATCC, reflejan en gran medida la cantidad de tinte no fijado que queda después del lavado. Un tejido puede pasar una prueba inicial de color en la muestra de laboratorio y aun así fallar en la prueba de solidez del color en el lote a granel si el proceso de enjabonado fue demasiado breve o a una temperatura demasiado baja. ¿Qué causa las manchas en la parte posterior de la tela? Causas comunes de la tintura inversa La tintura inversa se produce cuando el tinte que se ha desprendido de la tela teñida se vuelve a depositar en áreas sin teñir o más claras en el mismo baño. Las causas más comunes incluyen: Baños de jabón sobrecargados que contienen más tinte hidrolizado del que el licor puede contener Enjuague insuficiente entre los pasos de jabón y acabado Agentes de jabón con bajo poder dispersante, que permiten que las partículas de tinte libres se depositen de nuevo sobre la tela Circulación desigual del licor, que crea zonas localizadas de alta concentración de tinte Telas y mezclas más en riesgo Los tonos profundos y oscuros generan la mayor carga de tinte hidrolizado y son la fuente más frecuente de quejas por manchas en el reverso. Los tejidos mixtos, y cualquier carga que combine componentes teñidos y sin teñir, son particularmente vulnerables, ya que el tinte redepositado es mucho más visible en la parte más clara de la tela. Parámetros clave del proceso para un enjabonado eficaz La mayoría de las causas de la poca solidez del color y las manchas posteriores se deben a la rigurosidad con la que se controlan estos tres parámetros. Temperatura y tiempo: El proceso de enjabonado generalmente se realiza a temperatura cercana al punto de ebullición durante cinco a quince minutos, aunque la combinación ideal depende de la intensidad del color y la composición de la tela. Si la temperatura del baño es demasiado baja, la eliminación del tinte se ralentiza, y si se acorta el tiempo, quedan restos de tinte hidrolizado incluso a la temperatura correcta. Profundidad del tono Temperatura de enjabonado Tiempo típico Claro a medio 90 a 95 °C 5 a 8 minutos Profundo y oscuro Cerca del punto de ebullición (98 a 100 °C) 10 a 15 minutos Turquesa y tonos problemáticos Cerca del punto de ebullición, varios baños 15 minutos o más por baño Este rango cercano al punto de ebullición se aplica a los agentes de enjabonado convencionales. Los agentes jabonosos de baja temperatura están formulados para funcionar eficazmente entre 60 y 80 °C, reduciendo el consumo de energía sin sacrificar la solidez del color (véase la sección Sylic D2705 a continuación).  Relación de baño Una relación de baño más ajustada concentra el tinte hidrolizado en un volumen menor de agua, lo que aumenta el riesgo de redeposición antes de que pueda ser enjuagado. Las fábricas que utilicen máquinas de chorro o de desbordamiento con proporciones de licor más bajas deberían compensarlo con agentes dispersantes más fuertes o con un ciclo de enjuague adicional. Dureza del agua y agentes secuestrantes: El calcio, el magnesio y el hierro presentes en el suministro de agua interfieren con el rendimiento de los agentes jabonosos y pueden dejar un acabado turbio o irregular. Un agente secuestrante, como Sylic P1501B, un dispersante quelante aniónico con un pH de 2.5 a 4.0 en una solución al 1%, se une a estos iones antes de que comience la formación de jabón y permite que el agente jabonoso actúe según lo previsto. Cómo elegir los agentes jabonosos adecuados: Agentes jabonosos aniónicos y no iónicos. Los agentes jabonosos aniónicos se utilizan ampliamente por su fuerte acción dispersante, mientras que los tipos no iónicos funcionan mejor en agua dura y a temperaturas más bajas. Ambos tipos están disponibles dentro de una gama de auxiliares de teñido formulados para ofrecer estabilidad en baños alcalinos y un rendimiento de baja formación de espuma en máquinas de chorro. Agentes adecuados para la fibra y la intensidad del color. El algodón y otras fibras celulósicas generalmente responden bien a los agentes jabonosos aniónicos. Las mezclas que contienen fibras sintéticas pueden necesitar una opción no iónica para evitar manchar el componente sintético, que es más sensible. Los tonos más oscuros suelen llamar

Explorar más »

Reducción de la transparencia en el teñido de poliéster: una guía completa

Tabla de contenido ¿Qué es la liquidación por reducción? Definición y propósito Papel en el teñido disperso Impacto en la solidez del color Quejas comunes de calidad Cuándo se necesita la reducción Aclarado Tonos oscuros y medios Recetas de alta concentración de tinte Mezclas con fibras celulósicas Cuándo se puede omitir Proceso y control Receta y parámetros típicos Control de temperatura y pH Evitar la sobrereducción o subreducción Enjuague y neutralización Elegir los agentes reductores adecuados Hidrosulfito de sodio Agentes reductores sin azufre Opciones de baja temperatura y sostenibles Tintes de alta solidez al lavado para reducir la carga de aclarado Solución de problemas Problemas comunes Poca solidez al lavado después del aclarado Cambio de tono o pérdida de brillo Conclusión Preguntas frecuentes ¿Qué sucede si lo omite? ¿Limpieza reductora frente a lavado normal? ¿Se puede hacer a baja temperatura? ¿Hidrosulfito frente a agentes libres de azufre? Un lote que parece perfecto en la máquina aún puede fallar en una prueba de resistencia al lavado días después. En la mayoría de los casos, la causa es el tinte disperso no fijado que queda en la superficie de la fibra, y la solución es la eliminación por reducción. Esta guía explica cuándo es necesario cada paso, la química que hay detrás y cómo mantener la consistencia de los resultados desde la inmersión en el laboratorio hasta la producción a gran escala. ¿Qué es la liquidación por reducción? Definición y propósito: El proceso de reducción de color es un tratamiento posterior al teñido que elimina el tinte disperso que no ha penetrado ni se ha fijado a las fibras de poliéster. Durante el teñido a alta temperatura, algunas moléculas de tinte permanecen en la superficie de la fibra en lugar de difundirse en la estructura del polímero. Si no se trata, este tinte residual se desprende y destiñe durante el lavado, lo que reduce la solidez del color en general. Un baño de aclarado reductor descompone y elimina el tinte de la superficie, dejando solo el tinte que se ha fijado correctamente en el interior de la fibra. Función en el teñido disperso: La clarificación de reducción tiene lugar al final del ciclo de teñido disperso, después de la etapa principal de teñido y antes del enjuague final. Forma parte de un proceso de teñido de poliéster más amplio que también incluye el pretratamiento, el teñido y el acabado. La página de soluciones para la aplicación del teñido de poliéster describe cómo se conectan estas etapas, junto con los auxiliares recomendados para cada paso. Impacto en la solidez del color La resistencia al lavado y al frotamiento se encuentra entre las especificaciones que los compradores revisan con mayor detenimiento antes de aceptar un envío. El tinte superficial que no se ha eliminado está poco adherido y se lava fácilmente, que es precisamente lo que detectan las pruebas estandarizadas, como los métodos de solidez al lavado de la AATCC. Un paso de eliminación de la reducción ejecutado correctamente mejora estos resultados al eliminar el tinte que, de otro modo, provocaría un resultado negativo en la prueba. Quejas comunes sobre la calidad Las fábricas que omiten o no realizan correctamente la limpieza de reducción tienden a observar un patrón recurrente de problemas: Derrame de color en prendas más claras en la misma carga de lavado Manchas en el embalaje o los adornos durante el transporte y el almacenamiento Tonos apagados o velados en comparación con la inmersión de laboratorio aprobada Envíos rechazados después de fallar en las pruebas de solidez en el laboratorio del comprador Estos problemas casi siempre se deben al tinte disperso residual en lugar de a un defecto en la propia fórmula del tinte, razón por la cual la limpieza de reducción merece la misma atención que la etapa de teñido que la sigue. Cuando se necesita una limpieza por reducción Tonos oscuros y medios Los tonos más oscuros y de profundidad media requieren concentraciones de tinte más altas, lo que naturalmente deja más tinte sin fijar en la superficie de la fibra. La gama de colorantes dispersos Skycron abarca aplicaciones de teñido e impresión en tonos oscuros, medios y vivos, y la combinación de estos colorantes con un paso de aclarado por reducción adecuado es una práctica habitual para lograr una solidez aceptable en estas profundidades de color más intensas. Recetas con alta concentración de tinte Cualquier receta con un alto porcentaje total de tinte en peso de tela (% owf) se beneficia de la reducción, no solo los tonos oscuros. Como referencia general, las fábricas suelen agrupar la profundidad del tono de esta manera: Profundidad del tono Concentración típica del tinte Reducción Aclaramiento Luz Inferior al 1% owf A menudo opcional Medio 1 a 3% owf Se recomienda oscuridad por encima del 3% owf Estas cifras son una guía general y no una regla fija, ya que la clase de tinte, la mezcla de fibras y los objetivos de solidez modifican el umbral. Las combinaciones de varios tintes utilizadas para obtener tonalidades personalizadas precisas se rigen por esta misma lógica, ya que la combinación de varias clases de tintes puede dejar cantidades variables de residuos en la superficie, incluso con un porcentaje total moderado. Las mezclas con fibras celulósicas, como las de poliéster-algodón y poliéster-viscosa, suponen un riesgo adicional. El tinte disperso que no se haya fijado a la parte de poliéster puede manchar la fibra celulósica, provocando un cambio de tono no deseado en la tela. El proceso de reducción de color protege el contraste o el tono uniforme deseado en ambos tipos de fibra. Cuándo se puede omitir: Los tonos muy claros con baja carga de tinte a veces no requieren un ciclo completo de reducción y aclarado, especialmente cuando se utilizan tintes de alta absorción y condiciones de teñido bien controladas, y un simple lavado en caliente puede ser suficiente. Omitir ese paso debe ser una decisión deliberada basada en los requisitos de profundidad y solidez del color, no un atajo para ahorrar tiempo. Proceso y control Receta y parámetros típicos Un baño de clarificación de reducción alcalina estándar incluye un agente reductor, sosa cáustica o ceniza de sosa, y un agente humectante o dispersante. Los sistemas de eliminación de ácidos sin azufre, que funcionan a un pH más bajo, se utilizan cada vez más como alternativa. Un punto de partida general se ve así: Parámetro Rango típico Agente reductor 2 a 4 g/L Álcali (NaOH o carbonato de sodio) 2 a 4 g/L Temperatura 70 a 80 °C Tiempo 15 a 20 minutos Relación de baño 1:8 a 1:15 Estas cifras varían según la intensidad del tono, la clase de tinte y la mezcla de fibras, por lo que las pruebas de laboratorio deben confirmar la receta final antes de escalarla a granel. Control de la temperatura y el pH La temperatura y el pH son las dos variables que más afectan la eficacia del aclarado: si es demasiado frío o demasiado breve, quedan residuos de tinte y la solidez del color se ve afectada. Si la temperatura es demasiado alta o la alcalinidad es excesiva, la superficie de poliéster o el tacto pueden verse afectados. La mayoría de las recetas convencionales buscan un pH ligeramente alcalino, entre 9 y 11. Los sistemas sin azufre basados ​​en ácidos, en cambio, funcionan en un rango neutro o ligeramente ácido, dependiendo del producto utilizado, por lo que el pH objetivo siempre debe coincidir con la química seleccionada en lugar de seguir una única regla fija. Evitar la sobrerreducción o la subreducción. Una subreducción deja residuos de tinte en la superficie, lo que posteriormente se manifiesta como una baja solidez del color. Las tiras de sobrereducción fijan correctamente el tinte de la fibra, lo que provoca pérdida de color, opacidad o un tono desigual.

Explorar más »
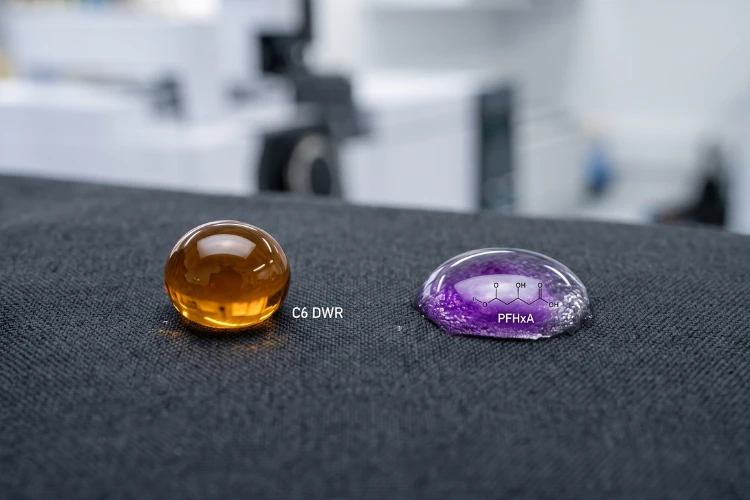
Acabados hidrófugos C0 frente a C6

Acabados hidrófugos C0 vs. C6: ¿Cuál se adapta mejor a sus textiles?

Tabla de contenido La química detrás de C0 y C6 ¿Qué es C6 DWR? ¿Qué es C0 DWR? Diferencias estructurales clave Comparación de rendimiento Repelencia al agua y al aceite Durabilidad y resistencia al lavado Transpirabilidad y tacto Panorama regulatorio global Restricciones REACH y de la UE Regulaciones estatales de EE. UU. Requisitos de marcas y minoristas Casos de uso por industria Ropa deportiva y para exteriores Ropa de trabajo y textiles de protección Textiles para el hogar y tapicería Elegir el acabado adecuado Factores clave a considerar Consejos de prueba y certificación Conclusión Preguntas frecuentes ¿Cuál es la diferencia entre los acabados C0 y C6? ¿Está prohibido el C6 DWR? ¿El C0 tiene un rendimiento tan bueno como el C6? ¿Cómo elijo entre C0 y C6? Si le preguntas hoy mismo a un proveedor de telas por un acabado hidrófugo, es muy probable que obtengas dos respuestas muy diferentes: C6 o C0. Ambos afirman mantener la tela seca. Actualmente, solo una de ellas se enfrenta a la presión de los reguladores de la UE, California y Nueva York, así como de las principales marcas de ropa, para su eliminación gradual. Para los compradores que buscan textiles repelentes al agua en este momento, la elección ya no se reduce solo al rendimiento. Se trata de determinar qué productos químicos seguirán siendo comercializables en su mercado objetivo dentro de dos años. La química detrás de C0 y C6 ¿Qué es C6 DWR? Los acabados repelentes al agua duraderos (DWR) C6 utilizan polímeros de fluorocarbono de cadena corta, específicamente cadenas laterales fluoradas de seis carbonos, para recubrir fibras individuales. Esta reacción química reduce la energía superficial de la fibra a aproximadamente 12 mJ/m², lo que está por debajo de la tensión superficial de la mayoría del agua y los aceites. Como resultado, los acabados C6 ofrecen repelencia al agua y al aceite, una combinación que pocos sistemas libres de flúor pueden igualar por completo. La química C6 sustituyó a los acabados de fluorotelómero C8 más antiguos hace más de una década. El C8 se degrada en PFOA, una sustancia conocida por ser persistente y bioacumulativa en el medio ambiente. El C6 se degrada en ácido perfluorohexanoico (PFHxA), que tiene una vida media ambiental más corta y un menor potencial de bioacumulación. Sin embargo, PFHxA no está exenta del escrutinio regulatorio, como se detalla en la sección de cumplimiento que aparece a continuación. Para los compradores que buscan productos C6, formulaciones como el impermeabilizante Skyguard C6-C8 combinan resistencia al agua y al aceite con una buena solidez al lavado tanto en fibras de celulosa como sintéticas, se aplican en dosis típicas de 10 a 40 g/L y se producen sin PFOS, PFOA ni APEO. ¿Qué es C0 DWR? C0 se refiere a la química repelente al agua sin flúor. En lugar de cadenas laterales de fluorocarbono, los acabados C0 utilizan polímeros a base de dendrímeros, ceras o poliuretano para crear una superficie de fibra hidrofóbica. Estos sistemas suelen alcanzar una energía superficial de 20 a 25 mJ/m², suficiente para repeler el agua eficazmente, pero generalmente no lo suficiente como para proporcionar una fuerte repelencia al aceite. La demanda de acabados C0 está creciendo rápidamente porque no conllevan ningún riesgo de incumplimiento normativo relacionado con las sustancias PFAS, un factor que cobra mayor importancia cada año a medida que se amplía el alcance de la normativa. Las gamas como la línea Skyguard Fluorine-free Waterproofer se aplican en concentraciones de entre 10 y 80 g/L, según la durabilidad requerida, no contienen APEO y están diseñadas para tejidos en los que la repelencia al aceite no es un requisito funcional, incluyendo la mayoría de las prendas de abrigo, textiles para el hogar y aplicaciones de moda. Diferencias estructurales clave Atributo C6 (fluorocarbono) C0 (sin flúor) Energía superficial Aprox. 12 mJ/m² Aprox. 20 a 25 mJ/m² Repelencia al agua Excelente Buena a excelente Repelencia al aceite Sí Contenido de PFAS limitado o nulo Presente (a base de PFHxA) Ninguno Temperatura de curado típica 150 a 160 °C 160 a 180 °C Comparación de rendimiento Repelencia al agua y al aceite Los acabados C6 siguen siendo el referente donde se necesita resistencia al aceite, la grasa o las manchas orgánicas junto con la repelencia al agua, como en el caso de la ropa de trabajo expuesta a aceites de máquinas o delantales en contacto con alimentos. Los acabados C0 han reducido considerablemente la brecha en cuanto a repelencia al agua pura, y muchas formulaciones recientes logran resultados comparables a los de C6 en pruebas estandarizadas de resistencia al agua. Sin embargo, en el caso de tintes a base de aceite, los acabados C0 aún se quedan cortos. Durabilidad y resistencia al lavado. Ambas formulaciones químicas se basan en la adsorción física cuando se aplican por primera vez al tejido, y esta unión se debilita progresivamente con los lavados repetidos y la exposición a detergentes. Un agente reticulante prolonga la durabilidad al lavado al unir las cadenas de polímero DWR entre sí y a los grupos reactivos de la superficie de la fibra, convirtiendo un recubrimiento débilmente adsorbido en uno anclado químicamente. El agente reticulante Sylic, por ejemplo, se dosifica en el mismo baño en una proporción del 10 al 30 por ciento de la cantidad de repelente al agua, no contiene APEO, PFOA, PFOS ni formaldehído, y es compatible con los sistemas C6 y sin flúor, lo que lo convierte en un complemento práctico cuando un acabado necesita resistir 20 o más ciclos de lavado industriales o domésticos. Transpirabilidad y tacto Tanto el acabado C0 como el C6 recubren la superficie de la fibra en lugar de rellenar los espacios porosos entre los hilos, por lo que la transpirabilidad se conserva generalmente con los niveles de aplicación correctos. Dos factores suelen comprometer este equilibrio: la sobredosificación del acabado, que puede bloquear parcialmente la porosidad entre los hilos y endurecer el tacto del tejido; y la concentración desigual del baño, que crea zonas localizadas de alta concentración a lo largo del ancho del tejido. Los acabados C0 a veces requieren niveles de aplicación ligeramente superiores para igualar la repelencia al agua C6, lo que hace que la precisión de la dosificación y la uniformidad del baño sean especialmente importantes para mantener un resultado suave y transpirable. Panorama regulatorio mundial: REACH y restricciones de la UE. La UE regula las sustancias PFAS en los textiles en virtud del Anexo XVII de REACH. En la UE y el EEE entrará en vigor, a partir de 2026, una restricción sobre el PFHxA, producto de la degradación de la química C6, y la Agencia Europea de Sustancias Químicas está evaluando actualmente una restricción más amplia que abarca a toda la familia de PFAS. Los compradores y las marcas que se abastecen para el mercado de la UE deben considerar el C6 como una sustancia química sometida a una presión regulatoria creciente, en lugar de una opción segura a largo plazo, y deben estar atentos a las actualizaciones regulatorias de la ECHA sobre las PFAS para conocer el alcance y los plazos más recientes. La normativa estatal de EE. UU. no se limita a la UE. Dos estados de EE. UU. ya han promulgado restricciones sobre las sustancias PFAS específicas para textiles y prendas de vestir: la ley AB 1817 de California prohíbe la fabricación, distribución y venta de artículos textiles nuevos que contengan sustancias PFAS añadidas intencionalmente por encima de 100 ppm de flúor orgánico total a partir del 1 de enero de 2025, y que se reducirá a 50 ppm a partir del 1 de enero de 2027. La normativa sobre ropa de exterior para condiciones de humedad extremas se prorroga hasta el 1 de enero de 2028. Los requisitos completos se detallan en el texto oficial del proyecto de ley. La Ley de Conservación Ambiental de Nueva York, § 37-0121, prohíbe la venta de prendas de vestir nuevas.

Explorar más »

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.

Obtén un presupuesto para tu proyecto.

Cuéntenos los requisitos de su proyecto, el país y la aplicación prevista.

Sandy

Con años de experiencia en colorantes químicos y auxiliares textiles, me dedico a compartir conocimientos sobre las últimas tecnologías, innovaciones sostenibles y tendencias del mercado.

Artículos Recientes

Muestras de nailon amarillas, rojas y azules que representan un conjunto de tintes ácidos tricromáticos compatibles.

Selección de tintes ácidos tricromáticos para obtener tonos de nailon uniformes.

Tabla de contenido Comprensión de la tasa de ataque Factores que influyen en la tasa de ataque Igualación de tasas de ataque en una combinación El papel del pH en la absorción del tinte Rangos de pH por clase de tinte Control del pH durante el teñido Principios de selección tricromática Elección de amarillo, rojo y azul compatibles Combinaciones típicas de tintes ácidos tricromáticos para nailon Combinación tricromática de tono claro Combinación tricromática de tono oscuro Propiedades de migración y acumulación Cómo evitar el cambio de tono Pautas prácticas de recetas Lista de verificación de prueba de laboratorio Preguntas frecuentes ¿Qué causa el teñido desigual con tintes ácidos en nailon? ¿Cómo afecta el control del pH a la reproducibilidad? ¿Qué hace que una combinación tricromática sea fiable? El teñido del nailon premia la precisión. Los tintes ácidos se adhieren bien a las fibras de poliamida, pero la uniformidad del color depende de la precisión con la que se controlen conjuntamente la velocidad de aplicación, el pH y las combinaciones tricromáticas. Una pequeña discrepancia en cualquiera de las variables puede desviar ligeramente el tono estándar, incluso cuando la receta parece correcta sobre el papel. Este artículo desglosa los factores prácticos que hacen que las combinaciones de tintes ácidos sean compatibles con el nailon. Comprender la tasa de ataque La tasa de ataque describe la rapidez con la que un tinte se mueve del baño a la fibra. En el nailon, esta velocidad depende de la estructura del tinte, la rampa de temperatura y el número de sitios de tinte disponibles en el sustrato. Un tinte con una velocidad de ataque rápida puede producir un color desigual si se agota antes de que el baño penetre completamente en el tejido, especialmente en prendas de punto muy compactas o hilos densos. Factores que influyen en la tasa de fijación Tres variables tienen el mayor efecto sobre la rapidez con la que un determinado tinte ácido se adhiere al nailon: Tamaño y estructura molecular: las moléculas más pequeñas y móviles tienden a migrar y nivelarse con mayor facilidad, mientras que las estructuras más grandes o lineales se adhieren más rápido, pero migran menos una vez fijadas. Concentración de electrolitos: unos niveles más altos de sal en el baño ralentizan el proceso de endurecimiento al aumentar la competencia iónica en la superficie de la fibra, lo que puede ayudar a nivelarla, pero puede reducir el agotamiento total si no está correctamente equilibrado. Velocidad de rampa de temperatura: una rampa que calienta demasiado rápido deja poco tiempo para que el tinte migre antes de fijarse, lo que aumenta el riesgo de que aparezcan vetas o restos de tinte en el producto. Igualar los índices de fijación en una combinación Al combinar tintes para obtener un mismo tono, cada componente debe tener un índice de fijación comparable. Si uno de los tintes de la mezcla actúa mucho más rápido que los demás, predomina en las primeras etapas del teñido y modifica el tono a medida que avanza el baño. Esta es una de las causas más comunes de problemas de reproducibilidad en las tintorerías de nailon, especialmente cuando se ajustan las fórmulas sin comprobar cómo se comporta la nueva combinación como un sistema en sí mismo, en lugar de como tintes individuales. El papel del pH en la absorción de tintes Los tintes ácidos requieren un baño ácido para unirse eficazmente a los grupos amina de la fibra de nailon. El pH no solo establece el entorno químico, sino que también rige la velocidad de absorción del tinte y la cantidad de corrección posible una vez que ha comenzado el teñido. Rangos de pH según la clase de colorante Las diferentes clases de colorantes ácidos están formuladas para funcionar dentro de rangos de pH específicos. Trabajar fuera de ese rango cambia la velocidad de absorción y puede afectar las propiedades de rapidez. Clase de tinte Rango de pH típico Comportamiento de absorción Tintes ácidos niveladores pH 5 a 6 Intensificación más lenta, buena migración, más fácil de corregir Tintes ácidos de molienda pH 4.5 a 5.5 Intensificación moderada, menos tolerante a la tintura desigual Tintes ácidos de complejo metálico pH 4 a 5 Intensificación más rápida, mayor solidez, se necesita un control de proceso más estricto Estos rangos son referencias iniciales. El rendimiento real depende del grado específico del tinte, la proporción de baño y el tipo de máquina, por lo que sigue siendo necesaria la confirmación en laboratorio sobre el sustrato previsto antes de la producción a gran escala. Controlar el pH durante el teñido Mantener un pH constante durante todo el ciclo es tan importante como establecer el punto de partida correcto. Un pH que aumenta durante el teñido ralentiza la absorción y puede dejar un tono pálido o irregular, mientras que una caída brusca al principio puede provocar que el tinte actúe demasiado rápido para una migración adecuada. Los sistemas de amortiguación y la adición controlada de ácido mantienen el baño dentro del rango adecuado de principio a fin. Los agentes niveladores y auxiliares amortiguadores formulados para el control del pH y la adherencia ayudan a estabilizar la velocidad de absorción en diferentes estructuras de tejido y condiciones de la máquina, en particular en estructuras propensas a una adherencia inicial rápida. Principios de selección tricromática: El teñido tricromático utiliza tintes amarillo, rojo y azul para crear una amplia gama de tonalidades a partir de una paleta de trabajo reducida. La compatibilidad entre estos tres tintes determina la previsibilidad de los tonos resultantes, tanto en el laboratorio como en la producción a gran escala. Elección de colores amarillo, rojo y azul compatibles: Un conjunto tricromático que funcione bien debería tener tasas de ataque similares, una sensibilidad al pH similar y un comportamiento de migración comparable. La incompatibilidad de componentes puede producir variaciones de tonalidad entre las muestras de laboratorio y los lotes de producción, incluso cuando la concentración total del tinte es correcta. Los tintes ácidos Skyacido, formulados específicamente para el teñido de poliamidas, ofrecen una amplia gama de tonalidades con una gran capacidad de combinación entre ellas, lo que permite combinar los componentes amarillos, rojos y azules como un conjunto coordinado, en lugar de seleccionar cada color de forma independiente basándose únicamente en la tonalidad. La tabla a continuación describe qué verificar en cada color primario al crear un conjunto tricromático: Componente Tasa de impacto Verificación Sensibilidad al pH Comportamiento de migración Amarillo Comparar la curva de agotamiento con el rojo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Rojo Comparar la curva de agotamiento con el amarillo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Azul Comparar la curva de agotamiento con el amarillo y el rojo Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Realizar esta comparación durante el desarrollo de la inmersión de laboratorio, en lugar de después de que un lote a granel muestre una deriva de tono, detecta las discrepancias cuando todavía son económicas de corregir. Combinaciones típicas de tintes ácidos tricromáticos para nailon En el teñido práctico de nailon, las combinaciones tricromáticas se suelen seleccionar en función de la intensidad del tono, los requisitos de acumulación y la compatibilidad entre los tintes. Para mantener un equilibrio entre el agotamiento, la migración y la reproducibilidad del color, pueden ser necesarias diferentes combinaciones de tonos claros y oscuros. Combinación tricromática de tonos claros Para tonos claros y medios, se prefieren los tintes con buen comportamiento de migración y comportamiento de ataque moderado para lograr una excelente capacidad de nivelación y corrección de tono. Una combinación típica de tonos claros puede incluir: Posición tricromática Ejemplo Amarillo de tinte ácido Skyacido Amarillo 199 Rojo Skyacido Rojo 337 Azul Skyacido Azul 324 Esta combinación proporciona buena compatibilidad y es

Explorar más »
2. El lavado con jabón a baja temperatura deja un líquido de lavado más claro y menos manchas en las tiras de algodón blanco adyacentes.

Guía de lavado con colorantes reactivos: Mayor solidez del color, menos manchas posteriores.

Tabla de contenido ¿Qué es el lavado con jabón para tintes reactivos? Función en la etapa de lavado ¿Por qué se debe eliminar el tinte no fijado e hidrolizado? ¿Cómo afecta el lavado con jabón a la solidez del color? Eliminación del tinte hidrolizado de la superficie de la fibra Conexión entre el lavado con jabón y las clasificaciones de solidez ¿Qué causa las manchas en el reverso? Fuentes comunes de manchas en el reverso Telas y mezclas más en riesgo Parámetros clave del proceso para un enjabonado eficaz Temperatura y tiempo Relación de baño Dureza del agua y agentes secuestrantes Elección de los agentes de enjabonado adecuados Agentes de enjabonado aniónicos y no iónicos Combinación de agentes con la fibra y la profundidad del tono Opción de agente de enjabonado a baja temperatura: Sylic D2705 Beneficios clave Aplicación recomendada Comparación del rendimiento Métodos del proceso de enjabonado Secuencia de lavado en frío y en caliente Enjabonado en un baño frente a en varios pasos Papel de los agentes fijadores después del enjabonado Mejores prácticas para obtener resultados de solidez de lavado consistentes Preguntas frecuentes ¿Cuánto tiempo debe durar el enjabonado de tintes reactivos? ¿Se puede corregir la mancha posterior una vez que aparece? ¿Afecta el agua dura al rendimiento del jabón? ¿Es siempre necesario un agente fijador aparte después del lavado con jabón? El lavado con jabón para tintes reactivos a menudo se considera un paso rápido al final del ciclo de teñido, pero tiene un efecto directo sobre la solidez del lavado y los resultados de las manchas posteriores. Seleccionar correctamente la temperatura, el tiempo y el agente adecuado evita rechazos costosos y pedidos repetidos que reducen los márgenes de beneficio. ¿Cuál es la función del lavado con colorante reactivo? El lavado se realiza después de la fijación, una vez que el colorante reactivo se ha adherido a la fibra en condiciones alcalinas. La tela se lava a temperatura de ebullición o cerca de ella con un detergente o un agente jabonoso especial para eliminar todo aquello que nunca formó una unión permanente con la fibra. Si se omite o se acorta este paso, el lavado queda incompleto y el tejido presenta un riesgo oculto de solidez que no se manifestará hasta pruebas posteriores o, peor aún, después de que llegue al cliente. Por qué es necesario eliminar el tinte no fijado e hidrolizado: Una parte del tinte reactivo siempre se hidroliza en el baño de tinte en lugar de reaccionar con la fibra. El tinte hidrolizado se deposita de forma laxa sobre la superficie del tejido, sujeto únicamente por una débil atracción física en lugar de un enlace covalente. Si se deja en su sitio, se desprende al manipular la prenda, destiñe durante el lavado y se transfiere a tejidos más claros en la misma carga de lavado. El enjabonado es el paso diseñado específicamente para eliminar este residuo antes de que se convierta en un problema de solidez del color. Cómo afecta el enjabonado a la solidez del lavado La calidad del enjabonado determina gran parte de lo que se observa posteriormente en las pruebas de solidez. Un lote que parezca correcto en la carta de colores aún puede fallar en cuanto a la resistencia al lavado o al roce si este paso se realizó con prisas. Eliminación del tinte hidrolizado de la superficie de la fibra: Un enjabonado eficaz mantiene el tinte suelto suspendido en el líquido de lavado en lugar de permitir que se deposite de nuevo sobre el tejido. El grado de eficacia de este proceso depende de la agitación, la proporción de líquido y la fuerza dispersante del detergente o agente jabonoso utilizado. Relación entre el enjabonado y las clasificaciones de solidez del color Las clasificaciones de solidez al lavado y al frotamiento, que se evalúan con mayor frecuencia utilizando los métodos de prueba de solidez del color de la AATCC, reflejan en gran medida la cantidad de tinte no fijado que queda después del lavado. Un tejido puede pasar una prueba inicial de color en la muestra de laboratorio y aun así fallar en la prueba de solidez del color en el lote a granel si el proceso de enjabonado fue demasiado breve o a una temperatura demasiado baja. ¿Qué causa las manchas en la parte posterior de la tela? Causas comunes de la tintura inversa La tintura inversa se produce cuando el tinte que se ha desprendido de la tela teñida se vuelve a depositar en áreas sin teñir o más claras en el mismo baño. Las causas más comunes incluyen: Baños de jabón sobrecargados que contienen más tinte hidrolizado del que el licor puede contener Enjuague insuficiente entre los pasos de jabón y acabado Agentes de jabón con bajo poder dispersante, que permiten que las partículas de tinte libres se depositen de nuevo sobre la tela Circulación desigual del licor, que crea zonas localizadas de alta concentración de tinte Telas y mezclas más en riesgo Los tonos profundos y oscuros generan la mayor carga de tinte hidrolizado y son la fuente más frecuente de quejas por manchas en el reverso. Los tejidos mixtos, y cualquier carga que combine componentes teñidos y sin teñir, son particularmente vulnerables, ya que el tinte redepositado es mucho más visible en la parte más clara de la tela. Parámetros clave del proceso para un enjabonado eficaz La mayoría de las causas de la poca solidez del color y las manchas posteriores se deben a la rigurosidad con la que se controlan estos tres parámetros. Temperatura y tiempo: El proceso de enjabonado generalmente se realiza a temperatura cercana al punto de ebullición durante cinco a quince minutos, aunque la combinación ideal depende de la intensidad del color y la composición de la tela. Si la temperatura del baño es demasiado baja, la eliminación del tinte se ralentiza, y si se acorta el tiempo, quedan restos de tinte hidrolizado incluso a la temperatura correcta. Profundidad del tono Temperatura de enjabonado Tiempo típico Claro a medio 90 a 95 °C 5 a 8 minutos Profundo y oscuro Cerca del punto de ebullición (98 a 100 °C) 10 a 15 minutos Turquesa y tonos problemáticos Cerca del punto de ebullición, varios baños 15 minutos o más por baño Este rango cercano al punto de ebullición se aplica a los agentes de enjabonado convencionales. Los agentes jabonosos de baja temperatura están formulados para funcionar eficazmente entre 60 y 80 °C, reduciendo el consumo de energía sin sacrificar la solidez del color (véase la sección Sylic D2705 a continuación).  Relación de baño Una relación de baño más ajustada concentra el tinte hidrolizado en un volumen menor de agua, lo que aumenta el riesgo de redeposición antes de que pueda ser enjuagado. Las fábricas que utilicen máquinas de chorro o de desbordamiento con proporciones de licor más bajas deberían compensarlo con agentes dispersantes más fuertes o con un ciclo de enjuague adicional. Dureza del agua y agentes secuestrantes: El calcio, el magnesio y el hierro presentes en el suministro de agua interfieren con el rendimiento de los agentes jabonosos y pueden dejar un acabado turbio o irregular. Un agente secuestrante, como Sylic P1501B, un dispersante quelante aniónico con un pH de 2.5 a 4.0 en una solución al 1%, se une a estos iones antes de que comience la formación de jabón y permite que el agente jabonoso actúe según lo previsto. Cómo elegir los agentes jabonosos adecuados: Agentes jabonosos aniónicos y no iónicos. Los agentes jabonosos aniónicos se utilizan ampliamente por su fuerte acción dispersante, mientras que los tipos no iónicos funcionan mejor en agua dura y a temperaturas más bajas. Ambos tipos están disponibles dentro de una gama de auxiliares de teñido formulados para ofrecer estabilidad en baños alcalinos y un rendimiento de baja formación de espuma en máquinas de chorro. Agentes adecuados para la fibra y la intensidad del color. El algodón y otras fibras celulósicas generalmente responden bien a los agentes jabonosos aniónicos. Las mezclas que contienen fibras sintéticas pueden necesitar una opción no iónica para evitar manchar el componente sintético, que es más sensible. Los tonos más oscuros suelen llamar

Explorar más »

Reducción de la transparencia en el teñido de poliéster: una guía completa

Tabla de contenido ¿Qué es la liquidación por reducción? Definición y propósito Papel en el teñido disperso Impacto en la solidez del color Quejas comunes de calidad Cuándo se necesita la reducción Aclarado Tonos oscuros y medios Recetas de alta concentración de tinte Mezclas con fibras celulósicas Cuándo se puede omitir Proceso y control Receta y parámetros típicos Control de temperatura y pH Evitar la sobrereducción o subreducción Enjuague y neutralización Elegir los agentes reductores adecuados Hidrosulfito de sodio Agentes reductores sin azufre Opciones de baja temperatura y sostenibles Tintes de alta solidez al lavado para reducir la carga de aclarado Solución de problemas Problemas comunes Poca solidez al lavado después del aclarado Cambio de tono o pérdida de brillo Conclusión Preguntas frecuentes ¿Qué sucede si lo omite? ¿Limpieza reductora frente a lavado normal? ¿Se puede hacer a baja temperatura? ¿Hidrosulfito frente a agentes libres de azufre? Un lote que parece perfecto en la máquina aún puede fallar en una prueba de resistencia al lavado días después. En la mayoría de los casos, la causa es el tinte disperso no fijado que queda en la superficie de la fibra, y la solución es la eliminación por reducción. Esta guía explica cuándo es necesario cada paso, la química que hay detrás y cómo mantener la consistencia de los resultados desde la inmersión en el laboratorio hasta la producción a gran escala. ¿Qué es la liquidación por reducción? Definición y propósito: El proceso de reducción de color es un tratamiento posterior al teñido que elimina el tinte disperso que no ha penetrado ni se ha fijado a las fibras de poliéster. Durante el teñido a alta temperatura, algunas moléculas de tinte permanecen en la superficie de la fibra en lugar de difundirse en la estructura del polímero. Si no se trata, este tinte residual se desprende y destiñe durante el lavado, lo que reduce la solidez del color en general. Un baño de aclarado reductor descompone y elimina el tinte de la superficie, dejando solo el tinte que se ha fijado correctamente en el interior de la fibra. Función en el teñido disperso: La clarificación de reducción tiene lugar al final del ciclo de teñido disperso, después de la etapa principal de teñido y antes del enjuague final. Forma parte de un proceso de teñido de poliéster más amplio que también incluye el pretratamiento, el teñido y el acabado. La página de soluciones para la aplicación del teñido de poliéster describe cómo se conectan estas etapas, junto con los auxiliares recomendados para cada paso. Impacto en la solidez del color La resistencia al lavado y al frotamiento se encuentra entre las especificaciones que los compradores revisan con mayor detenimiento antes de aceptar un envío. El tinte superficial que no se ha eliminado está poco adherido y se lava fácilmente, que es precisamente lo que detectan las pruebas estandarizadas, como los métodos de solidez al lavado de la AATCC. Un paso de eliminación de la reducción ejecutado correctamente mejora estos resultados al eliminar el tinte que, de otro modo, provocaría un resultado negativo en la prueba. Quejas comunes sobre la calidad Las fábricas que omiten o no realizan correctamente la limpieza de reducción tienden a observar un patrón recurrente de problemas: Derrame de color en prendas más claras en la misma carga de lavado Manchas en el embalaje o los adornos durante el transporte y el almacenamiento Tonos apagados o velados en comparación con la inmersión de laboratorio aprobada Envíos rechazados después de fallar en las pruebas de solidez en el laboratorio del comprador Estos problemas casi siempre se deben al tinte disperso residual en lugar de a un defecto en la propia fórmula del tinte, razón por la cual la limpieza de reducción merece la misma atención que la etapa de teñido que la sigue. Cuando se necesita una limpieza por reducción Tonos oscuros y medios Los tonos más oscuros y de profundidad media requieren concentraciones de tinte más altas, lo que naturalmente deja más tinte sin fijar en la superficie de la fibra. La gama de colorantes dispersos Skycron abarca aplicaciones de teñido e impresión en tonos oscuros, medios y vivos, y la combinación de estos colorantes con un paso de aclarado por reducción adecuado es una práctica habitual para lograr una solidez aceptable en estas profundidades de color más intensas. Recetas con alta concentración de tinte Cualquier receta con un alto porcentaje total de tinte en peso de tela (% owf) se beneficia de la reducción, no solo los tonos oscuros. Como referencia general, las fábricas suelen agrupar la profundidad del tono de esta manera: Profundidad del tono Concentración típica del tinte Reducción Aclaramiento Luz Inferior al 1% owf A menudo opcional Medio 1 a 3% owf Se recomienda oscuridad por encima del 3% owf Estas cifras son una guía general y no una regla fija, ya que la clase de tinte, la mezcla de fibras y los objetivos de solidez modifican el umbral. Las combinaciones de varios tintes utilizadas para obtener tonalidades personalizadas precisas se rigen por esta misma lógica, ya que la combinación de varias clases de tintes puede dejar cantidades variables de residuos en la superficie, incluso con un porcentaje total moderado. Las mezclas con fibras celulósicas, como las de poliéster-algodón y poliéster-viscosa, suponen un riesgo adicional. El tinte disperso que no se haya fijado a la parte de poliéster puede manchar la fibra celulósica, provocando un cambio de tono no deseado en la tela. El proceso de reducción de color protege el contraste o el tono uniforme deseado en ambos tipos de fibra. Cuándo se puede omitir: Los tonos muy claros con baja carga de tinte a veces no requieren un ciclo completo de reducción y aclarado, especialmente cuando se utilizan tintes de alta absorción y condiciones de teñido bien controladas, y un simple lavado en caliente puede ser suficiente. Omitir ese paso debe ser una decisión deliberada basada en los requisitos de profundidad y solidez del color, no un atajo para ahorrar tiempo. Proceso y control Receta y parámetros típicos Un baño de clarificación de reducción alcalina estándar incluye un agente reductor, sosa cáustica o ceniza de sosa, y un agente humectante o dispersante. Los sistemas de eliminación de ácidos sin azufre, que funcionan a un pH más bajo, se utilizan cada vez más como alternativa. Un punto de partida general se ve así: Parámetro Rango típico Agente reductor 2 a 4 g/L Álcali (NaOH o carbonato de sodio) 2 a 4 g/L Temperatura 70 a 80 °C Tiempo 15 a 20 minutos Relación de baño 1:8 a 1:15 Estas cifras varían según la intensidad del tono, la clase de tinte y la mezcla de fibras, por lo que las pruebas de laboratorio deben confirmar la receta final antes de escalarla a granel. Control de la temperatura y el pH La temperatura y el pH son las dos variables que más afectan la eficacia del aclarado: si es demasiado frío o demasiado breve, quedan residuos de tinte y la solidez del color se ve afectada. Si la temperatura es demasiado alta o la alcalinidad es excesiva, la superficie de poliéster o el tacto pueden verse afectados. La mayoría de las recetas convencionales buscan un pH ligeramente alcalino, entre 9 y 11. Los sistemas sin azufre basados ​​en ácidos, en cambio, funcionan en un rango neutro o ligeramente ácido, dependiendo del producto utilizado, por lo que el pH objetivo siempre debe coincidir con la química seleccionada en lugar de seguir una única regla fija. Evitar la sobrerreducción o la subreducción. Una subreducción deja residuos de tinte en la superficie, lo que posteriormente se manifiesta como una baja solidez del color. Las tiras de sobrereducción fijan correctamente el tinte de la fibra, lo que provoca pérdida de color, opacidad o un tono desigual.

Explorar más »
Acabados hidrófugos C0 frente a C6

Acabados hidrófugos C0 vs. C6: ¿Cuál se adapta mejor a sus textiles?

Tabla de contenido La química detrás de C0 y C6 ¿Qué es C6 DWR? ¿Qué es C0 DWR? Diferencias estructurales clave Comparación de rendimiento Repelencia al agua y al aceite Durabilidad y resistencia al lavado Transpirabilidad y tacto Panorama regulatorio global Restricciones REACH y de la UE Regulaciones estatales de EE. UU. Requisitos de marcas y minoristas Casos de uso por industria Ropa deportiva y para exteriores Ropa de trabajo y textiles de protección Textiles para el hogar y tapicería Elegir el acabado adecuado Factores clave a considerar Consejos de prueba y certificación Conclusión Preguntas frecuentes ¿Cuál es la diferencia entre los acabados C0 y C6? ¿Está prohibido el C6 DWR? ¿El C0 tiene un rendimiento tan bueno como el C6? ¿Cómo elijo entre C0 y C6? Si le preguntas hoy mismo a un proveedor de telas por un acabado hidrófugo, es muy probable que obtengas dos respuestas muy diferentes: C6 o C0. Ambos afirman mantener la tela seca. Actualmente, solo una de ellas se enfrenta a la presión de los reguladores de la UE, California y Nueva York, así como de las principales marcas de ropa, para su eliminación gradual. Para los compradores que buscan textiles repelentes al agua en este momento, la elección ya no se reduce solo al rendimiento. Se trata de determinar qué productos químicos seguirán siendo comercializables en su mercado objetivo dentro de dos años. La química detrás de C0 y C6 ¿Qué es C6 DWR? Los acabados repelentes al agua duraderos (DWR) C6 utilizan polímeros de fluorocarbono de cadena corta, específicamente cadenas laterales fluoradas de seis carbonos, para recubrir fibras individuales. Esta reacción química reduce la energía superficial de la fibra a aproximadamente 12 mJ/m², lo que está por debajo de la tensión superficial de la mayoría del agua y los aceites. Como resultado, los acabados C6 ofrecen repelencia al agua y al aceite, una combinación que pocos sistemas libres de flúor pueden igualar por completo. La química C6 sustituyó a los acabados de fluorotelómero C8 más antiguos hace más de una década. El C8 se degrada en PFOA, una sustancia conocida por ser persistente y bioacumulativa en el medio ambiente. El C6 se degrada en ácido perfluorohexanoico (PFHxA), que tiene una vida media ambiental más corta y un menor potencial de bioacumulación. Sin embargo, PFHxA no está exenta del escrutinio regulatorio, como se detalla en la sección de cumplimiento que aparece a continuación. Para los compradores que buscan productos C6, formulaciones como el impermeabilizante Skyguard C6-C8 combinan resistencia al agua y al aceite con una buena solidez al lavado tanto en fibras de celulosa como sintéticas, se aplican en dosis típicas de 10 a 40 g/L y se producen sin PFOS, PFOA ni APEO. ¿Qué es C0 DWR? C0 se refiere a la química repelente al agua sin flúor. En lugar de cadenas laterales de fluorocarbono, los acabados C0 utilizan polímeros a base de dendrímeros, ceras o poliuretano para crear una superficie de fibra hidrofóbica. Estos sistemas suelen alcanzar una energía superficial de 20 a 25 mJ/m², suficiente para repeler el agua eficazmente, pero generalmente no lo suficiente como para proporcionar una fuerte repelencia al aceite. La demanda de acabados C0 está creciendo rápidamente porque no conllevan ningún riesgo de incumplimiento normativo relacionado con las sustancias PFAS, un factor que cobra mayor importancia cada año a medida que se amplía el alcance de la normativa. Las gamas como la línea Skyguard Fluorine-free Waterproofer se aplican en concentraciones de entre 10 y 80 g/L, según la durabilidad requerida, no contienen APEO y están diseñadas para tejidos en los que la repelencia al aceite no es un requisito funcional, incluyendo la mayoría de las prendas de abrigo, textiles para el hogar y aplicaciones de moda. Diferencias estructurales clave Atributo C6 (fluorocarbono) C0 (sin flúor) Energía superficial Aprox. 12 mJ/m² Aprox. 20 a 25 mJ/m² Repelencia al agua Excelente Buena a excelente Repelencia al aceite Sí Contenido de PFAS limitado o nulo Presente (a base de PFHxA) Ninguno Temperatura de curado típica 150 a 160 °C 160 a 180 °C Comparación de rendimiento Repelencia al agua y al aceite Los acabados C6 siguen siendo el referente donde se necesita resistencia al aceite, la grasa o las manchas orgánicas junto con la repelencia al agua, como en el caso de la ropa de trabajo expuesta a aceites de máquinas o delantales en contacto con alimentos. Los acabados C0 han reducido considerablemente la brecha en cuanto a repelencia al agua pura, y muchas formulaciones recientes logran resultados comparables a los de C6 en pruebas estandarizadas de resistencia al agua. Sin embargo, en el caso de tintes a base de aceite, los acabados C0 aún se quedan cortos. Durabilidad y resistencia al lavado. Ambas formulaciones químicas se basan en la adsorción física cuando se aplican por primera vez al tejido, y esta unión se debilita progresivamente con los lavados repetidos y la exposición a detergentes. Un agente reticulante prolonga la durabilidad al lavado al unir las cadenas de polímero DWR entre sí y a los grupos reactivos de la superficie de la fibra, convirtiendo un recubrimiento débilmente adsorbido en uno anclado químicamente. El agente reticulante Sylic, por ejemplo, se dosifica en el mismo baño en una proporción del 10 al 30 por ciento de la cantidad de repelente al agua, no contiene APEO, PFOA, PFOS ni formaldehído, y es compatible con los sistemas C6 y sin flúor, lo que lo convierte en un complemento práctico cuando un acabado necesita resistir 20 o más ciclos de lavado industriales o domésticos. Transpirabilidad y tacto Tanto el acabado C0 como el C6 recubren la superficie de la fibra en lugar de rellenar los espacios porosos entre los hilos, por lo que la transpirabilidad se conserva generalmente con los niveles de aplicación correctos. Dos factores suelen comprometer este equilibrio: la sobredosificación del acabado, que puede bloquear parcialmente la porosidad entre los hilos y endurecer el tacto del tejido; y la concentración desigual del baño, que crea zonas localizadas de alta concentración a lo largo del ancho del tejido. Los acabados C0 a veces requieren niveles de aplicación ligeramente superiores para igualar la repelencia al agua C6, lo que hace que la precisión de la dosificación y la uniformidad del baño sean especialmente importantes para mantener un resultado suave y transpirable. Panorama regulatorio mundial: REACH y restricciones de la UE. La UE regula las sustancias PFAS en los textiles en virtud del Anexo XVII de REACH. En la UE y el EEE entrará en vigor, a partir de 2026, una restricción sobre el PFHxA, producto de la degradación de la química C6, y la Agencia Europea de Sustancias Químicas está evaluando actualmente una restricción más amplia que abarca a toda la familia de PFAS. Los compradores y las marcas que se abastecen para el mercado de la UE deben considerar el C6 como una sustancia química sometida a una presión regulatoria creciente, en lugar de una opción segura a largo plazo, y deben estar atentos a las actualizaciones regulatorias de la ECHA sobre las PFAS para conocer el alcance y los plazos más recientes. La normativa estatal de EE. UU. no se limita a la UE. Dos estados de EE. UU. ya han promulgado restricciones sobre las sustancias PFAS específicas para textiles y prendas de vestir: la ley AB 1817 de California prohíbe la fabricación, distribución y venta de artículos textiles nuevos que contengan sustancias PFAS añadidas intencionalmente por encima de 100 ppm de flúor orgánico total a partir del 1 de enero de 2025, y que se reducirá a 50 ppm a partir del 1 de enero de 2027. La normativa sobre ropa de exterior para condiciones de humedad extremas se prorroga hasta el 1 de enero de 2028. Los requisitos completos se detallan en el texto oficial del proyecto de ley. La Ley de Conservación Ambiental de Nueva York, § 37-0121, prohíbe la venta de prendas de vestir nuevas.

Explorar más »

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.

Obtén un presupuesto para tu proyecto.

Por favor, indíquenos los requisitos, el país y la solicitud.

Ir al Inicio
Correo electrónico WhatsApp

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.