...

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Responda dentro de las 24 horas

Guía de solución de problemas para el acabado ecológico de textiles

El acabado textil ecológico parece sencillo en teoría. En la práctica, rara vez lo es. Un acabado que se ve impecable en el laboratorio puede deteriorarse en la línea de producción cuando la presencia de álcalis residuales, una absorción inestable o un perfil de curado ligeramente incorrecto comienzan a interferir. Entonces llegan las quejas: tacto áspero, tonalidad irregular, poca repelencia al agua y pruebas de lavado fallidas. Esta guía analiza los problemas más comunes, sus causas y cómo las fábricas pueden solucionarlos sin perder tiempo en cambios de fórmula a ciegas.

Acabado textil ecológico

Definición de acabado ecológico

El acabado ecológico se refiere generalmente a sistemas de acabado textil diseñados para reducir las sustancias peligrosas, disminuir el impacto ambiental y mejorar el cumplimiento de los requisitos del comprador. En la práctica, esto puede incluir sistemas con bajo contenido de COV, soluciones con o sin formaldehído, repelentes sin flúor y auxiliares alineados con programas como ZDHC MRSL y certificaciones orientadas al comprador como OEKO-TEX STANDARD 100. Las fábricas orientadas a la exportación también deben estar atentas a marcos de cumplimiento químico más amplios, como el Reglamento REACH de la UE.

Tipos de acabado comunes

Las categorías más comunes son acabados suavizantes, repelentes al agua, de fácil cuidado, de control de la humedad y antimicrobianos. Algunos buscan mejorar la comodidad. Otros se centran en la funcionalidad, la durabilidad o la apariencia. El objetivo no es solo que la tela se sienta mejor, sino que ofrezca un mejor rendimiento sin exceder los límites de cumplimiento más estrictos.

Principales objetivos de cumplimiento

La mayoría de las fábricas intentan cumplir tres objetivos a la vez. Primero, superar las restricciones químicas de los compradores. Segundo, mantener el rendimiento tras el procesamiento y el lavado. Tercero, evitar que se disparen los costes de producción. Parece sencillo, pero no lo es.

¿Por qué las fábricas lo están adoptando?

Porque los compradores lo exigen. Porque las auditorías son cada vez más estrictas. Porque la química tradicional, que antes era menos exigente con la maquinaria, puede que ya no se ajuste al perfil de cumplimiento del cliente. Y porque las fábricas de Vietnam, India, Bangladesh y Turquía compiten ahora por algo más que el precio. La fiabilidad del proceso es fundamental.

Problemas comunes de acabado

Los acabados ecológicos suelen fallar de maneras predecibles, pero la causa principal puede ser menos obvia de lo que la gente espera.

Mala sensación al tacto.

A veces, la tela queda demasiado seca, rígida o extrañamente pegajosa. Los operarios pueden culpar inmediatamente al suavizante, pero suele ser prematuro. Una mala sensación al tacto puede deberse a una cantidad insuficiente de suavizante, a una selección incorrecta, a un curado excesivo, a residuos químicos en la tela o incluso a expectativas erróneas sobre la mezcla de fibras.

Marcas de tonalidad o acabado desiguales

Esto duele. Sobre todo en tonos aprobados con tolerancias muy ajustadas. Un suavizante o acabado funcional puede oscurecer ligeramente el color, atenuar el brillo o crear irregularidades a lo ancho. Si la tela ya está cerca del límite del comprador, una pequeña variación se convierte en motivo de rechazo.

Rendimiento funcional deficiente

La repelencia al agua disminuye demasiado rápido. La gestión de la humedad parece buena al principio, pero se deteriora tras el lavado. Los resultados en cuanto a facilidad de cuidado son decepcionantes. Aquí es donde los fabricantes caen en un error de cálculo. Superar la primera prueba no es suficiente. La durabilidad es la verdadera prueba.

Poca durabilidad al lavado

Un acabado que funciona una sola vez no es lo mismo que un acabado que resiste el procesamiento, el embalaje, el envío y el uso real. Una durabilidad deficiente suele indicar una fijación incompleta, un curado inadecuado, contaminación o un acabado que, desde un principio, no era el adecuado para el sustrato.

Amarillamiento, espuma y depósitos

Estos problemas pueden parecer inconexos, pero no lo son. El amarilleamiento puede estar relacionado con el historial de calor o un desequilibrio del catalizador. La espuma puede desestabilizar la aplicación. Los depósitos pueden acumularse en rodillos, marcos o superficies de tela y luego generar defectos en lotes posteriores. Pequeñas señales de advertencia, consecuencias costosas.

Principales causas raíz

La resolución de problemas se agiliza cuando las fábricas dejan de tratar cada fallo como un problema del producto.

Residuos químicos en la tela

Los residuos de álcali, peróxido, tensioactivos, tinte no fijado o aceites procedentes del pretratamiento y el teñido pueden perjudicar el acabado incluso antes de que este entre en contacto directo con la tela. Por eso, algunos problemas de acabado son, en realidad, problemas de pretratamiento disfrazados.

Configuración de proceso incorrecta

pH incorrecto. Recogida incorrecta. Perfil de secado incorrecto. Condiciones de curado incorrectas. El panel de la máquina puede mostrar un valor, pero el tejido real puede estar experimentando algo diferente. Esto cobra mayor importancia en los sistemas más ecológicos, ya que muchos de ellos son menos tolerantes a los errores.

Auxiliares incompatibles

La comodidad de un solo baño suena atractiva hasta que la emulsión se desestabiliza o su efecto funcional se desvanece. Los suavizantes, repelentes, catalizadores, antiespumantes y aditivos especiales no siempre son compatibles. La química tiene sus preferencias.

Desajuste en la tela y el acabado

Un acabado que funciona en sarga de algodón compacta puede fallar en un tejido de poliéster abierto. La misma fórmula, comportamiento diferente. La composición química de la fibra, la construcción, la absorbencia y el perfil de la superficie modifican el resultado.

Problemas con el agua o la máquina

La dureza, los iones metálicos, la conductividad, el desgaste de los rodillos, la tensión inestable y la distribución desigual del calor pueden afectar silenciosamente la repetibilidad. Estos factores suelen pasar desapercibidos porque no se reflejan claramente en la hoja de instrucciones.

Acabado textil ecológico

Proceso de resolución de problemas

Los molinos más rápidos no son los que tienen las recetas más sofisticadas, sino los que tienen la lógica de resolución de problemas más clara.

Paso Que comprobar Por qué importa
1 Estado de la tela Los residuos químicos y la absorción desigual pueden distorsionar el rendimiento del acabado.
2 Orden de preparación y mezcla Una secuencia de dilución o adición incorrecta puede desestabilizar el baño.
3 Recogida, secado y curado La mayoría de los fallos a granel ocurren aquí, no en el vaso de precipitados del laboratorio.
4 Comparación entre laboratorio y a granel Reproducir de forma deficiente las condiciones de laboratorio genera conclusiones falsas.

Primero, compruebe el estado de la tela.

Empiece por evaluar el pH residual, la absorbencia, el riesgo de contaminación y el estado del tono base. No recurra directamente a la sustitución de productos químicos. Así es como las fábricas malgastan tiempo y dinero sin solucionar nada.

Revisar la receta y el orden de preparación

Verifique la precisión de la dosificación. Verifique la dilución. Verifique la secuencia de adición. Un producto técnicamente correcto puede fallar si se prepara incorrectamente. Sucede a diario.

Verificar la recogida, el secado y el curado.

Mida la absorción, no solo la aplique. Verifique las condiciones reales de secado y curado, no solo la configuración de la máquina. Un suavizante que parece débil puede simplemente estar insuficientemente aplicado. Un repelente que parece inestable puede estar insuficientemente curado.

Compare los resultados de laboratorio y los resultados a granel.

Este paso es sumamente útil. Compare las condiciones de laboratorio aprobadas con los datos de producción reales. ¿El mismo aditivo? ¿El mismo pH? ¿El mismo historial de calor? ¿La misma humedad del tejido antes del curado? A menudo la respuesta es no.

Solución de problemas por tipo de acabado

Acabados suavizantes

Si el problema se manifiesta con una textura áspera, un tacto grasoso, dificultades para coser o cambios de color, primero revise el tipo de suavizante, la dosis y su compatibilidad con la tela y cualquier otro acabado del baño. Usar más suavizante no siempre es mejor; a veces, solo encarece la reparación.

Acabados repelentes al agua

Distinga entre una baja repelencia inicial y una escasa durabilidad al lavado. Son fallos distintos. La limpieza del tejido, la precisión del curado y la interferencia de otros auxiliares son causas comunes. Los sistemas sin flúor pueden funcionar muy bien, pero suelen requerir un control más estricto del que esperan las fábricas.

Acabados de fácil mantenimiento

Cuando la recuperación de las arrugas es deficiente, el tacto se vuelve áspero o aparece un amarilleamiento, revise la elección de la resina, el equilibrio del catalizador y el perfil de curado. Sea realista: no todas las estructuras de tela ofrecen el mismo efecto de fácil cuidado con la misma carga química.

Acabados con gestión de humedad

La mala absorción de la humedad suele deberse a la contaminación, al exceso de suavizado o a un acabado elegido sin tener suficientemente en cuenta el tipo de fibra. Las mezclas de poliéster se comportan de forma diferente a los tejidos ricos en algodón. Es obvio, sí. Y a menudo se ignora, también.

Acabados antimicrobianos

Estos fallos suelen manifestarse en las pruebas de durabilidad o en retrasos en la aprobación. Las cuestiones clave son la fijación, la compatibilidad y las expectativas de uso final. Un acabado diseñado para tejidos de moda de corta duración puede no ser adecuado para textiles de hostelería o médicos.

Donde los auxiliares ayudan

Aquí es donde la química adecuada marca una diferencia visible, no como un argumento de venta genérico, sino como una solución práctica.

Auxiliares de pretratamiento

Un buen acabado comienza desde el principio. Los agentes humectantes, los auxiliares de desengrase y los productos acondicionadores para el baño pueden mejorar la absorbencia, reducir los residuos y hacer que la tela sea más predecible antes del acabado. No es algo llamativo, pero es efectivo.

Auxiliares de acabado

Los antiespumantes, suavizantes, catalizadores, agentes de reticulación y aditivos de compatibilidad ayudan a estabilizar el baño y a mejorar la consistencia en la máquina. No sustituyen el control del proceso, sino que facilitan su implementación.

Elementos auxiliares especiales para mayor durabilidad y estabilidad.

Algunos problemas requieren una solución más específica. La pérdida de durabilidad, la sensibilidad al color, la formación de depósitos y la sensación inestable al tacto suelen mejorar cuando los fabricantes dejan de forzar un producto de uso general para una aplicación especializada.

Cómo el Grupo Skychem apoya a las fábricas

Las soluciones textiles de Skychem Group se basan en una sencilla realidad comercial. Las fábricas no necesitan productos cualquiera. Necesitan productos químicos que funcionen en sus tejidos, en sus máquinas y que cumplan con los estándares de aprobación de sus clientes.

Esto implica adaptar los productos al tipo de fibra y al objetivo de acabado. Significa ayudar a los clientes a mejorar la consistencia del producto a granel, no solo a superar una prueba de laboratorio. También implica brindar soporte para la ampliación de la producción y la resolución de problemas cuando las condiciones de producción cambian y una receta que antes era estable comienza a presentar fallos.

Un proveedor práctico debe hacer bien tres cosas:

¿ Necesita ayuda Cómo ayuda el apoyo
Selección de producto Adaptar los componentes auxiliares a la fibra, al objetivo de acabado y a las necesidades de cumplimiento.
Estabilidad a granel Reducir la variación en la recogida, el comportamiento en el baño y el rendimiento final.
Solución de problemas técnicos Ayuda a determinar si el problema está relacionado con la química, el tejido o la máquina.

Proveedor de productos químicos textiles

Conclusión

Los problemas en el acabado de textiles ecológicos suelen surgir de la interacción entre diferentes procesos, no de situaciones aisladas. El estado del tejido, la elección de los productos químicos, el control de la maquinaria y la disciplina de curado influyen mutuamente. Cuando las fábricas abordan los problemas en el orden correcto, el patrón se vuelve más claro y la solución es más rápida.

Si su equipo experimenta problemas con la sensación al tacto, la poca durabilidad o defectos de acabado recurrentes, quizás sea el momento de revisar todo el proceso en lugar de simplemente cambiar un producto por otro. Puede solicitar un presupuesto o muestras aquí.


Lectura recomendada:

  1. Tipos de acabados en textiles
  2. Gamuza con acabado color melocotón
  3. ¿Cómo se consigue la repelencia al agua en los textiles?
  4. El papel de los ungüentos hidrófilos en el tratamiento de tejidos textiles
  5. Crepé vs. Seda: Cómo los auxiliares textiles mejoran su rendimiento

Sandy

Con años de experiencia en colorantes químicos y auxiliares textiles, me dedico a compartir conocimientos sobre las últimas tecnologías, innovaciones sostenibles y tendencias del mercado.

Artículos Recientes

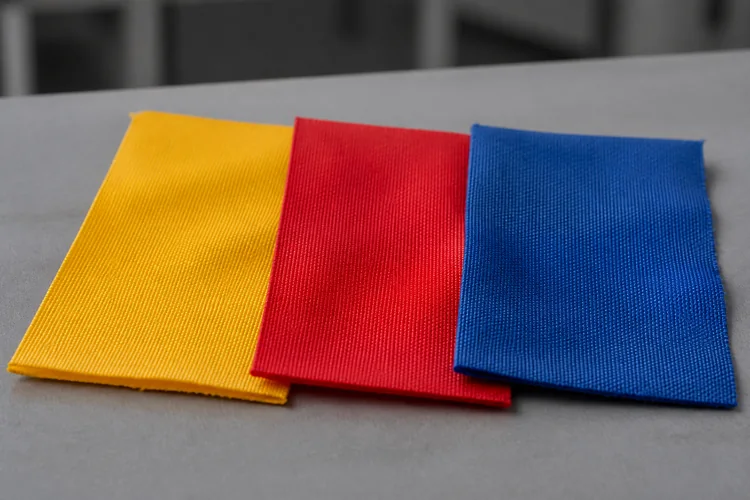
Muestras de nailon amarillas, rojas y azules que representan un conjunto de tintes ácidos tricromáticos compatibles.

Selección de tintes ácidos tricromáticos para obtener tonos de nailon uniformes.

Tabla de contenido Comprensión de la tasa de ataque Factores que influyen en la tasa de ataque Igualación de tasas de ataque en una combinación El papel del pH en la absorción del tinte Rangos de pH por clase de tinte Control del pH durante el teñido Principios de selección tricromática Elección de amarillo, rojo y azul compatibles Combinaciones típicas de tintes ácidos tricromáticos para nailon Combinación tricromática de tono claro Combinación tricromática de tono oscuro Propiedades de migración y acumulación Cómo evitar el cambio de tono Pautas prácticas de recetas Lista de verificación de prueba de laboratorio Preguntas frecuentes ¿Qué causa el teñido desigual con tintes ácidos en nailon? ¿Cómo afecta el control del pH a la reproducibilidad? ¿Qué hace que una combinación tricromática sea fiable? El teñido del nailon premia la precisión. Los tintes ácidos se adhieren bien a las fibras de poliamida, pero la uniformidad del color depende de la precisión con la que se controlen conjuntamente la velocidad de aplicación, el pH y las combinaciones tricromáticas. Una pequeña discrepancia en cualquiera de las variables puede desviar ligeramente el tono estándar, incluso cuando la receta parece correcta sobre el papel. Este artículo desglosa los factores prácticos que hacen que las combinaciones de tintes ácidos sean compatibles con el nailon. Comprender la tasa de ataque La tasa de ataque describe la rapidez con la que un tinte se mueve del baño a la fibra. En el nailon, esta velocidad depende de la estructura del tinte, la rampa de temperatura y el número de sitios de tinte disponibles en el sustrato. Un tinte con una velocidad de ataque rápida puede producir un color desigual si se agota antes de que el baño penetre completamente en el tejido, especialmente en prendas de punto muy compactas o hilos densos. Factores que influyen en la tasa de fijación Tres variables tienen el mayor efecto sobre la rapidez con la que un determinado tinte ácido se adhiere al nailon: Tamaño y estructura molecular: las moléculas más pequeñas y móviles tienden a migrar y nivelarse con mayor facilidad, mientras que las estructuras más grandes o lineales se adhieren más rápido, pero migran menos una vez fijadas. Concentración de electrolitos: unos niveles más altos de sal en el baño ralentizan el proceso de endurecimiento al aumentar la competencia iónica en la superficie de la fibra, lo que puede ayudar a nivelarla, pero puede reducir el agotamiento total si no está correctamente equilibrado. Velocidad de rampa de temperatura: una rampa que calienta demasiado rápido deja poco tiempo para que el tinte migre antes de fijarse, lo que aumenta el riesgo de que aparezcan vetas o restos de tinte en el producto. Igualar los índices de fijación en una combinación Al combinar tintes para obtener un mismo tono, cada componente debe tener un índice de fijación comparable. Si uno de los tintes de la mezcla actúa mucho más rápido que los demás, predomina en las primeras etapas del teñido y modifica el tono a medida que avanza el baño. Esta es una de las causas más comunes de problemas de reproducibilidad en las tintorerías de nailon, especialmente cuando se ajustan las fórmulas sin comprobar cómo se comporta la nueva combinación como un sistema en sí mismo, en lugar de como tintes individuales. El papel del pH en la absorción de tintes Los tintes ácidos requieren un baño ácido para unirse eficazmente a los grupos amina de la fibra de nailon. El pH no solo establece el entorno químico, sino que también rige la velocidad de absorción del tinte y la cantidad de corrección posible una vez que ha comenzado el teñido. Rangos de pH según la clase de colorante Las diferentes clases de colorantes ácidos están formuladas para funcionar dentro de rangos de pH específicos. Trabajar fuera de ese rango cambia la velocidad de absorción y puede afectar las propiedades de rapidez. Clase de tinte Rango de pH típico Comportamiento de absorción Tintes ácidos niveladores pH 5 a 6 Intensificación más lenta, buena migración, más fácil de corregir Tintes ácidos de molienda pH 4.5 a 5.5 Intensificación moderada, menos tolerante a la tintura desigual Tintes ácidos de complejo metálico pH 4 a 5 Intensificación más rápida, mayor solidez, se necesita un control de proceso más estricto Estos rangos son referencias iniciales. El rendimiento real depende del grado específico del tinte, la proporción de baño y el tipo de máquina, por lo que sigue siendo necesaria la confirmación en laboratorio sobre el sustrato previsto antes de la producción a gran escala. Controlar el pH durante el teñido Mantener un pH constante durante todo el ciclo es tan importante como establecer el punto de partida correcto. Un pH que aumenta durante el teñido ralentiza la absorción y puede dejar un tono pálido o irregular, mientras que una caída brusca al principio puede provocar que el tinte actúe demasiado rápido para una migración adecuada. Los sistemas de amortiguación y la adición controlada de ácido mantienen el baño dentro del rango adecuado de principio a fin. Los agentes niveladores y auxiliares amortiguadores formulados para el control del pH y la adherencia ayudan a estabilizar la velocidad de absorción en diferentes estructuras de tejido y condiciones de la máquina, en particular en estructuras propensas a una adherencia inicial rápida. Principios de selección tricromática: El teñido tricromático utiliza tintes amarillo, rojo y azul para crear una amplia gama de tonalidades a partir de una paleta de trabajo reducida. La compatibilidad entre estos tres tintes determina la previsibilidad de los tonos resultantes, tanto en el laboratorio como en la producción a gran escala. Elección de colores amarillo, rojo y azul compatibles: Un conjunto tricromático que funcione bien debería tener tasas de ataque similares, una sensibilidad al pH similar y un comportamiento de migración comparable. La incompatibilidad de componentes puede producir variaciones de tonalidad entre las muestras de laboratorio y los lotes de producción, incluso cuando la concentración total del tinte es correcta. Los tintes ácidos Skyacido, formulados específicamente para el teñido de poliamidas, ofrecen una amplia gama de tonalidades con una gran capacidad de combinación entre ellas, lo que permite combinar los componentes amarillos, rojos y azules como un conjunto coordinado, en lugar de seleccionar cada color de forma independiente basándose únicamente en la tonalidad. La tabla a continuación describe qué verificar en cada color primario al crear un conjunto tricromático: Componente Tasa de impacto Verificación Sensibilidad al pH Comportamiento de migración Amarillo Comparar la curva de agotamiento con el rojo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Rojo Comparar la curva de agotamiento con el amarillo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Azul Comparar la curva de agotamiento con el amarillo y el rojo Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Realizar esta comparación durante el desarrollo de la inmersión de laboratorio, en lugar de después de que un lote a granel muestre una deriva de tono, detecta las discrepancias cuando todavía son económicas de corregir. Combinaciones típicas de tintes ácidos tricromáticos para nailon En el teñido práctico de nailon, las combinaciones tricromáticas se suelen seleccionar en función de la intensidad del tono, los requisitos de acumulación y la compatibilidad entre los tintes. Para mantener un equilibrio entre el agotamiento, la migración y la reproducibilidad del color, pueden ser necesarias diferentes combinaciones de tonos claros y oscuros. Combinación tricromática de tonos claros Para tonos claros y medios, se prefieren los tintes con buen comportamiento de migración y comportamiento de ataque moderado para lograr una excelente capacidad de nivelación y corrección de tono. Una combinación típica de tonos claros puede incluir: Posición tricromática Ejemplo Amarillo de tinte ácido Skyacido Amarillo 199 Rojo Skyacido Rojo 337 Azul Skyacido Azul 324 Esta combinación proporciona buena compatibilidad y es

Explorar más »
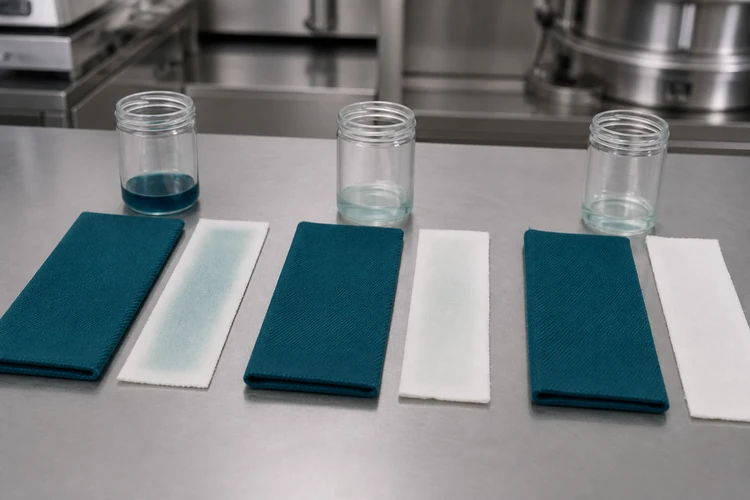
2. El lavado con jabón a baja temperatura deja un líquido de lavado más claro y menos manchas en las tiras de algodón blanco adyacentes.

Guía de lavado con colorantes reactivos: Mayor solidez del color, menos manchas posteriores.

Tabla de contenido ¿Qué es el lavado con jabón para tintes reactivos? Función en la etapa de lavado ¿Por qué se debe eliminar el tinte no fijado e hidrolizado? ¿Cómo afecta el lavado con jabón a la solidez del color? Eliminación del tinte hidrolizado de la superficie de la fibra Conexión entre el lavado con jabón y las clasificaciones de solidez ¿Qué causa las manchas en el reverso? Fuentes comunes de manchas en el reverso Telas y mezclas más en riesgo Parámetros clave del proceso para un enjabonado eficaz Temperatura y tiempo Relación de baño Dureza del agua y agentes secuestrantes Elección de los agentes de enjabonado adecuados Agentes de enjabonado aniónicos y no iónicos Combinación de agentes con la fibra y la profundidad del tono Opción de agente de enjabonado a baja temperatura: Sylic D2705 Beneficios clave Aplicación recomendada Comparación del rendimiento Métodos del proceso de enjabonado Secuencia de lavado en frío y en caliente Enjabonado en un baño frente a en varios pasos Papel de los agentes fijadores después del enjabonado Mejores prácticas para obtener resultados de solidez de lavado consistentes Preguntas frecuentes ¿Cuánto tiempo debe durar el enjabonado de tintes reactivos? ¿Se puede corregir la mancha posterior una vez que aparece? ¿Afecta el agua dura al rendimiento del jabón? ¿Es siempre necesario un agente fijador aparte después del lavado con jabón? El lavado con jabón para tintes reactivos a menudo se considera un paso rápido al final del ciclo de teñido, pero tiene un efecto directo sobre la solidez del lavado y los resultados de las manchas posteriores. Seleccionar correctamente la temperatura, el tiempo y el agente adecuado evita rechazos costosos y pedidos repetidos que reducen los márgenes de beneficio. ¿Cuál es la función del lavado con colorante reactivo? El lavado se realiza después de la fijación, una vez que el colorante reactivo se ha adherido a la fibra en condiciones alcalinas. La tela se lava a temperatura de ebullición o cerca de ella con un detergente o un agente jabonoso especial para eliminar todo aquello que nunca formó una unión permanente con la fibra. Si se omite o se acorta este paso, el lavado queda incompleto y el tejido presenta un riesgo oculto de solidez que no se manifestará hasta pruebas posteriores o, peor aún, después de que llegue al cliente. Por qué es necesario eliminar el tinte no fijado e hidrolizado: Una parte del tinte reactivo siempre se hidroliza en el baño de tinte en lugar de reaccionar con la fibra. El tinte hidrolizado se deposita de forma laxa sobre la superficie del tejido, sujeto únicamente por una débil atracción física en lugar de un enlace covalente. Si se deja en su sitio, se desprende al manipular la prenda, destiñe durante el lavado y se transfiere a tejidos más claros en la misma carga de lavado. El enjabonado es el paso diseñado específicamente para eliminar este residuo antes de que se convierta en un problema de solidez del color. Cómo afecta el enjabonado a la solidez del lavado La calidad del enjabonado determina gran parte de lo que se observa posteriormente en las pruebas de solidez. Un lote que parezca correcto en la carta de colores aún puede fallar en cuanto a la resistencia al lavado o al roce si este paso se realizó con prisas. Eliminación del tinte hidrolizado de la superficie de la fibra: Un enjabonado eficaz mantiene el tinte suelto suspendido en el líquido de lavado en lugar de permitir que se deposite de nuevo sobre el tejido. El grado de eficacia de este proceso depende de la agitación, la proporción de líquido y la fuerza dispersante del detergente o agente jabonoso utilizado. Relación entre el enjabonado y las clasificaciones de solidez del color Las clasificaciones de solidez al lavado y al frotamiento, que se evalúan con mayor frecuencia utilizando los métodos de prueba de solidez del color de la AATCC, reflejan en gran medida la cantidad de tinte no fijado que queda después del lavado. Un tejido puede pasar una prueba inicial de color en la muestra de laboratorio y aun así fallar en la prueba de solidez del color en el lote a granel si el proceso de enjabonado fue demasiado breve o a una temperatura demasiado baja. ¿Qué causa las manchas en la parte posterior de la tela? Causas comunes de la tintura inversa La tintura inversa se produce cuando el tinte que se ha desprendido de la tela teñida se vuelve a depositar en áreas sin teñir o más claras en el mismo baño. Las causas más comunes incluyen: Baños de jabón sobrecargados que contienen más tinte hidrolizado del que el licor puede contener Enjuague insuficiente entre los pasos de jabón y acabado Agentes de jabón con bajo poder dispersante, que permiten que las partículas de tinte libres se depositen de nuevo sobre la tela Circulación desigual del licor, que crea zonas localizadas de alta concentración de tinte Telas y mezclas más en riesgo Los tonos profundos y oscuros generan la mayor carga de tinte hidrolizado y son la fuente más frecuente de quejas por manchas en el reverso. Los tejidos mixtos, y cualquier carga que combine componentes teñidos y sin teñir, son particularmente vulnerables, ya que el tinte redepositado es mucho más visible en la parte más clara de la tela. Parámetros clave del proceso para un enjabonado eficaz La mayoría de las causas de la poca solidez del color y las manchas posteriores se deben a la rigurosidad con la que se controlan estos tres parámetros. Temperatura y tiempo: El proceso de enjabonado generalmente se realiza a temperatura cercana al punto de ebullición durante cinco a quince minutos, aunque la combinación ideal depende de la intensidad del color y la composición de la tela. Si la temperatura del baño es demasiado baja, la eliminación del tinte se ralentiza, y si se acorta el tiempo, quedan restos de tinte hidrolizado incluso a la temperatura correcta. Profundidad del tono Temperatura de enjabonado Tiempo típico Claro a medio 90 a 95 °C 5 a 8 minutos Profundo y oscuro Cerca del punto de ebullición (98 a 100 °C) 10 a 15 minutos Turquesa y tonos problemáticos Cerca del punto de ebullición, varios baños 15 minutos o más por baño Este rango cercano al punto de ebullición se aplica a los agentes de enjabonado convencionales. Los agentes jabonosos de baja temperatura están formulados para funcionar eficazmente entre 60 y 80 °C, reduciendo el consumo de energía sin sacrificar la solidez del color (véase la sección Sylic D2705 a continuación).  Relación de baño Una relación de baño más ajustada concentra el tinte hidrolizado en un volumen menor de agua, lo que aumenta el riesgo de redeposición antes de que pueda ser enjuagado. Las fábricas que utilicen máquinas de chorro o de desbordamiento con proporciones de licor más bajas deberían compensarlo con agentes dispersantes más fuertes o con un ciclo de enjuague adicional. Dureza del agua y agentes secuestrantes: El calcio, el magnesio y el hierro presentes en el suministro de agua interfieren con el rendimiento de los agentes jabonosos y pueden dejar un acabado turbio o irregular. Un agente secuestrante, como Sylic P1501B, un dispersante quelante aniónico con un pH de 2.5 a 4.0 en una solución al 1%, se une a estos iones antes de que comience la formación de jabón y permite que el agente jabonoso actúe según lo previsto. Cómo elegir los agentes jabonosos adecuados: Agentes jabonosos aniónicos y no iónicos. Los agentes jabonosos aniónicos se utilizan ampliamente por su fuerte acción dispersante, mientras que los tipos no iónicos funcionan mejor en agua dura y a temperaturas más bajas. Ambos tipos están disponibles dentro de una gama de auxiliares de teñido formulados para ofrecer estabilidad en baños alcalinos y un rendimiento de baja formación de espuma en máquinas de chorro. Agentes adecuados para la fibra y la intensidad del color. El algodón y otras fibras celulósicas generalmente responden bien a los agentes jabonosos aniónicos. Las mezclas que contienen fibras sintéticas pueden necesitar una opción no iónica para evitar manchar el componente sintético, que es más sensible. Los tonos más oscuros suelen llamar

Explorar más »

Reducción de la transparencia en el teñido de poliéster: una guía completa

Tabla de contenido ¿Qué es la liquidación por reducción? Definición y propósito Papel en el teñido disperso Impacto en la solidez del color Quejas comunes de calidad Cuándo se necesita la reducción Aclarado Tonos oscuros y medios Recetas de alta concentración de tinte Mezclas con fibras celulósicas Cuándo se puede omitir Proceso y control Receta y parámetros típicos Control de temperatura y pH Evitar la sobrereducción o subreducción Enjuague y neutralización Elegir los agentes reductores adecuados Hidrosulfito de sodio Agentes reductores sin azufre Opciones de baja temperatura y sostenibles Tintes de alta solidez al lavado para reducir la carga de aclarado Solución de problemas Problemas comunes Poca solidez al lavado después del aclarado Cambio de tono o pérdida de brillo Conclusión Preguntas frecuentes ¿Qué sucede si lo omite? ¿Limpieza reductora frente a lavado normal? ¿Se puede hacer a baja temperatura? ¿Hidrosulfito frente a agentes libres de azufre? Un lote que parece perfecto en la máquina aún puede fallar en una prueba de resistencia al lavado días después. En la mayoría de los casos, la causa es el tinte disperso no fijado que queda en la superficie de la fibra, y la solución es la eliminación por reducción. Esta guía explica cuándo es necesario cada paso, la química que hay detrás y cómo mantener la consistencia de los resultados desde la inmersión en el laboratorio hasta la producción a gran escala. ¿Qué es la liquidación por reducción? Definición y propósito: El proceso de reducción de color es un tratamiento posterior al teñido que elimina el tinte disperso que no ha penetrado ni se ha fijado a las fibras de poliéster. Durante el teñido a alta temperatura, algunas moléculas de tinte permanecen en la superficie de la fibra en lugar de difundirse en la estructura del polímero. Si no se trata, este tinte residual se desprende y destiñe durante el lavado, lo que reduce la solidez del color en general. Un baño de aclarado reductor descompone y elimina el tinte de la superficie, dejando solo el tinte que se ha fijado correctamente en el interior de la fibra. Función en el teñido disperso: La clarificación de reducción tiene lugar al final del ciclo de teñido disperso, después de la etapa principal de teñido y antes del enjuague final. Forma parte de un proceso de teñido de poliéster más amplio que también incluye el pretratamiento, el teñido y el acabado. La página de soluciones para la aplicación del teñido de poliéster describe cómo se conectan estas etapas, junto con los auxiliares recomendados para cada paso. Impacto en la solidez del color La resistencia al lavado y al frotamiento se encuentra entre las especificaciones que los compradores revisan con mayor detenimiento antes de aceptar un envío. El tinte superficial que no se ha eliminado está poco adherido y se lava fácilmente, que es precisamente lo que detectan las pruebas estandarizadas, como los métodos de solidez al lavado de la AATCC. Un paso de eliminación de la reducción ejecutado correctamente mejora estos resultados al eliminar el tinte que, de otro modo, provocaría un resultado negativo en la prueba. Quejas comunes sobre la calidad Las fábricas que omiten o no realizan correctamente la limpieza de reducción tienden a observar un patrón recurrente de problemas: Derrame de color en prendas más claras en la misma carga de lavado Manchas en el embalaje o los adornos durante el transporte y el almacenamiento Tonos apagados o velados en comparación con la inmersión de laboratorio aprobada Envíos rechazados después de fallar en las pruebas de solidez en el laboratorio del comprador Estos problemas casi siempre se deben al tinte disperso residual en lugar de a un defecto en la propia fórmula del tinte, razón por la cual la limpieza de reducción merece la misma atención que la etapa de teñido que la sigue. Cuando se necesita una limpieza por reducción Tonos oscuros y medios Los tonos más oscuros y de profundidad media requieren concentraciones de tinte más altas, lo que naturalmente deja más tinte sin fijar en la superficie de la fibra. La gama de colorantes dispersos Skycron abarca aplicaciones de teñido e impresión en tonos oscuros, medios y vivos, y la combinación de estos colorantes con un paso de aclarado por reducción adecuado es una práctica habitual para lograr una solidez aceptable en estas profundidades de color más intensas. Recetas con alta concentración de tinte Cualquier receta con un alto porcentaje total de tinte en peso de tela (% owf) se beneficia de la reducción, no solo los tonos oscuros. Como referencia general, las fábricas suelen agrupar la profundidad del tono de esta manera: Profundidad del tono Concentración típica del tinte Reducción Aclaramiento Luz Inferior al 1% owf A menudo opcional Medio 1 a 3% owf Se recomienda oscuridad por encima del 3% owf Estas cifras son una guía general y no una regla fija, ya que la clase de tinte, la mezcla de fibras y los objetivos de solidez modifican el umbral. Las combinaciones de varios tintes utilizadas para obtener tonalidades personalizadas precisas se rigen por esta misma lógica, ya que la combinación de varias clases de tintes puede dejar cantidades variables de residuos en la superficie, incluso con un porcentaje total moderado. Las mezclas con fibras celulósicas, como las de poliéster-algodón y poliéster-viscosa, suponen un riesgo adicional. El tinte disperso que no se haya fijado a la parte de poliéster puede manchar la fibra celulósica, provocando un cambio de tono no deseado en la tela. El proceso de reducción de color protege el contraste o el tono uniforme deseado en ambos tipos de fibra. Cuándo se puede omitir: Los tonos muy claros con baja carga de tinte a veces no requieren un ciclo completo de reducción y aclarado, especialmente cuando se utilizan tintes de alta absorción y condiciones de teñido bien controladas, y un simple lavado en caliente puede ser suficiente. Omitir ese paso debe ser una decisión deliberada basada en los requisitos de profundidad y solidez del color, no un atajo para ahorrar tiempo. Proceso y control Receta y parámetros típicos Un baño de clarificación de reducción alcalina estándar incluye un agente reductor, sosa cáustica o ceniza de sosa, y un agente humectante o dispersante. Los sistemas de eliminación de ácidos sin azufre, que funcionan a un pH más bajo, se utilizan cada vez más como alternativa. Un punto de partida general se ve así: Parámetro Rango típico Agente reductor 2 a 4 g/L Álcali (NaOH o carbonato de sodio) 2 a 4 g/L Temperatura 70 a 80 °C Tiempo 15 a 20 minutos Relación de baño 1:8 a 1:15 Estas cifras varían según la intensidad del tono, la clase de tinte y la mezcla de fibras, por lo que las pruebas de laboratorio deben confirmar la receta final antes de escalarla a granel. Control de la temperatura y el pH La temperatura y el pH son las dos variables que más afectan la eficacia del aclarado: si es demasiado frío o demasiado breve, quedan residuos de tinte y la solidez del color se ve afectada. Si la temperatura es demasiado alta o la alcalinidad es excesiva, la superficie de poliéster o el tacto pueden verse afectados. La mayoría de las recetas convencionales buscan un pH ligeramente alcalino, entre 9 y 11. Los sistemas sin azufre basados ​​en ácidos, en cambio, funcionan en un rango neutro o ligeramente ácido, dependiendo del producto utilizado, por lo que el pH objetivo siempre debe coincidir con la química seleccionada en lugar de seguir una única regla fija. Evitar la sobrerreducción o la subreducción. Una subreducción deja residuos de tinte en la superficie, lo que posteriormente se manifiesta como una baja solidez del color. Las tiras de sobrereducción fijan correctamente el tinte de la fibra, lo que provoca pérdida de color, opacidad o un tono desigual.

Explorar más »
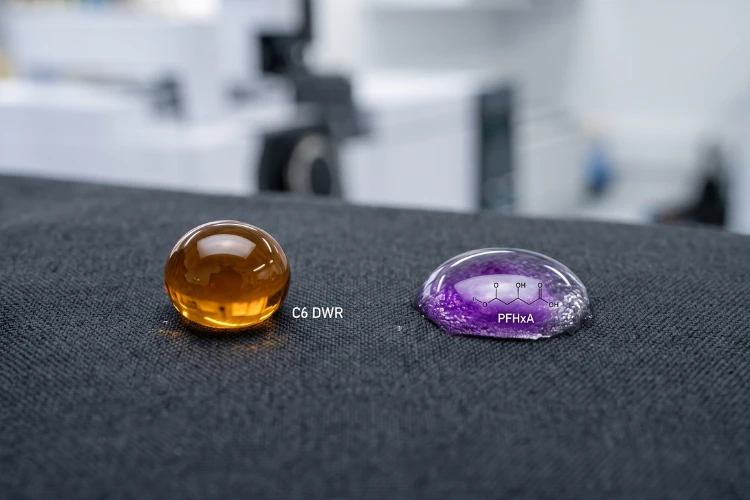
Acabados hidrófugos C0 frente a C6

Acabados hidrófugos C0 vs. C6: ¿Cuál se adapta mejor a sus textiles?

Tabla de contenido La química detrás de C0 y C6 ¿Qué es C6 DWR? ¿Qué es C0 DWR? Diferencias estructurales clave Comparación de rendimiento Repelencia al agua y al aceite Durabilidad y resistencia al lavado Transpirabilidad y tacto Panorama regulatorio global Restricciones REACH y de la UE Regulaciones estatales de EE. UU. Requisitos de marcas y minoristas Casos de uso por industria Ropa deportiva y para exteriores Ropa de trabajo y textiles de protección Textiles para el hogar y tapicería Elegir el acabado adecuado Factores clave a considerar Consejos de prueba y certificación Conclusión Preguntas frecuentes ¿Cuál es la diferencia entre los acabados C0 y C6? ¿Está prohibido el C6 DWR? ¿El C0 tiene un rendimiento tan bueno como el C6? ¿Cómo elijo entre C0 y C6? Si le preguntas hoy mismo a un proveedor de telas por un acabado hidrófugo, es muy probable que obtengas dos respuestas muy diferentes: C6 o C0. Ambos afirman mantener la tela seca. Actualmente, solo una de ellas se enfrenta a la presión de los reguladores de la UE, California y Nueva York, así como de las principales marcas de ropa, para su eliminación gradual. Para los compradores que buscan textiles repelentes al agua en este momento, la elección ya no se reduce solo al rendimiento. Se trata de determinar qué productos químicos seguirán siendo comercializables en su mercado objetivo dentro de dos años. La química detrás de C0 y C6 ¿Qué es C6 DWR? Los acabados repelentes al agua duraderos (DWR) C6 utilizan polímeros de fluorocarbono de cadena corta, específicamente cadenas laterales fluoradas de seis carbonos, para recubrir fibras individuales. Esta reacción química reduce la energía superficial de la fibra a aproximadamente 12 mJ/m², lo que está por debajo de la tensión superficial de la mayoría del agua y los aceites. Como resultado, los acabados C6 ofrecen repelencia al agua y al aceite, una combinación que pocos sistemas libres de flúor pueden igualar por completo. La química C6 sustituyó a los acabados de fluorotelómero C8 más antiguos hace más de una década. El C8 se degrada en PFOA, una sustancia conocida por ser persistente y bioacumulativa en el medio ambiente. El C6 se degrada en ácido perfluorohexanoico (PFHxA), que tiene una vida media ambiental más corta y un menor potencial de bioacumulación. Sin embargo, PFHxA no está exenta del escrutinio regulatorio, como se detalla en la sección de cumplimiento que aparece a continuación. Para los compradores que buscan productos C6, formulaciones como el impermeabilizante Skyguard C6-C8 combinan resistencia al agua y al aceite con una buena solidez al lavado tanto en fibras de celulosa como sintéticas, se aplican en dosis típicas de 10 a 40 g/L y se producen sin PFOS, PFOA ni APEO. ¿Qué es C0 DWR? C0 se refiere a la química repelente al agua sin flúor. En lugar de cadenas laterales de fluorocarbono, los acabados C0 utilizan polímeros a base de dendrímeros, ceras o poliuretano para crear una superficie de fibra hidrofóbica. Estos sistemas suelen alcanzar una energía superficial de 20 a 25 mJ/m², suficiente para repeler el agua eficazmente, pero generalmente no lo suficiente como para proporcionar una fuerte repelencia al aceite. La demanda de acabados C0 está creciendo rápidamente porque no conllevan ningún riesgo de incumplimiento normativo relacionado con las sustancias PFAS, un factor que cobra mayor importancia cada año a medida que se amplía el alcance de la normativa. Las gamas como la línea Skyguard Fluorine-free Waterproofer se aplican en concentraciones de entre 10 y 80 g/L, según la durabilidad requerida, no contienen APEO y están diseñadas para tejidos en los que la repelencia al aceite no es un requisito funcional, incluyendo la mayoría de las prendas de abrigo, textiles para el hogar y aplicaciones de moda. Diferencias estructurales clave Atributo C6 (fluorocarbono) C0 (sin flúor) Energía superficial Aprox. 12 mJ/m² Aprox. 20 a 25 mJ/m² Repelencia al agua Excelente Buena a excelente Repelencia al aceite Sí Contenido de PFAS limitado o nulo Presente (a base de PFHxA) Ninguno Temperatura de curado típica 150 a 160 °C 160 a 180 °C Comparación de rendimiento Repelencia al agua y al aceite Los acabados C6 siguen siendo el referente donde se necesita resistencia al aceite, la grasa o las manchas orgánicas junto con la repelencia al agua, como en el caso de la ropa de trabajo expuesta a aceites de máquinas o delantales en contacto con alimentos. Los acabados C0 han reducido considerablemente la brecha en cuanto a repelencia al agua pura, y muchas formulaciones recientes logran resultados comparables a los de C6 en pruebas estandarizadas de resistencia al agua. Sin embargo, en el caso de tintes a base de aceite, los acabados C0 aún se quedan cortos. Durabilidad y resistencia al lavado. Ambas formulaciones químicas se basan en la adsorción física cuando se aplican por primera vez al tejido, y esta unión se debilita progresivamente con los lavados repetidos y la exposición a detergentes. Un agente reticulante prolonga la durabilidad al lavado al unir las cadenas de polímero DWR entre sí y a los grupos reactivos de la superficie de la fibra, convirtiendo un recubrimiento débilmente adsorbido en uno anclado químicamente. El agente reticulante Sylic, por ejemplo, se dosifica en el mismo baño en una proporción del 10 al 30 por ciento de la cantidad de repelente al agua, no contiene APEO, PFOA, PFOS ni formaldehído, y es compatible con los sistemas C6 y sin flúor, lo que lo convierte en un complemento práctico cuando un acabado necesita resistir 20 o más ciclos de lavado industriales o domésticos. Transpirabilidad y tacto Tanto el acabado C0 como el C6 recubren la superficie de la fibra en lugar de rellenar los espacios porosos entre los hilos, por lo que la transpirabilidad se conserva generalmente con los niveles de aplicación correctos. Dos factores suelen comprometer este equilibrio: la sobredosificación del acabado, que puede bloquear parcialmente la porosidad entre los hilos y endurecer el tacto del tejido; y la concentración desigual del baño, que crea zonas localizadas de alta concentración a lo largo del ancho del tejido. Los acabados C0 a veces requieren niveles de aplicación ligeramente superiores para igualar la repelencia al agua C6, lo que hace que la precisión de la dosificación y la uniformidad del baño sean especialmente importantes para mantener un resultado suave y transpirable. Panorama regulatorio mundial: REACH y restricciones de la UE. La UE regula las sustancias PFAS en los textiles en virtud del Anexo XVII de REACH. En la UE y el EEE entrará en vigor, a partir de 2026, una restricción sobre el PFHxA, producto de la degradación de la química C6, y la Agencia Europea de Sustancias Químicas está evaluando actualmente una restricción más amplia que abarca a toda la familia de PFAS. Los compradores y las marcas que se abastecen para el mercado de la UE deben considerar el C6 como una sustancia química sometida a una presión regulatoria creciente, en lugar de una opción segura a largo plazo, y deben estar atentos a las actualizaciones regulatorias de la ECHA sobre las PFAS para conocer el alcance y los plazos más recientes. La normativa estatal de EE. UU. no se limita a la UE. Dos estados de EE. UU. ya han promulgado restricciones sobre las sustancias PFAS específicas para textiles y prendas de vestir: la ley AB 1817 de California prohíbe la fabricación, distribución y venta de artículos textiles nuevos que contengan sustancias PFAS añadidas intencionalmente por encima de 100 ppm de flúor orgánico total a partir del 1 de enero de 2025, y que se reducirá a 50 ppm a partir del 1 de enero de 2027. La normativa sobre ropa de exterior para condiciones de humedad extremas se prorroga hasta el 1 de enero de 2028. Los requisitos completos se detallan en el texto oficial del proyecto de ley. La Ley de Conservación Ambiental de Nueva York, § 37-0121, prohíbe la venta de prendas de vestir nuevas.

Explorar más »

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.

Obtén un presupuesto para tu proyecto.

Cuéntenos los requisitos de su proyecto, el país y la aplicación prevista.

Sandy

Con años de experiencia en colorantes químicos y auxiliares textiles, me dedico a compartir conocimientos sobre las últimas tecnologías, innovaciones sostenibles y tendencias del mercado.

Artículos Recientes

Muestras de nailon amarillas, rojas y azules que representan un conjunto de tintes ácidos tricromáticos compatibles.

Selección de tintes ácidos tricromáticos para obtener tonos de nailon uniformes.

Tabla de contenido Comprensión de la tasa de ataque Factores que influyen en la tasa de ataque Igualación de tasas de ataque en una combinación El papel del pH en la absorción del tinte Rangos de pH por clase de tinte Control del pH durante el teñido Principios de selección tricromática Elección de amarillo, rojo y azul compatibles Combinaciones típicas de tintes ácidos tricromáticos para nailon Combinación tricromática de tono claro Combinación tricromática de tono oscuro Propiedades de migración y acumulación Cómo evitar el cambio de tono Pautas prácticas de recetas Lista de verificación de prueba de laboratorio Preguntas frecuentes ¿Qué causa el teñido desigual con tintes ácidos en nailon? ¿Cómo afecta el control del pH a la reproducibilidad? ¿Qué hace que una combinación tricromática sea fiable? El teñido del nailon premia la precisión. Los tintes ácidos se adhieren bien a las fibras de poliamida, pero la uniformidad del color depende de la precisión con la que se controlen conjuntamente la velocidad de aplicación, el pH y las combinaciones tricromáticas. Una pequeña discrepancia en cualquiera de las variables puede desviar ligeramente el tono estándar, incluso cuando la receta parece correcta sobre el papel. Este artículo desglosa los factores prácticos que hacen que las combinaciones de tintes ácidos sean compatibles con el nailon. Comprender la tasa de ataque La tasa de ataque describe la rapidez con la que un tinte se mueve del baño a la fibra. En el nailon, esta velocidad depende de la estructura del tinte, la rampa de temperatura y el número de sitios de tinte disponibles en el sustrato. Un tinte con una velocidad de ataque rápida puede producir un color desigual si se agota antes de que el baño penetre completamente en el tejido, especialmente en prendas de punto muy compactas o hilos densos. Factores que influyen en la tasa de fijación Tres variables tienen el mayor efecto sobre la rapidez con la que un determinado tinte ácido se adhiere al nailon: Tamaño y estructura molecular: las moléculas más pequeñas y móviles tienden a migrar y nivelarse con mayor facilidad, mientras que las estructuras más grandes o lineales se adhieren más rápido, pero migran menos una vez fijadas. Concentración de electrolitos: unos niveles más altos de sal en el baño ralentizan el proceso de endurecimiento al aumentar la competencia iónica en la superficie de la fibra, lo que puede ayudar a nivelarla, pero puede reducir el agotamiento total si no está correctamente equilibrado. Velocidad de rampa de temperatura: una rampa que calienta demasiado rápido deja poco tiempo para que el tinte migre antes de fijarse, lo que aumenta el riesgo de que aparezcan vetas o restos de tinte en el producto. Igualar los índices de fijación en una combinación Al combinar tintes para obtener un mismo tono, cada componente debe tener un índice de fijación comparable. Si uno de los tintes de la mezcla actúa mucho más rápido que los demás, predomina en las primeras etapas del teñido y modifica el tono a medida que avanza el baño. Esta es una de las causas más comunes de problemas de reproducibilidad en las tintorerías de nailon, especialmente cuando se ajustan las fórmulas sin comprobar cómo se comporta la nueva combinación como un sistema en sí mismo, en lugar de como tintes individuales. El papel del pH en la absorción de tintes Los tintes ácidos requieren un baño ácido para unirse eficazmente a los grupos amina de la fibra de nailon. El pH no solo establece el entorno químico, sino que también rige la velocidad de absorción del tinte y la cantidad de corrección posible una vez que ha comenzado el teñido. Rangos de pH según la clase de colorante Las diferentes clases de colorantes ácidos están formuladas para funcionar dentro de rangos de pH específicos. Trabajar fuera de ese rango cambia la velocidad de absorción y puede afectar las propiedades de rapidez. Clase de tinte Rango de pH típico Comportamiento de absorción Tintes ácidos niveladores pH 5 a 6 Intensificación más lenta, buena migración, más fácil de corregir Tintes ácidos de molienda pH 4.5 a 5.5 Intensificación moderada, menos tolerante a la tintura desigual Tintes ácidos de complejo metálico pH 4 a 5 Intensificación más rápida, mayor solidez, se necesita un control de proceso más estricto Estos rangos son referencias iniciales. El rendimiento real depende del grado específico del tinte, la proporción de baño y el tipo de máquina, por lo que sigue siendo necesaria la confirmación en laboratorio sobre el sustrato previsto antes de la producción a gran escala. Controlar el pH durante el teñido Mantener un pH constante durante todo el ciclo es tan importante como establecer el punto de partida correcto. Un pH que aumenta durante el teñido ralentiza la absorción y puede dejar un tono pálido o irregular, mientras que una caída brusca al principio puede provocar que el tinte actúe demasiado rápido para una migración adecuada. Los sistemas de amortiguación y la adición controlada de ácido mantienen el baño dentro del rango adecuado de principio a fin. Los agentes niveladores y auxiliares amortiguadores formulados para el control del pH y la adherencia ayudan a estabilizar la velocidad de absorción en diferentes estructuras de tejido y condiciones de la máquina, en particular en estructuras propensas a una adherencia inicial rápida. Principios de selección tricromática: El teñido tricromático utiliza tintes amarillo, rojo y azul para crear una amplia gama de tonalidades a partir de una paleta de trabajo reducida. La compatibilidad entre estos tres tintes determina la previsibilidad de los tonos resultantes, tanto en el laboratorio como en la producción a gran escala. Elección de colores amarillo, rojo y azul compatibles: Un conjunto tricromático que funcione bien debería tener tasas de ataque similares, una sensibilidad al pH similar y un comportamiento de migración comparable. La incompatibilidad de componentes puede producir variaciones de tonalidad entre las muestras de laboratorio y los lotes de producción, incluso cuando la concentración total del tinte es correcta. Los tintes ácidos Skyacido, formulados específicamente para el teñido de poliamidas, ofrecen una amplia gama de tonalidades con una gran capacidad de combinación entre ellas, lo que permite combinar los componentes amarillos, rojos y azules como un conjunto coordinado, en lugar de seleccionar cada color de forma independiente basándose únicamente en la tonalidad. La tabla a continuación describe qué verificar en cada color primario al crear un conjunto tricromático: Componente Tasa de impacto Verificación Sensibilidad al pH Comportamiento de migración Amarillo Comparar la curva de agotamiento con el rojo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Rojo Comparar la curva de agotamiento con el amarillo y el azul Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Azul Comparar la curva de agotamiento con el amarillo y el rojo Anotar el punto de cambio donde se acelera la absorción Confirmar la redistribución a la temperatura de mantenimiento Realizar esta comparación durante el desarrollo de la inmersión de laboratorio, en lugar de después de que un lote a granel muestre una deriva de tono, detecta las discrepancias cuando todavía son económicas de corregir. Combinaciones típicas de tintes ácidos tricromáticos para nailon En el teñido práctico de nailon, las combinaciones tricromáticas se suelen seleccionar en función de la intensidad del tono, los requisitos de acumulación y la compatibilidad entre los tintes. Para mantener un equilibrio entre el agotamiento, la migración y la reproducibilidad del color, pueden ser necesarias diferentes combinaciones de tonos claros y oscuros. Combinación tricromática de tonos claros Para tonos claros y medios, se prefieren los tintes con buen comportamiento de migración y comportamiento de ataque moderado para lograr una excelente capacidad de nivelación y corrección de tono. Una combinación típica de tonos claros puede incluir: Posición tricromática Ejemplo Amarillo de tinte ácido Skyacido Amarillo 199 Rojo Skyacido Rojo 337 Azul Skyacido Azul 324 Esta combinación proporciona buena compatibilidad y es

Explorar más »
2. El lavado con jabón a baja temperatura deja un líquido de lavado más claro y menos manchas en las tiras de algodón blanco adyacentes.

Guía de lavado con colorantes reactivos: Mayor solidez del color, menos manchas posteriores.

Tabla de contenido ¿Qué es el lavado con jabón para tintes reactivos? Función en la etapa de lavado ¿Por qué se debe eliminar el tinte no fijado e hidrolizado? ¿Cómo afecta el lavado con jabón a la solidez del color? Eliminación del tinte hidrolizado de la superficie de la fibra Conexión entre el lavado con jabón y las clasificaciones de solidez ¿Qué causa las manchas en el reverso? Fuentes comunes de manchas en el reverso Telas y mezclas más en riesgo Parámetros clave del proceso para un enjabonado eficaz Temperatura y tiempo Relación de baño Dureza del agua y agentes secuestrantes Elección de los agentes de enjabonado adecuados Agentes de enjabonado aniónicos y no iónicos Combinación de agentes con la fibra y la profundidad del tono Opción de agente de enjabonado a baja temperatura: Sylic D2705 Beneficios clave Aplicación recomendada Comparación del rendimiento Métodos del proceso de enjabonado Secuencia de lavado en frío y en caliente Enjabonado en un baño frente a en varios pasos Papel de los agentes fijadores después del enjabonado Mejores prácticas para obtener resultados de solidez de lavado consistentes Preguntas frecuentes ¿Cuánto tiempo debe durar el enjabonado de tintes reactivos? ¿Se puede corregir la mancha posterior una vez que aparece? ¿Afecta el agua dura al rendimiento del jabón? ¿Es siempre necesario un agente fijador aparte después del lavado con jabón? El lavado con jabón para tintes reactivos a menudo se considera un paso rápido al final del ciclo de teñido, pero tiene un efecto directo sobre la solidez del lavado y los resultados de las manchas posteriores. Seleccionar correctamente la temperatura, el tiempo y el agente adecuado evita rechazos costosos y pedidos repetidos que reducen los márgenes de beneficio. ¿Cuál es la función del lavado con colorante reactivo? El lavado se realiza después de la fijación, una vez que el colorante reactivo se ha adherido a la fibra en condiciones alcalinas. La tela se lava a temperatura de ebullición o cerca de ella con un detergente o un agente jabonoso especial para eliminar todo aquello que nunca formó una unión permanente con la fibra. Si se omite o se acorta este paso, el lavado queda incompleto y el tejido presenta un riesgo oculto de solidez que no se manifestará hasta pruebas posteriores o, peor aún, después de que llegue al cliente. Por qué es necesario eliminar el tinte no fijado e hidrolizado: Una parte del tinte reactivo siempre se hidroliza en el baño de tinte en lugar de reaccionar con la fibra. El tinte hidrolizado se deposita de forma laxa sobre la superficie del tejido, sujeto únicamente por una débil atracción física en lugar de un enlace covalente. Si se deja en su sitio, se desprende al manipular la prenda, destiñe durante el lavado y se transfiere a tejidos más claros en la misma carga de lavado. El enjabonado es el paso diseñado específicamente para eliminar este residuo antes de que se convierta en un problema de solidez del color. Cómo afecta el enjabonado a la solidez del lavado La calidad del enjabonado determina gran parte de lo que se observa posteriormente en las pruebas de solidez. Un lote que parezca correcto en la carta de colores aún puede fallar en cuanto a la resistencia al lavado o al roce si este paso se realizó con prisas. Eliminación del tinte hidrolizado de la superficie de la fibra: Un enjabonado eficaz mantiene el tinte suelto suspendido en el líquido de lavado en lugar de permitir que se deposite de nuevo sobre el tejido. El grado de eficacia de este proceso depende de la agitación, la proporción de líquido y la fuerza dispersante del detergente o agente jabonoso utilizado. Relación entre el enjabonado y las clasificaciones de solidez del color Las clasificaciones de solidez al lavado y al frotamiento, que se evalúan con mayor frecuencia utilizando los métodos de prueba de solidez del color de la AATCC, reflejan en gran medida la cantidad de tinte no fijado que queda después del lavado. Un tejido puede pasar una prueba inicial de color en la muestra de laboratorio y aun así fallar en la prueba de solidez del color en el lote a granel si el proceso de enjabonado fue demasiado breve o a una temperatura demasiado baja. ¿Qué causa las manchas en la parte posterior de la tela? Causas comunes de la tintura inversa La tintura inversa se produce cuando el tinte que se ha desprendido de la tela teñida se vuelve a depositar en áreas sin teñir o más claras en el mismo baño. Las causas más comunes incluyen: Baños de jabón sobrecargados que contienen más tinte hidrolizado del que el licor puede contener Enjuague insuficiente entre los pasos de jabón y acabado Agentes de jabón con bajo poder dispersante, que permiten que las partículas de tinte libres se depositen de nuevo sobre la tela Circulación desigual del licor, que crea zonas localizadas de alta concentración de tinte Telas y mezclas más en riesgo Los tonos profundos y oscuros generan la mayor carga de tinte hidrolizado y son la fuente más frecuente de quejas por manchas en el reverso. Los tejidos mixtos, y cualquier carga que combine componentes teñidos y sin teñir, son particularmente vulnerables, ya que el tinte redepositado es mucho más visible en la parte más clara de la tela. Parámetros clave del proceso para un enjabonado eficaz La mayoría de las causas de la poca solidez del color y las manchas posteriores se deben a la rigurosidad con la que se controlan estos tres parámetros. Temperatura y tiempo: El proceso de enjabonado generalmente se realiza a temperatura cercana al punto de ebullición durante cinco a quince minutos, aunque la combinación ideal depende de la intensidad del color y la composición de la tela. Si la temperatura del baño es demasiado baja, la eliminación del tinte se ralentiza, y si se acorta el tiempo, quedan restos de tinte hidrolizado incluso a la temperatura correcta. Profundidad del tono Temperatura de enjabonado Tiempo típico Claro a medio 90 a 95 °C 5 a 8 minutos Profundo y oscuro Cerca del punto de ebullición (98 a 100 °C) 10 a 15 minutos Turquesa y tonos problemáticos Cerca del punto de ebullición, varios baños 15 minutos o más por baño Este rango cercano al punto de ebullición se aplica a los agentes de enjabonado convencionales. Los agentes jabonosos de baja temperatura están formulados para funcionar eficazmente entre 60 y 80 °C, reduciendo el consumo de energía sin sacrificar la solidez del color (véase la sección Sylic D2705 a continuación).  Relación de baño Una relación de baño más ajustada concentra el tinte hidrolizado en un volumen menor de agua, lo que aumenta el riesgo de redeposición antes de que pueda ser enjuagado. Las fábricas que utilicen máquinas de chorro o de desbordamiento con proporciones de licor más bajas deberían compensarlo con agentes dispersantes más fuertes o con un ciclo de enjuague adicional. Dureza del agua y agentes secuestrantes: El calcio, el magnesio y el hierro presentes en el suministro de agua interfieren con el rendimiento de los agentes jabonosos y pueden dejar un acabado turbio o irregular. Un agente secuestrante, como Sylic P1501B, un dispersante quelante aniónico con un pH de 2.5 a 4.0 en una solución al 1%, se une a estos iones antes de que comience la formación de jabón y permite que el agente jabonoso actúe según lo previsto. Cómo elegir los agentes jabonosos adecuados: Agentes jabonosos aniónicos y no iónicos. Los agentes jabonosos aniónicos se utilizan ampliamente por su fuerte acción dispersante, mientras que los tipos no iónicos funcionan mejor en agua dura y a temperaturas más bajas. Ambos tipos están disponibles dentro de una gama de auxiliares de teñido formulados para ofrecer estabilidad en baños alcalinos y un rendimiento de baja formación de espuma en máquinas de chorro. Agentes adecuados para la fibra y la intensidad del color. El algodón y otras fibras celulósicas generalmente responden bien a los agentes jabonosos aniónicos. Las mezclas que contienen fibras sintéticas pueden necesitar una opción no iónica para evitar manchar el componente sintético, que es más sensible. Los tonos más oscuros suelen llamar

Explorar más »

Reducción de la transparencia en el teñido de poliéster: una guía completa

Tabla de contenido ¿Qué es la liquidación por reducción? Definición y propósito Papel en el teñido disperso Impacto en la solidez del color Quejas comunes de calidad Cuándo se necesita la reducción Aclarado Tonos oscuros y medios Recetas de alta concentración de tinte Mezclas con fibras celulósicas Cuándo se puede omitir Proceso y control Receta y parámetros típicos Control de temperatura y pH Evitar la sobrereducción o subreducción Enjuague y neutralización Elegir los agentes reductores adecuados Hidrosulfito de sodio Agentes reductores sin azufre Opciones de baja temperatura y sostenibles Tintes de alta solidez al lavado para reducir la carga de aclarado Solución de problemas Problemas comunes Poca solidez al lavado después del aclarado Cambio de tono o pérdida de brillo Conclusión Preguntas frecuentes ¿Qué sucede si lo omite? ¿Limpieza reductora frente a lavado normal? ¿Se puede hacer a baja temperatura? ¿Hidrosulfito frente a agentes libres de azufre? Un lote que parece perfecto en la máquina aún puede fallar en una prueba de resistencia al lavado días después. En la mayoría de los casos, la causa es el tinte disperso no fijado que queda en la superficie de la fibra, y la solución es la eliminación por reducción. Esta guía explica cuándo es necesario cada paso, la química que hay detrás y cómo mantener la consistencia de los resultados desde la inmersión en el laboratorio hasta la producción a gran escala. ¿Qué es la liquidación por reducción? Definición y propósito: El proceso de reducción de color es un tratamiento posterior al teñido que elimina el tinte disperso que no ha penetrado ni se ha fijado a las fibras de poliéster. Durante el teñido a alta temperatura, algunas moléculas de tinte permanecen en la superficie de la fibra en lugar de difundirse en la estructura del polímero. Si no se trata, este tinte residual se desprende y destiñe durante el lavado, lo que reduce la solidez del color en general. Un baño de aclarado reductor descompone y elimina el tinte de la superficie, dejando solo el tinte que se ha fijado correctamente en el interior de la fibra. Función en el teñido disperso: La clarificación de reducción tiene lugar al final del ciclo de teñido disperso, después de la etapa principal de teñido y antes del enjuague final. Forma parte de un proceso de teñido de poliéster más amplio que también incluye el pretratamiento, el teñido y el acabado. La página de soluciones para la aplicación del teñido de poliéster describe cómo se conectan estas etapas, junto con los auxiliares recomendados para cada paso. Impacto en la solidez del color La resistencia al lavado y al frotamiento se encuentra entre las especificaciones que los compradores revisan con mayor detenimiento antes de aceptar un envío. El tinte superficial que no se ha eliminado está poco adherido y se lava fácilmente, que es precisamente lo que detectan las pruebas estandarizadas, como los métodos de solidez al lavado de la AATCC. Un paso de eliminación de la reducción ejecutado correctamente mejora estos resultados al eliminar el tinte que, de otro modo, provocaría un resultado negativo en la prueba. Quejas comunes sobre la calidad Las fábricas que omiten o no realizan correctamente la limpieza de reducción tienden a observar un patrón recurrente de problemas: Derrame de color en prendas más claras en la misma carga de lavado Manchas en el embalaje o los adornos durante el transporte y el almacenamiento Tonos apagados o velados en comparación con la inmersión de laboratorio aprobada Envíos rechazados después de fallar en las pruebas de solidez en el laboratorio del comprador Estos problemas casi siempre se deben al tinte disperso residual en lugar de a un defecto en la propia fórmula del tinte, razón por la cual la limpieza de reducción merece la misma atención que la etapa de teñido que la sigue. Cuando se necesita una limpieza por reducción Tonos oscuros y medios Los tonos más oscuros y de profundidad media requieren concentraciones de tinte más altas, lo que naturalmente deja más tinte sin fijar en la superficie de la fibra. La gama de colorantes dispersos Skycron abarca aplicaciones de teñido e impresión en tonos oscuros, medios y vivos, y la combinación de estos colorantes con un paso de aclarado por reducción adecuado es una práctica habitual para lograr una solidez aceptable en estas profundidades de color más intensas. Recetas con alta concentración de tinte Cualquier receta con un alto porcentaje total de tinte en peso de tela (% owf) se beneficia de la reducción, no solo los tonos oscuros. Como referencia general, las fábricas suelen agrupar la profundidad del tono de esta manera: Profundidad del tono Concentración típica del tinte Reducción Aclaramiento Luz Inferior al 1% owf A menudo opcional Medio 1 a 3% owf Se recomienda oscuridad por encima del 3% owf Estas cifras son una guía general y no una regla fija, ya que la clase de tinte, la mezcla de fibras y los objetivos de solidez modifican el umbral. Las combinaciones de varios tintes utilizadas para obtener tonalidades personalizadas precisas se rigen por esta misma lógica, ya que la combinación de varias clases de tintes puede dejar cantidades variables de residuos en la superficie, incluso con un porcentaje total moderado. Las mezclas con fibras celulósicas, como las de poliéster-algodón y poliéster-viscosa, suponen un riesgo adicional. El tinte disperso que no se haya fijado a la parte de poliéster puede manchar la fibra celulósica, provocando un cambio de tono no deseado en la tela. El proceso de reducción de color protege el contraste o el tono uniforme deseado en ambos tipos de fibra. Cuándo se puede omitir: Los tonos muy claros con baja carga de tinte a veces no requieren un ciclo completo de reducción y aclarado, especialmente cuando se utilizan tintes de alta absorción y condiciones de teñido bien controladas, y un simple lavado en caliente puede ser suficiente. Omitir ese paso debe ser una decisión deliberada basada en los requisitos de profundidad y solidez del color, no un atajo para ahorrar tiempo. Proceso y control Receta y parámetros típicos Un baño de clarificación de reducción alcalina estándar incluye un agente reductor, sosa cáustica o ceniza de sosa, y un agente humectante o dispersante. Los sistemas de eliminación de ácidos sin azufre, que funcionan a un pH más bajo, se utilizan cada vez más como alternativa. Un punto de partida general se ve así: Parámetro Rango típico Agente reductor 2 a 4 g/L Álcali (NaOH o carbonato de sodio) 2 a 4 g/L Temperatura 70 a 80 °C Tiempo 15 a 20 minutos Relación de baño 1:8 a 1:15 Estas cifras varían según la intensidad del tono, la clase de tinte y la mezcla de fibras, por lo que las pruebas de laboratorio deben confirmar la receta final antes de escalarla a granel. Control de la temperatura y el pH La temperatura y el pH son las dos variables que más afectan la eficacia del aclarado: si es demasiado frío o demasiado breve, quedan residuos de tinte y la solidez del color se ve afectada. Si la temperatura es demasiado alta o la alcalinidad es excesiva, la superficie de poliéster o el tacto pueden verse afectados. La mayoría de las recetas convencionales buscan un pH ligeramente alcalino, entre 9 y 11. Los sistemas sin azufre basados ​​en ácidos, en cambio, funcionan en un rango neutro o ligeramente ácido, dependiendo del producto utilizado, por lo que el pH objetivo siempre debe coincidir con la química seleccionada en lugar de seguir una única regla fija. Evitar la sobrerreducción o la subreducción. Una subreducción deja residuos de tinte en la superficie, lo que posteriormente se manifiesta como una baja solidez del color. Las tiras de sobrereducción fijan correctamente el tinte de la fibra, lo que provoca pérdida de color, opacidad o un tono desigual.

Explorar más »
Acabados hidrófugos C0 frente a C6

Acabados hidrófugos C0 vs. C6: ¿Cuál se adapta mejor a sus textiles?

Tabla de contenido La química detrás de C0 y C6 ¿Qué es C6 DWR? ¿Qué es C0 DWR? Diferencias estructurales clave Comparación de rendimiento Repelencia al agua y al aceite Durabilidad y resistencia al lavado Transpirabilidad y tacto Panorama regulatorio global Restricciones REACH y de la UE Regulaciones estatales de EE. UU. Requisitos de marcas y minoristas Casos de uso por industria Ropa deportiva y para exteriores Ropa de trabajo y textiles de protección Textiles para el hogar y tapicería Elegir el acabado adecuado Factores clave a considerar Consejos de prueba y certificación Conclusión Preguntas frecuentes ¿Cuál es la diferencia entre los acabados C0 y C6? ¿Está prohibido el C6 DWR? ¿El C0 tiene un rendimiento tan bueno como el C6? ¿Cómo elijo entre C0 y C6? Si le preguntas hoy mismo a un proveedor de telas por un acabado hidrófugo, es muy probable que obtengas dos respuestas muy diferentes: C6 o C0. Ambos afirman mantener la tela seca. Actualmente, solo una de ellas se enfrenta a la presión de los reguladores de la UE, California y Nueva York, así como de las principales marcas de ropa, para su eliminación gradual. Para los compradores que buscan textiles repelentes al agua en este momento, la elección ya no se reduce solo al rendimiento. Se trata de determinar qué productos químicos seguirán siendo comercializables en su mercado objetivo dentro de dos años. La química detrás de C0 y C6 ¿Qué es C6 DWR? Los acabados repelentes al agua duraderos (DWR) C6 utilizan polímeros de fluorocarbono de cadena corta, específicamente cadenas laterales fluoradas de seis carbonos, para recubrir fibras individuales. Esta reacción química reduce la energía superficial de la fibra a aproximadamente 12 mJ/m², lo que está por debajo de la tensión superficial de la mayoría del agua y los aceites. Como resultado, los acabados C6 ofrecen repelencia al agua y al aceite, una combinación que pocos sistemas libres de flúor pueden igualar por completo. La química C6 sustituyó a los acabados de fluorotelómero C8 más antiguos hace más de una década. El C8 se degrada en PFOA, una sustancia conocida por ser persistente y bioacumulativa en el medio ambiente. El C6 se degrada en ácido perfluorohexanoico (PFHxA), que tiene una vida media ambiental más corta y un menor potencial de bioacumulación. Sin embargo, PFHxA no está exenta del escrutinio regulatorio, como se detalla en la sección de cumplimiento que aparece a continuación. Para los compradores que buscan productos C6, formulaciones como el impermeabilizante Skyguard C6-C8 combinan resistencia al agua y al aceite con una buena solidez al lavado tanto en fibras de celulosa como sintéticas, se aplican en dosis típicas de 10 a 40 g/L y se producen sin PFOS, PFOA ni APEO. ¿Qué es C0 DWR? C0 se refiere a la química repelente al agua sin flúor. En lugar de cadenas laterales de fluorocarbono, los acabados C0 utilizan polímeros a base de dendrímeros, ceras o poliuretano para crear una superficie de fibra hidrofóbica. Estos sistemas suelen alcanzar una energía superficial de 20 a 25 mJ/m², suficiente para repeler el agua eficazmente, pero generalmente no lo suficiente como para proporcionar una fuerte repelencia al aceite. La demanda de acabados C0 está creciendo rápidamente porque no conllevan ningún riesgo de incumplimiento normativo relacionado con las sustancias PFAS, un factor que cobra mayor importancia cada año a medida que se amplía el alcance de la normativa. Las gamas como la línea Skyguard Fluorine-free Waterproofer se aplican en concentraciones de entre 10 y 80 g/L, según la durabilidad requerida, no contienen APEO y están diseñadas para tejidos en los que la repelencia al aceite no es un requisito funcional, incluyendo la mayoría de las prendas de abrigo, textiles para el hogar y aplicaciones de moda. Diferencias estructurales clave Atributo C6 (fluorocarbono) C0 (sin flúor) Energía superficial Aprox. 12 mJ/m² Aprox. 20 a 25 mJ/m² Repelencia al agua Excelente Buena a excelente Repelencia al aceite Sí Contenido de PFAS limitado o nulo Presente (a base de PFHxA) Ninguno Temperatura de curado típica 150 a 160 °C 160 a 180 °C Comparación de rendimiento Repelencia al agua y al aceite Los acabados C6 siguen siendo el referente donde se necesita resistencia al aceite, la grasa o las manchas orgánicas junto con la repelencia al agua, como en el caso de la ropa de trabajo expuesta a aceites de máquinas o delantales en contacto con alimentos. Los acabados C0 han reducido considerablemente la brecha en cuanto a repelencia al agua pura, y muchas formulaciones recientes logran resultados comparables a los de C6 en pruebas estandarizadas de resistencia al agua. Sin embargo, en el caso de tintes a base de aceite, los acabados C0 aún se quedan cortos. Durabilidad y resistencia al lavado. Ambas formulaciones químicas se basan en la adsorción física cuando se aplican por primera vez al tejido, y esta unión se debilita progresivamente con los lavados repetidos y la exposición a detergentes. Un agente reticulante prolonga la durabilidad al lavado al unir las cadenas de polímero DWR entre sí y a los grupos reactivos de la superficie de la fibra, convirtiendo un recubrimiento débilmente adsorbido en uno anclado químicamente. El agente reticulante Sylic, por ejemplo, se dosifica en el mismo baño en una proporción del 10 al 30 por ciento de la cantidad de repelente al agua, no contiene APEO, PFOA, PFOS ni formaldehído, y es compatible con los sistemas C6 y sin flúor, lo que lo convierte en un complemento práctico cuando un acabado necesita resistir 20 o más ciclos de lavado industriales o domésticos. Transpirabilidad y tacto Tanto el acabado C0 como el C6 recubren la superficie de la fibra en lugar de rellenar los espacios porosos entre los hilos, por lo que la transpirabilidad se conserva generalmente con los niveles de aplicación correctos. Dos factores suelen comprometer este equilibrio: la sobredosificación del acabado, que puede bloquear parcialmente la porosidad entre los hilos y endurecer el tacto del tejido; y la concentración desigual del baño, que crea zonas localizadas de alta concentración a lo largo del ancho del tejido. Los acabados C0 a veces requieren niveles de aplicación ligeramente superiores para igualar la repelencia al agua C6, lo que hace que la precisión de la dosificación y la uniformidad del baño sean especialmente importantes para mantener un resultado suave y transpirable. Panorama regulatorio mundial: REACH y restricciones de la UE. La UE regula las sustancias PFAS en los textiles en virtud del Anexo XVII de REACH. En la UE y el EEE entrará en vigor, a partir de 2026, una restricción sobre el PFHxA, producto de la degradación de la química C6, y la Agencia Europea de Sustancias Químicas está evaluando actualmente una restricción más amplia que abarca a toda la familia de PFAS. Los compradores y las marcas que se abastecen para el mercado de la UE deben considerar el C6 como una sustancia química sometida a una presión regulatoria creciente, en lugar de una opción segura a largo plazo, y deben estar atentos a las actualizaciones regulatorias de la ECHA sobre las PFAS para conocer el alcance y los plazos más recientes. La normativa estatal de EE. UU. no se limita a la UE. Dos estados de EE. UU. ya han promulgado restricciones sobre las sustancias PFAS específicas para textiles y prendas de vestir: la ley AB 1817 de California prohíbe la fabricación, distribución y venta de artículos textiles nuevos que contengan sustancias PFAS añadidas intencionalmente por encima de 100 ppm de flúor orgánico total a partir del 1 de enero de 2025, y que se reducirá a 50 ppm a partir del 1 de enero de 2027. La normativa sobre ropa de exterior para condiciones de humedad extremas se prorroga hasta el 1 de enero de 2028. Los requisitos completos se detallan en el texto oficial del proyecto de ley. La Ley de Conservación Ambiental de Nueva York, § 37-0121, prohíbe la venta de prendas de vestir nuevas.

Explorar más »

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.

Obtén un presupuesto para tu proyecto.

Por favor, indíquenos los requisitos, el país y la solicitud.

Ir al Inicio
Correo electrónico WhatsApp

Contáctenos para obtener auxiliares y tintes textiles.

Contacte con Skychem Group para obtener más soluciones químicas. Si tiene alguna pregunta o necesita más información, póngase en contacto con nosotros.
Le responderemos en un plazo de 24 horas.