Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Antworte innerhalb von 24 Stunden

Hilfsstoffe für die Seidenverarbeitung vs. Krepp: Ein Beschaffungsleitfaden für Spinnereien

Eine Weberei, die Krepp und Seide auf derselben Linie verarbeitet, greift oft auf ähnliche Rezepturen zurück, was zu ungleichmäßiger Färbung, Vergilbung oder einer flachen Textur im fertigen Produkt führt. Da die beiden Fasern unterschiedlich auf Hitze, pH-Wert und mechanische Belastung reagieren, eignen sich Textilhilfsmittel, die für die eine Faser entwickelt wurden, selten für die andere. Dieser Leitfaden erläutert die Unterschiede in den Anforderungen und gibt Hinweise zur Auswahl eines geeigneten Lieferanten für Hilfsmittel.

Kurzübersicht: Crêpe vs. Seide auf einen Blick

Krepp und Seide finden beide Verwendung in Mode, Schals und hochwertiger Bekleidung und profitieren von Hilfsmitteln, die die Farbstoffaufnahme und den Griff optimieren. Ihre Faserstrukturen unterscheiden sich jedoch deutlich: Seide ist eine natürliche Proteinfaser, die empfindlich auf Hitze und Alkalität reagiert, während Krepp aus nahezu jeder Faser, darunter Seide, Polyester, Viskose und Wolle, gewebt werden kann und stattdessen auf Dreh- und Texturstabilität angewiesen ist. Dieser Unterschied bestimmt die Wahl aller im Folgenden beschriebenen Hilfsmittel.

Immobilien- und Nebenbedarf Crepe Seide
Faserzusammensetzung Synthetische oder natürliche Mischungen Natürliche Proteinfasern
Hitzeempfindlichkeit Niedrig bis mäßig Hoch
Färbeherausforderungen Nivellierung, Durchdringung Vergilbung, Unebenheit
Wichtige Hilfsfunktionen Antischrumpfmittel, Spreitmittel, Stabilisierungsmittel Weichmachende, vergilbungshemmende und schützende Mittel
Ziele erreichen Textur und Festigkeit erhalten Glanz und Geschmeidigkeit erhalten

Kreppstoff

Faser- und Prozessunterschiede, die die Auswahl der Hilfsstoffe beeinflussen

Unterschiede in der Faserstruktur

Die Textur von Crêpe entsteht durch Wärmebehandlung und Garnverdrehung, daher müssen Hilfsstoffe diese Spannung aufrechterhalten, um ein Abflachen der Oberfläche zu verhindern. Die Proteinstruktur von Seide hingegen benötigt Schutz vor aggressiven Säuren, Basen oder Oxidationsmitteln; hier fixieren Hilfsstoffe die Faser und verbessern gleichzeitig Weichheit und Farbkonsistenz.

Prozesstemperaturen, pH-Wert und Rezeptanpassungen

Krepp aus Kunstfasern verträgt höhere Temperaturen und Alkalität, während Seide relativ niedrige Temperaturen und einen moderat sauren pH-Wert erfordert. Dieser Unterschied beeinflusst Art und Menge der in den jeweiligen Prozessen verwendeten Netzmittel, Egalisiermittel, Weichmacher und Ausrüstungschemikalien.

Kosten- und Leistungsüberlegungen

Synthetische Mischungen und flexible Verarbeitungsschritte machen die Crêpe-Produktion im Allgemeinen kostengünstiger. Die Empfindlichkeit von Seide erfordert hochwertigere Hilfsstoffe, schonendere Ausrüstungsmittel und eine präzisere Prozesskontrolle beim Färben und Trocknen. Diese Mehrkosten amortisieren sich in der Regel durch weniger Nacharbeiten und einen höheren Werterhalt des Stoffes am Ende der Produktionslinie.

Diese strukturellen und verfahrenstechnischen Unterschiede bilden die Grundlage für die nachfolgenden Hilfslösungen.

Hilfslösungen für die Crêpe-Verarbeitung

Veredelungsmittel für Haptik und Stabilität

Crêpe muss seine charakteristische, geknitterte Textur behalten und sich gleichzeitig weich anfühlen. Zwei Hilfsarten erfüllen diese Anforderung:

  • Weichmacher reduzieren die Steifheit beim Drapieren, ohne den Knittereffekt zu glätten.
  • Anti-Schrumpfmittel fixieren die Garnverdrehung, sodass die Oberflächenstruktur auch nach dem Waschen und bei Hitzeeinwirkung erhalten bleibt.

Färbe- und Farbleistungshilfsmittel

Dicht gewebte Garne und Mischfasern können bei Krepp zu ungleichmäßiger Farbstoffaufnahme führen:

  • Dispergier- und Egalisierungsmittel tragen dazu bei, dass der Farbstoff gleichmäßiger in den Stoff eindringt.
  • Vorbehandlungsmittel entfernen Öle und Verunreinigungen, die andernfalls zu ungleichmäßiger Färbung führen würden.

Sylic® Färbehilfsmittel verbessert in dieser Phase sowohl die Gleichmäßigkeit als auch die Farbechtheit.

Mechanische Leistungsverbesserer

Bei Kreppgewebe, das in der Modebranche verwendet wird, ist es entscheidend, dass es seine durch Drehung bedingte Struktur auch bei wiederholter Handhabung und Abnutzung beibehält:

  • Antiknitterausrüstungen sorgen für Formstabilität, insbesondere bei Polyester-Crêpe.
  • Mechanische Stabilisierungsmittel tragen dazu bei, die Garnverdrehung zu erhalten und die charakteristische Textur des Gewebes über die Zeit zu bewahren.

Seidenstoff

Hilfslösungen für die Seidenverarbeitung

Die Hilfsstoffe für die Seidenverarbeitung arbeiten in einem engeren chemischen Fenster als die für Krepp verwendeten, wodurch die Proteinfaser geschützt wird und gleichzeitig die vom Käufer gewünschte Oberflächenveredelung erzielt wird.

Weichmacher und Vergilbungsschutzmittel

Die charakteristischen Eigenschaften von Seide sind Glätte und Glanz:

  • Spezielle Weichspüler sorgen für Geschmeidigkeit, ohne den Glanz zu mindern.
  • Anti-Vergilbungsmittel verhindern eine Verfärbung während des Trocknens oder der Lagerung, was besonders wichtig für helle Seide ist, die hohen Trocknungstemperaturen ausgesetzt ist.

Sylic® Softening Finishing Auxiliary sorgt für eine gleichmäßige Verteilung über die Stoffoberfläche und verbessert so den Fall, ohne den Stoff zu plattdrücken.

Färberei- und Druckhilfsmittel

  • Egalisierungsmittel verteilen den Farbstoff gleichmäßig, ohne Proteinbindungen zu beschädigen.
  • Bindemittel und Verdickungsmittel, die beim Drucken verwendet werden, schützen die Faser und sorgen gleichzeitig für scharfe, präzise Farben.

Sylic® Färbehilfsmittel und Druckhilfsmittel verbessern die Farbkonsistenz, verhindern Fleckenbildung und erhalten den natürlichen Glanz der Seide.

Schutz- und Pflegemittel

  • Anti-Pilling-Ausrüstungen reduzieren Abriebspuren, die sich mit der Zeit bilden.
  • UV-Schutzbehandlungen verlangsamen den Faserabbau durch Sonneneinstrahlung.
  • Feuchtigkeitsregulierende und antistatische Ausrüstungen sorgen für zusätzliche Pflegeeigenschaften der Seide.

Seidengarn

Beschaffungskriterien: Worauf Sie bei einem Textilhilfsstoffhersteller achten sollten

Die Beschaffung von Hilfsstoffen für die Krepp- oder Seidenverarbeitung hängt über die Produktspezifikationen hinaus von einigen konkreten Kriterien ab:

Bewertungskriterium Warum es wichtig ist
Komplettversorgung Die Beschaffung von Färbe-, Weichmachungs-, Ausrüstungs-, Imprägnier- und Vorbehandlungshilfsmitteln von einem einzigen Lieferanten reduziert Rezepturabweichungen entlang einer Produktionslinie.
Technischer Support und Unterstützung bei der Einhaltung von Vorschriften Hinweise zur Anpassung von Rezepturen für eine bestimmte Ballaststoffmischung sowie Unterstützung bei der Einhaltung von Vorschriften wie ZDHC verhindern kostspieliges Ausprobieren.
Konsistenz von Charge zu Charge Für eine kontinuierliche Produktion muss die Hilfsleistung Auftrag für Auftrag reproduzierbar sein, nicht nur in einer Laborprobe.
Nachhaltige Verarbeitungsoptionen Umweltfreundliche Zusatzstoffformulierungen werden für Marken, die Kreppstoff beziehen, zunehmend zur Voraussetzung und sollten lieber im Voraus geklärt werden, anstatt sie später nachträglich einzubauen.

Die in diesem Leitfaden erwähnten Sylic-Produkte sind Teil des breiteren Hilfsproduktsortiments der Skychem Group; vollständige technische Datenblätter für exakte Formulierungsübereinstimmungen sind auf Anfrage erhältlich.

Fazit

Für Krepp benötigt man Hilfsstoffe, die die Textur stabilisieren und die Farbstoffaufnahme gleichmäßig verteilen; Seide hingegen benötigt schonendere, schützende Chemikalien, die Glanz und Weichheit bewahren. Die richtige Wahl beginnt mit den oben beschriebenen Unterschieden in Faser und Verarbeitung und führt dann zu einem Lieferanten, der die Produktleistung durch technische Unterstützung und Konformitätsberatung absichern kann. Für eine Rezepturempfehlung oder ein Produktmuster, das auf die spezifischen Verarbeitungsanforderungen von Krepp oder Seide zugeschnitten ist, wenden Sie sich bitte an die Skychem Group.
Häufig gestellte Fragen

Welche Hilfsstoffe werden zum Färben von Seide verwendet?

Für das Färben von Seide werden typischerweise Egalisierungsmittel benötigt, die für Proteinfasern geeignet sind, sowie Weichmacher und Vergilbungsschutzmittel, die nach dem Färben aufgetragen werden, um den Glanz zu erhalten und ein Verfärben während des Trocknens oder der Lagerung zu verhindern.

Können die gleichen Hilfsstoffe für Crêpe und Seide verwendet werden?

Nicht direkt. Bei der Kreppverarbeitung geht es darum, die Garnverdrehung zu stabilisieren und die Farbstoffpenetration in Mischfaserstrukturen zu gleichmäßig zu gestalten, während bei der Seidenverarbeitung der Schutz der Proteinfaser vor Hitze, Alkalität und mechanischer Belastung im Vordergrund steht. Beide Verfahren erfordern unterschiedliche Hilfschemikalien, selbst wenn das angestrebte Finish, wie beispielsweise Weichheit, theoretisch ähnlich erscheint.

Warum benötigt Seide niedrigere Verarbeitungstemperaturen als Crêpe?

Seide ist eine Proteinfaser, die sich unter hohen Temperaturen und starker Alkalität zersetzt. Daher sind Hilfsmittel für Seide für niedrigere Temperaturen und einen moderat sauren pH-Wert ausgelegt. Krepp aus Kunstfasern ist hitze- und alkalibeständiger und ermöglicht somit ein breiteres Verarbeitungsfenster.

Was verursacht ungleichmäßiges Färben bei Kreppstoff?

Eine starke Garnverdrehung und Mischfasern sind die beiden häufigsten Ursachen. Dispergier- und Egalisiermittel verhindern das Eindringen des Farbstoffs, während Vorbehandlungsmittel Öle und Verunreinigungen entfernen, die andernfalls zu fleckigen Ergebnissen führen würden.


Empfohlene Lektüre:

  1. Wie wählt man ZDHC-konforme Textilchemikalien aus?
  2. Die Rolle von Egalisiermitteln beim Färben synthetischer Fasern
  3. Industrieleitfaden zum Färben von Polyestergewebe

Sand-

Mit jahrelanger Erfahrung im Bereich chemischer Farbstoffe und Textilhilfsmittel möchte ich Einblicke in die neuesten Technologien, nachhaltige Innovationen und Markttrends geben.

Aktuelle Artikel

Gelbe, rote und blaue Nylonproben, die einen kompatiblen trichromatischen Säurefarbstoffsatz darstellen.

Auswahl trichromatischer Säurefarbstoffe für gleichmäßige Nylon-Farbtöne

Inhaltsverzeichnis Verständnis der Anfärbegeschwindigkeit Einflussfaktoren auf die Anfärbegeschwindigkeit Angleichung der Anfärbegeschwindigkeiten in einer Kombination Die Rolle des pH-Werts bei der Farbstoffaufnahme pH-Bereiche nach Farbstoffklasse pH-Wert-Kontrolle während des Färbens Trichromatische Auswahlprinzipien Auswahl kompatibler Gelb-, Rot- und Blautöne Typische trichromatische Säurefarbstoffkombinationen für Nylon Trichromatische Kombination für helle Farbtöne Trichromatische Kombination für dunkle Farbtöne Migrations- und Aufbaueigenschaften Vermeidung von Farbverschiebungen Praktische Rezeptrichtlinien Checkliste für Laborversuche Häufig gestellte Fragen Was verursacht ungleichmäßiges Färben von Nylon mit Säurefarbstoffen? Wie beeinflusst die pH-Wert-Kontrolle die Reproduzierbarkeit? Was macht eine dreifarbige Kombination zuverlässig? Beim Färben von Nylon kommt es auf Präzision an. Säurefarbstoffe verbinden sich gut mit Polyamidfasern, die Farbkonsistenz hängt jedoch davon ab, wie genau Auftreffgeschwindigkeit, pH-Wert und trichromatische Kombinationen aufeinander abgestimmt sind. Schon eine kleine Abweichung bei einer einzigen Variable kann zu einer geringfügigen Abweichung vom Standard führen, selbst wenn das Rezept auf dem Papier korrekt aussieht. Dieser Artikel erläutert die praktischen Faktoren, die die Kompatibilität von Säurefarbstoffkombinationen auf Nylon gewährleisten. Die Anhaftungsrate verstehen: Die Anhaftungsrate beschreibt, wie schnell ein Farbstoff vom Bad auf die Faser gelangt. Bei Nylon hängt diese Geschwindigkeit von der Farbstoffstruktur, dem Temperaturanstieg und der Anzahl der verfügbaren Farbstoffstellen auf dem Substrat ab. Ein Farbstoff mit hoher Einwirkzeit kann zu ungleichmäßiger Färbung führen, wenn er erschöpft ist, bevor das Färbebad vollständig in das Material eingedrungen ist, insbesondere bei dicht gestrickten Textilien oder dichten Garnen. Faktoren, die die Anhaftungsrate beeinflussen Drei Variablen haben den größten Einfluss darauf, wie schnell ein bestimmter Säurefarbstoff auf Nylon aufgenommen wird: Molekülgröße und -struktur: Kleinere, beweglichere Moleküle neigen dazu, leichter zu wandern und sich zu nivellieren, während größere oder linearere Strukturen schneller anhaften, aber nach der Fixierung weniger wandern. Elektrolytkonzentration: Höhere Salzkonzentrationen im Bad verlangsamen den Faseransatz durch verstärkte Ionenkonkurrenz an der Faseroberfläche, was zwar die Einebnung fördern kann, aber bei falscher Balance die Gesamtausschöpfung verringern kann. Geschwindigkeit des Temperaturanstiegs: Ein zu schneller Anstieg gibt dem Farbstoff wenig Zeit, vor der Fixierung zu wandern, wodurch das Risiko von Streifenbildung oder Auslaufen auf dem Produkt steigt. Angleichung der Deckkraft in einer Kombination Beim Kombinieren von Farbstoffen für einen Farbton sollten alle Komponenten eine vergleichbare Deckkraft aufweisen. Wenn ein Farbstoff in einer Mischung deutlich schneller wirkt als die anderen, dominiert er die frühen Stadien des Färbens und verändert den Farbton im weiteren Verlauf des Färbebads. Dies ist eine der häufigsten Ursachen für Reproduzierbarkeitsprobleme in Nylonfärbereien, insbesondere wenn Rezepturen angepasst werden, ohne zu prüfen, wie sich die neue Kombination als System und nicht als einzelne Farbstoffe verhält. Die Rolle des pH-Werts bei der Farbstoffaufnahme: Saure Farbstoffe benötigen ein saures Bad, um effektiv mit den Aminogruppen auf Nylonfasern zu binden. Der pH-Wert bestimmt nicht nur das chemische Milieu, sondern auch, wie schnell die Farbstoffaufnahme erfolgt und wie viel Korrektur nach Beginn des Färbeprozesses noch möglich ist. pH-Bereiche nach Farbstoffklasse Verschiedene Säurefarbstoffklassen werden so formuliert, dass sie in spezifischen pH-Bereichen funktionieren. Arbeiten außerhalb dieses Zeitfensters verändern die Aufnahmegeschwindigkeit und können die Beständigkeit beeinträchtigen. Farbstoffklasse Typischer pH-Bereich Aufnahmeverhalten Egalisierfarbstoffe pH 5 bis 6 Langsamere Farbaufnahme, gute Migration, leichter zu korrigieren Mahlfarbstoffe pH 4.5 bis 5.5 Mittlere Farbaufnahme, weniger tolerant gegenüber ungleichmäßiger Färbung Metallkomplexfarbstoffe pH 4 bis 5 Schnellere Farbaufnahme, stärkere Echtheit, strengere Prozesskontrolle erforderlich Diese Bereiche dienen als Ausgangspunkt. Die tatsächliche Leistung hängt von der spezifischen Farbstoffqualität, dem Flottenverhältnis und dem Maschinentyp ab, daher ist eine Bestätigung im Labor auf dem vorgesehenen Substrat vor der Skalierung auf große Mengen weiterhin notwendig. pH-Wert-Kontrolle beim Färben Die Aufrechterhaltung eines konstanten pH-Werts während des gesamten Färbeprozesses ist genauso wichtig wie die Festlegung des richtigen Ausgangswerts. Ein während des Färbens ansteigender pH-Wert verlangsamt die Farbstoffaufnahme und kann zu einem blassen oder ungleichmäßigen Farbton führen, während ein starker Abfall zu Beginn dazu führen kann, dass der Farbstoff zu schnell einwirkt und nicht richtig wandern kann. Puffersysteme und kontrollierte Säurezugabe halten das Bad vom Anfang bis zum Ende im zulässigen Bereich. Egalisiermittel und Pufferhilfsmittel, die zur pH-Wert- und Anhaftungskontrolle formuliert sind, tragen dazu bei, die Aufnahmegeschwindigkeit bei unterschiedlichen Gewebekonstruktionen und Maschinenbedingungen zu stabilisieren, insbesondere bei Konstruktionen, die zu einer schnellen anfänglichen Anhaftung neigen. Prinzipien der trichromatischen Farbauswahl Die trichromatische Färbung verwendet einen gelben, roten und blauen Farbstoff, um aus einer kleinen Arbeitspalette eine breite Palette von Farbtönen zu erzeugen. Die Kompatibilität dieser drei Farbstoffe bestimmt, wie vorhersagbar die resultierenden Farbtöne sowohl im Labor als auch in großen Mengen sind. Auswahl kompatibler Gelb-, Rot- und Blaufarben: Ein praktikables trichromatisches Set sollte ähnliche Trefferraten, eine ähnliche pH-Empfindlichkeit und ein vergleichbares Migrationsverhalten aufweisen. Nicht aufeinander abgestimmte Komponenten können zu Farbabweichungen zwischen Labortests und Produktionschargen führen, selbst wenn die Gesamtfarbstoffkonzentration korrekt ist. Die speziell für das Färben von Polyamiden entwickelten Skyacido-Säurefarbstoffe bieten eine breite Farbpalette mit starker Kombinierbarkeit der Farbtöne. Dies ermöglicht es, gelbe, rote und blaue Komponenten als aufeinander abgestimmtes Set auszuwählen, anstatt jede Farbe unabhängig voneinander nur anhand des Farbtons zu bestimmen. Die folgende Tabelle beschreibt, was bei der Erstellung eines trichromatischen Farbsatzes für jede Primärfarbe zu überprüfen ist: Komponente Aufnahmerate pH-Empfindlichkeit Migrationsverhalten Gelb Erschöpfungskurve mit Rot und Blau vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Rot Erschöpfungskurve mit Gelb und Blau vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Blau Erschöpfungskurve mit Gelb und Rot vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Dieser Vergleich während der Entwicklung der Labortauchlösung, anstatt erst nach dem Auftreten von Farbabweichungen bei einer größeren Charge, ermöglicht es, Abweichungen frühzeitig zu erkennen und kostengünstig zu korrigieren. Typische trichromatische Säurefarbstoffkombinationen für Nylon In der Praxis werden trichromatische Kombinationen beim Färben von Nylon üblicherweise nach Farbtiefe, Aufbaubedarf und Kompatibilität zwischen den Farbstoffen ausgewählt. Für helle und dunkle Farbtöne können unterschiedliche Farbkombinationen erforderlich sein, um eine ausgewogene Erschöpfung, Migration und Farbreproduzierbarkeit zu gewährleisten. Dreifarbige Farbkombination für helle Farbtöne Für helle und mittlere Farbtöne werden Farbstoffe mit guter Migrationsfähigkeit und moderatem Anfärbeverhalten bevorzugt, um eine ausgezeichnete Egalisierungs- und Farbkorrekturfähigkeit zu erzielen. Eine typische helle Farbkombination könnte Folgendes umfassen: Trichromatische Position Beispiel Säurefarbstoff Gelb Skyacido Yellow 199 Rot Skyacido Red 337 Blau Skyacido Blue 324 Diese Kombination bietet eine gute Kompatibilität und ist

Mehr entdecken »
2. Das Seifenwaschen bei niedrigen Temperaturen führt zu einer klareren Waschlauge und weniger Verfärbungen auf angrenzenden weißen Baumwollstreifen.

Leitfaden für die Seifenherstellung mit Reaktivfarbstoffen: Bessere Waschechtheit, weniger Rückfärbung

Inhaltsverzeichnis Was ist Reaktivfarbstoffseife? Rolle beim Auswaschen Warum müssen nicht fixierte und hydrolysierte Farbstoffe entfernt werden? Wie beeinflusst die Seifenbehandlung die Waschechtheit? Entfernen von hydrolysierten Farbstoffen von der Faseroberfläche Zusammenhang zwischen Seifenbehandlung und Echtheitsbewertungen Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbungen bei Textilien und Mischgeweben mit hohem Risiko Wichtige Prozessparameter für effektives Seifen Temperatur und Zeit Flottenverhältnis Wasserhärte und Komplexbildner Auswahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Abstimmung der Seifenmittel auf Faser und Farbtiefe Option für Niedrigtemperatur-Seifenmittel: Sylic D2705 Wichtigste Vorteile Empfohlene Anwendung Leistungsvergleich Seifenverfahren Kalt- und Heißwaschgang Ein- oder Mehrstufenseifen Rolle von Fixiermitteln nach dem Seifen Bewährte Verfahren für gleichbleibende Waschechtheit FAQs Wie lange sollte das Seifen von Reaktivfarbstoffen dauern? Lässt sich eine Rückseitenverfärbung im Nachhinein noch beheben? Beeinträchtigt hartes Wasser die Seifenwirkung? Ist nach dem Einseifen immer ein separates Fixiermittel erforderlich? Das Seifen von Reaktivfarbstoffen wird oft als schneller Schritt am Ende des Färbezyklus betrachtet, hat aber einen direkten Einfluss auf die Waschechtheit und das Ergebnis der Rückfärbung. Die richtige Wahl von Temperatur, Zeit und Reagenz verhindert kostspielige Ausschussware und Nachbestellungen, die die Gewinnmargen schmälern. Welche Rolle spielt die Seifenbildung bei Reaktivfarbstoffen im Auswaschprozess? Die Seifenbildung erfolgt nach der Fixierung, sobald sich der Reaktivfarbstoff unter alkalischen Bedingungen an die Faser gebunden hat. Der Stoff wird bei oder nahe Siedetemperatur mit einem Waschmittel oder einem speziellen Seifenmittel gewaschen, um alles zu entfernen, was keine dauerhafte Verbindung mit der Faser eingegangen ist. Wird dieser Schritt ausgelassen oder verkürzt, ist das Auswaschen unvollständig, und der Stoff birgt ein verstecktes Echtheitsrisiko, das erst bei späteren Tests oder, schlimmer noch, nach Erreichen des Kunden sichtbar wird. Warum nicht fixierte und hydrolysierte Farbstoffe entfernt werden müssen: Ein Teil des Reaktivfarbstoffs hydrolysiert stets im Färbebad, anstatt mit der Faser zu reagieren. Hydrolysierte Farbstoffe lagern sich locker auf der Stoffoberfläche an und werden lediglich durch schwache physikalische Anziehungskräfte und nicht durch kovalente Bindungen gehalten. Wenn es an Ort und Stelle bleibt, reibt es sich beim Anfassen ab, blutet beim Waschen aus und überträgt sich beim selben Waschgang auf hellere Stoffe. Das Einseifen ist der Schritt, der speziell dafür entwickelt wurde, diese Rückstände zu entfernen, bevor sie zu einem Farbechtheitsproblem werden. Wie sich das Einseifen auf die Waschechtheit auswirkt Die Qualität des Einseifens bestimmt maßgeblich, was sich später bei der Prüfung der Waschechtheit zeigt. Eine Charge, die auf der Farbkarte korrekt aussieht, kann dennoch die Wasch- oder Reibechtheit verlieren, wenn dieser Schritt überhastet ausgeführt wurde. Entfernung von hydrolysierten Farbstoffen von der Faseroberfläche: Durch effektives Einseifen bleiben die gelösten Farbstoffe in der Waschlauge suspendiert, anstatt sich wieder auf dem Gewebe abzusetzen. Wie vollständig dies geschieht, hängt von der Rührgeschwindigkeit, dem Flottenverhältnis und der Dispergierkraft des verwendeten Wasch- oder Seifenmittels ab. Zusammenhang zwischen Seifenbeständigkeit und Echtheitsbewertung Die Wasch- und Reibechtheitsbewertung, die am häufigsten mit Hilfe der AATCC-Farbechtheitsprüfmethoden ermittelt wird, spiegelt im Wesentlichen wider, wie viel unfixierter Farbstoff nach dem Auswaschen zurückbleibt. Ein Stoff kann bei der ersten Farbprüfung im Labor bestehen und dennoch bei der Echtheitsprüfung der Großcharge durchfallen, wenn das Einseifen zu kurz oder bei zu niedriger Temperatur erfolgte. Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbung: Rückfärbung tritt auf, wenn Farbstoff, der vom gefärbten Stoff abgewaschen wurde, sich im selben Bad auf ungefärbten oder helleren Stellen wieder ablagert. Zu den häufigsten Ursachen zählen: Überladene Seifenbäder mit mehr hydrolysiertem Farbstoff, als die Flotte aufnehmen kann; unzureichendes Spülen zwischen Seifen- und Veredelungsschritten; Seifenmittel mit schwacher Dispergierkraft, die es freien Farbstoffpartikeln ermöglichen, sich wieder auf dem Stoff abzusetzen; ungleichmäßige Flottenzirkulation, die lokale Bereiche hoher Farbstoffkonzentration erzeugt. Besonders gefährdete Stoffe und Mischgewebe: Dunkle und dunkle Farbtöne erzeugen die höchste Menge an hydrolysiertem Farbstoff und sind die häufigste Ursache für Reklamationen bezüglich Rückfärbung. Mischgewebe und alle Wäscheladungen, die gefärbte und ungefärbte Komponenten mischen, sind besonders anfällig, da sich erneut ablagernde Farbstoffe auf dem helleren Teil des Gewebes viel deutlicher zeigen. Wichtige Prozessparameter für effektives Verseifen Die meisten Ursachen für mangelnde Farbechtheit und Rückfärbung lassen sich darauf zurückführen, wie genau diese drei Parameter kontrolliert werden. Temperatur und Zeit Das Einseifen erfolgt typischerweise fünf bis fünfzehn Minuten lang bei oder nahe dem Siedepunkt, wobei die ideale Kombination von der Farbtiefe und der Stoffkonstruktion abhängt. Wird das Bad zu kalt eingestellt, verlangsamt sich die Farbstoffentfernung, und wird die Einwirkzeit verkürzt, bleiben selbst bei der richtigen Temperatur hydrolysierte Farbstoffe zurück. Farbtontiefe Seifentemperatur Typische Zeit Hell bis mittel 90 bis 95 °C 5 bis 8 Minuten Dunkel und dunkel Nahezu Siedepunkt (98 bis 100 °C) 10 bis 15 Minuten Türkis und Problemfarben Nahezu Siedepunkt, mehrere Bäder 15 Minuten oder länger pro Bad Dieser Bereich nahe dem Siedepunkt gilt für herkömmliche Seifenlöser. Niedrigtemperatur-Seifungsmittel sind so formuliert, dass sie bei 60 bis 80°C effektiv arbeiten, wodurch der Energieverbrauch gesenkt wird, ohne dass die Farbechtheit beeinträchtigt wird (siehe Abschnitt Sylic D2705 weiter unten).  Flüssigkeitsverhältnis Ein engeres Flüssigkeitsverhältnis konzentriert den hydrolysierten Farbstoff in einem kleineren Wasservolumen, was das Risiko einer Wiederablagerung erhöht, bevor er ausgespült werden kann. Mühlen, die Strahl- oder Überlaufmaschinen mit niedrigeren Flottenverhältnissen betreiben, sollten dies durch stärkere Dispergiermittel oder einen zusätzlichen Spülgang kompensieren. Wasserhärte und Komplexbildner Kalzium, Magnesium und Eisen im Wasser beeinträchtigen die Wirksamkeit von Seifenmitteln und können zu einem trüben oder ungleichmäßigen Ergebnis führen. Ein Komplexbildner wie Sylic P1501B, ein anionisches Chelatbildner-Dispergiermittel mit einem pH-Wert von 2.5 bis 4.0 in einer 1%igen Lösung, bindet diese Ionen, bevor die Verseifung beginnt, und ermöglicht es dem Verseifungsmittel, seine Wirkung wie gewünscht zu entfalten. Die Wahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Anionische Seifenmittel werden aufgrund ihrer starken Dispergierwirkung häufig verwendet, während nichtionische Seifenmittel in hartem Wasser und bei niedrigeren Temperaturen besser geeignet sind. Beide Typen sind in einem Sortiment von Färbehilfsmitteln erhältlich, das für Stabilität in alkalischen Bädern und schaumarme Leistung in Düsenfärbemaschinen entwickelt wurde. Abstimmung der Waschmittel auf Faser und Farbtiefe Baumwolle und andere Zellulosefasern reagieren im Allgemeinen gut auf anionische Seifen. Bei Mischungen mit synthetischen Fasern kann stattdessen eine nichtionische Alternative erforderlich sein, um eine Verfärbung der empfindlicheren synthetischen Komponente zu vermeiden. Dunklere Farbtöne heißen typischerweise

Mehr entdecken »

Reduktionsreinigung beim Färben von Polyester: Ein vollständiger Leitfaden

Inhaltsverzeichnis Was ist Reduktionsrodung? Definition und Zweck Rolle beim Dispersionsfärben Einfluss auf die Farbechtheit Häufige Qualitätsmängel Wann ist eine Reduktionsreinigung erforderlich? Dunkle und mittlere Farbtöne Rezepturen mit hoher Farbstoffkonzentration Mischungen mit Zellulosefasern Wann kann auf die Reduktionsreinigung verzichtet werden? Prozess und Kontrolle Typische Rezeptur und Parameter Temperatur- und pH-Wert-Kontrolle Vermeidung von Über- oder Unterreduktion Spülen und Neutralisieren Auswahl der richtigen Reduktionsmittel Natriumhydrosulfit Schwefelfreie Reduktionsmittel Niedrigtemperatur- und nachhaltige Optionen Farbstoffe mit hoher Waschechtheit zur Reduzierung der Reinigungslast Fehlerbehebung Häufige Probleme Schlechte Waschechtheit nach der Reinigung Farbtonveränderung oder Mattierung Fazit FAQs Was passiert, wenn man die Reduktionsreinigung überspringt? Reduzierendes Waschen vs. normales Waschen? Ist das auch bei niedriger Temperatur möglich? Hydrosulfit vs. schwefelfreie Mittel? Eine Charge, die in der Maschine perfekt aussieht, kann Tage später dennoch einen Waschechtheitstest nicht bestehen. In den meisten Fällen liegt die Ursache in nicht fixiertem Dispersionsfarbstoff, der auf der Faseroberfläche zurückgeblieben ist, und die Fixierung erfolgt durch Reduktionsklärung. Dieser Leitfaden behandelt, wann der jeweilige Schritt notwendig ist, die zugrunde liegende Chemie und wie man von der Laboranalyse bis zur Massenproduktion konsistente Ergebnisse erzielt. Was ist Reduktionsrodung? Definition und Zweck Die Reduktionsklärung ist eine Nachfärbebehandlung, bei der Dispersionsfarbstoffe entfernt werden, die nicht in die Polyesterfasern eingedrungen oder an ihnen fixiert wurden. Beim Färben bei hohen Temperaturen bleiben einige Farbstoffmoleküle auf der Faseroberfläche zurück, anstatt in die Polymerstruktur zu diffundieren. Unbehandelt reibt sich dieser Restfarbstoff beim Waschen ab und blutet aus, wodurch die Farbechtheit insgesamt abnimmt. Ein Reduktionsbad löst den Oberflächenfarbstoff auf und entfernt ihn, sodass nur der Farbstoff zurückbleibt, der sich im Inneren der Faser festgesetzt hat. Rolle bei der Dispersionsfärbung: Die Reduktionsklärung erfolgt am Ende des Dispersionsfärbezyklus, nach dem Hauptfärbeprozess und vor dem abschließenden Spülen. Es handelt sich um einen Teil eines umfassenderen Färbeprozesses für Polyester, der auch Vorbehandlung, Färben und Veredelung umfasst. Auf der Seite „Anwendungslösungen für das Färben von Polyester“ wird erläutert, wie diese Schritte zusammenhängen, und es werden für jeden Schritt empfohlene Hilfsmittel genannt. Auswirkungen auf die Farbechtheit Wasch- und Reibechtheit gehören zu den Spezifikationen, die Käufer vor der Annahme einer Lieferung am genauesten prüfen. Oberflächenfarbstoffe, die nicht entfernt wurden, sind nur schwach gebunden und lassen sich leicht auswaschen. Genau das sollen standardisierte Tests wie die Waschechtheitsprüfungen der AATCC erkennen. Ein fachgerecht durchgeführter Reduktionsreinigungsschritt verbessert diese Ergebnisse, indem er den Farbstoff entfernt, der andernfalls zu einem Fehlschlag des Tests führen würde. Häufige Qualitätsmängel: Webereien, die die Reduktionsreinigung auslassen oder nur unzureichend durchführen, weisen häufig ein wiederkehrendes Problemmuster auf: Abfärben auf hellere Kleidungsstücke in derselben Waschladung, Verfärbungen auf Verpackungen oder Besätzen während Transport und Lagerung, matte oder trübe Farbtöne im Vergleich zum freigegebenen Laborfärbemittel, zurückgewiesene Lieferungen nach fehlgeschlagener Echtheitsprüfung im Labor des Käufers. Diese Probleme lassen sich fast immer auf Restfarbstoffe aus Dispersionsfarbstoffen zurückführen und nicht auf einen Fehler in der Farbstoffrezeptur selbst. Deshalb verdient die Reduktionsreinigung die gleiche Aufmerksamkeit wie der darauf folgende Färbeprozess. Wenn eine Reduktionsaufhellung erforderlich ist Dunkle und mittlere Farbtöne Dunklere und mittlere Farbtöne erfordern höhere Farbstoffkonzentrationen, wodurch naturgemäß mehr unfixierter Farbstoff auf der Faseroberfläche verbleibt. Das Skycron-Dispersionsfarbstoffsortiment deckt sowohl Färbe- als auch Druckanwendungen in dunklen, mittleren und leuchtenden Farbtönen ab, und die Kombination dieser Farbstoffe mit einem geeigneten Reduktions- und Aufhellungsschritt ist Standardpraxis, um bei diesen größeren Farbtiefen eine akzeptable Echtheit zu erzielen. Rezepturen mit hoher Farbstoffkonzentration Jede Rezeptur mit einem hohen Gesamtfarbstoffanteil bezogen auf das Stoffgewicht (% owf) profitiert von einer Reduktionsaufhellung, und zwar nicht nur dunkle Farbtöne. Als allgemeine Orientierungshilfe gruppieren Textilfabriken die Farbtiefe üblicherweise wie folgt: Farbtiefe Typische Farbstoffkonzentration Reduzierung Aufhellung Unter 1 % owf Oft optional Medium 1 bis 3 % owf Empfohlene dunkle Farbe: Über 3 % owf Diese Angaben dienen lediglich als allgemeine Richtlinie und stellen keine feste Regel dar, da Farbstoffklasse, Fasermischung und Echtheitsziele den Schwellenwert verändern. Auch Mehrfarbstoffkombinationen, die für präzise individuelle Farbtöne verwendet werden, unterliegen dieser Logik, da die Kombination mehrerer Farbstoffklassen selbst bei einem moderaten Gesamtprozentsatz unterschiedliche Mengen an Oberflächenrückständen hinterlassen kann. Mischungen mit Zellulosefasern: Polyester-Baumwoll- und Polyester-Viskose-Mischungen bergen ein zusätzliches Risiko. Dispersionsfarbstoffe, die sich nicht an den Polyesteranteil anhaften, können die Zellulosefasern verfärben und so eine unerwünschte Farbverschiebung im gesamten Gewebe verursachen. Durch die Reduzierung der Lichtdurchlässigkeit wird der beabsichtigte Kontrast bzw. die einheitliche Farbgebung über beide Fasertypen hinweg erhalten. Wann kann darauf verzichtet werden? Sehr helle Farbtöne mit geringer Farbstoffbeladung benötigen manchmal keinen vollständigen Reduktions- und Klärungszyklus, insbesondere bei Verwendung von Farbstoffen mit hoher Ausziehkraft und gut kontrollierten Färbebedingungen. In diesem Fall kann ein einfacher Heißwaschgang ausreichen. Das Auslassen dieses Arbeitsschritts sollte dennoch eine bewusste Entscheidung sein, die auf den Anforderungen an Farbtiefe und Lichtechtheit basiert, und keine Abkürzung, die aus Zeitgründen genommen wird. Prozess und Kontrolle Typische Rezeptur und Parameter Ein Standard-Alkalireduktionsbad enthält ein Reduktionsmittel, Natronlauge oder Soda und ein Netz- oder Dispergiermittel. Schwefelfreie Säureklärsysteme, die bei einem niedrigeren pH-Wert arbeiten, werden zunehmend als Alternative eingesetzt. Ein allgemeiner Ausgangspunkt sieht folgendermaßen aus: Parameter Typischer Bereich Reduktionsmittel 2 bis 4 g/L Alkali (NaOH oder Soda) 2 bis 4 g/L Temperatur 70 bis 80 °C Zeit 15 bis 20 Minuten Flottenverhältnis 1:8 bis 1:15 Diese Werte variieren je nach Farbtiefe, Farbstoffklasse und Fasermischung, daher sollten Laborversuche die endgültige Rezeptur bestätigen, bevor die Produktion auf größere Mengen hochskaliert wird. Kontrolle von Temperatur und pH-Wert Temperatur und pH-Wert sind die beiden Variablen, die die Aufhellungseffizienz am stärksten beeinflussen: Zu kühl oder zu kurz: Es bleiben Farbstoffreste zurück, und die Farbechtheit leidet. Zu hohe Temperaturen oder zu alkalische Bedingungen können die Oberfläche oder die Haptik des Polyesters beeinträchtigen. Die meisten herkömmlichen Rezepte zielen auf einen leicht alkalischen pH-Wert zwischen 9 und 11 ab. Säurebasierte schwefelfreie Systeme hingegen arbeiten je nach verwendetem Produkt in einem neutralen bis leicht sauren Bereich, sodass der pH-Zielwert immer der gewählten Chemie entsprechen sollte und nicht einer einzigen festen Regel. Über- oder Unterreduktion vermeiden: Eine Unterreduktion hinterlässt Farbstoffreste an der Oberfläche, die sich später als schlechte Lichtechtheit bemerkbar machen. Eine zu starke Reduktion entfernt den ordnungsgemäß fixierten Farbstoff aus der Faser, was zu Farbverlust, Mattheit oder ungleichmäßigem Farbergebnis führt.

Mehr entdecken »
C0 vs. C6 wasserabweisende Oberflächen

C0- vs. C6-Wasserabweisende Ausrüstung: Welche passt zu Ihren Textilien?

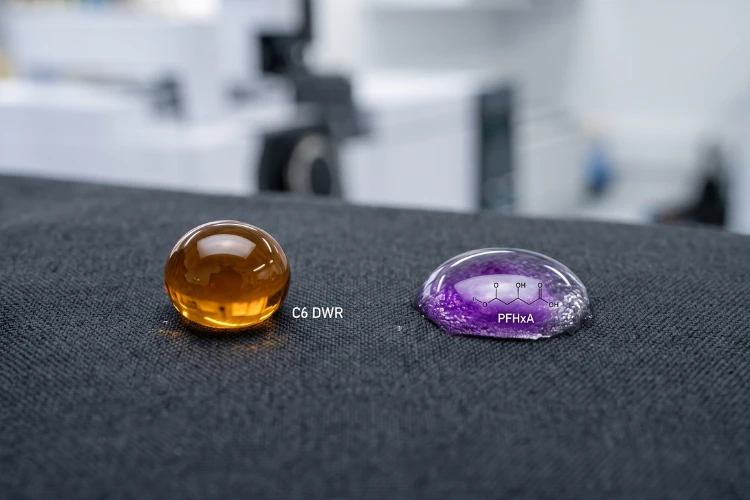
Inhaltsverzeichnis Die Chemie hinter C0 und C6 Was ist C6 DWR? Was ist C0 DWR? Wichtigste strukturelle Unterschiede Leistungsvergleich Wasser- und Ölabweisung Haltbarkeit und Waschbeständigkeit Atmungsaktivität und Griff Globale regulatorische Rahmenbedingungen REACH und EU-Beschränkungen Vorschriften der US-Bundesstaaten Anforderungen von Marken und Einzelhändlern Anwendungsfälle nach Branche Outdoor und Sportbekleidung Arbeitskleidung und Schutztextilien Heimtextilien und Polstermöbel Die richtige Ausrüstung auswählen Wichtige Faktoren zu berücksichtigen Test- und Zertifizierungstipps Fazit FAQs Was ist der Unterschied zwischen C0- und C6-Ausrüstungen? Ist C6 DWR verboten? Ist C0 genauso leistungsfähig wie C6? Wie wähle ich zwischen C0 und C6? Fragt man heute einen Stofflieferanten nach einer wasserabweisenden Ausrüstung, erhält man mit hoher Wahrscheinlichkeit zwei sehr unterschiedliche Antworten: C6 oder C0. Beide Produkte versprechen, Textilien trocken zu halten. Nur eine Marke steht derzeit unter dem Druck von Regulierungsbehörden in der EU, Kalifornien und New York sowie von großen Bekleidungsmarken, ihre Produkte schrittweise abzuschaffen. Für Käufer, die derzeit wasserabweisende Textilien beschaffen, geht es bei der Auswahl nicht mehr nur um die Leistung. Es geht darum, welche chemischen Produkte in zwei Jahren auf Ihrem Zielmarkt noch verkaufsfähig sein werden. Die Chemie hinter C0 und C6 Was ist C6 DWR? C6 Durable Water Repellent (DWR)-Ausrüstungen verwenden kurzkettige Fluorkohlenstoffpolymere, insbesondere fluorierte Seitenketten mit sechs Kohlenstoffatomen, um einzelne Fasern zu beschichten. Durch diese chemische Reaktion wird die Oberflächenenergie der Faser auf etwa 12 mJ/m² gesenkt, was unterhalb der Oberflächenspannung der meisten Wasser- und Öle liegt. Das Ergebnis sind C6-Oberflächen, die sowohl wasser- als auch ölabweisend sind – eine Kombination, die nur wenige fluorfreie Systeme vollständig erreichen können. Die C6-Chemie hat die älteren C8-Fluortelomer-Beschichtungen vor über einem Jahrzehnt abgelöst. C8 wird zu PFOA abgebaut, einer Substanz, die dafür bekannt ist, in der Umwelt persistent und bioakkumulativ zu sein. C6 wird stattdessen zu Perfluorhexansäure (PFHxA) abgebaut, die eine kürzere Halbwertszeit in der Umwelt und ein geringeres Bioakkumulationspotenzial aufweist. Allerdings unterliegt PFHxA nicht der behördlichen Kontrolle, wie im Abschnitt „Compliance“ weiter unten erläutert wird. Für Käufer, die C6-Produkte beziehen, kombinieren Formulierungen wie der Skyguard C6-C8 Waterproofer Wasser- und Ölbeständigkeit mit guter Waschechtheit auf Zellulose- und Kunstfasern, werden in typischen Dosierungen von 10 bis 40 g/L angewendet und ohne PFOS, PFOA oder APEO hergestellt. Was ist C0 DWR? C0 bezieht sich auf fluorfreie wasserabweisende Chemie. Anstelle von Fluorkohlenstoff-Seitenketten setzen C0-Ausrüstungen auf Dendrimer-, Wachs- oder Polyurethan-basierte Polymere, um eine hydrophobe Faseroberfläche zu erzeugen. Diese Systeme erreichen typischerweise eine Oberflächenenergie von 20 bis 25 mJ/m², was ausreicht, um Wasser effektiv abzuweisen, aber im Allgemeinen nicht ausreicht, um eine starke Ölabweisung zu gewährleisten. Die Nachfrage nach CO-Beschichtungen wächst rasant, da diese kein PFAS-bezogenes Compliance-Risiko bergen – ein Faktor, der mit der Ausweitung des regulatorischen Rahmens von Jahr zu Jahr an Bedeutung gewinnt. Produktreihen wie die fluorfreie Imprägniermittellinie Skyguard werden je nach gewünschter Haltbarkeit mit etwa 10 bis 80 g/L angewendet, enthalten kein APEO und sind für Textilien konzipiert, bei denen Ölabweisung keine funktionelle Anforderung darstellt, darunter die meisten Oberbekleidungsstücke, Heimtextilien und Modeartikel. Wichtigste strukturelle Unterschiede Attribut C6 (Fluorkohlenstoff) C0 (Fluorfrei) Oberflächenenergie ca. 12 mJ/m² ca. 20 bis 25 mJ/m² Wasserabweisung Ausgezeichnet Gut bis ausgezeichnet Ölabweisung Ja Gering oder kein PFAS-Gehalt Vorhanden (PFHxA-basiert) Keine Typische Aushärtungstemperatur 150 bis 160 °C 160 bis 180 °C Leistungsvergleich Wasser- und Ölabweisung C6-Ausrüstungen bleiben der Maßstab, wo immer neben Wasserabweisung auch Beständigkeit gegen Öl, Fett oder organische Flecken erforderlich ist, wie z. B. bei Arbeitskleidung, die Maschinenölen ausgesetzt ist, oder Schürzen mit Lebensmittelkontakt. C0-Ausrüstungen haben den größten Teil der Lücke in Bezug auf reine Wasserabweisung geschlossen, wobei viele neuere Formulierungen bei standardisierten Wasserbeständigkeitstests Ergebnisse erzielen, die mit C6 vergleichbar sind. Bei ölhaltigen Flecken weisen C0-Lackierungen jedoch noch immer Schwächen auf. Haltbarkeit und Waschbeständigkeit Beide chemischen Verfahren beruhen bei der ersten Anwendung auf physikalischer Adsorption am Stoff, wobei diese Bindung mit wiederholtem Waschen und dem Kontakt mit Waschmitteln zunehmend schwächer wird. Ein Vernetzungsmittel verlängert die Waschbeständigkeit, indem es DWR-Polymerketten untereinander und mit reaktiven Gruppen auf der Faseroberfläche verbindet und so eine lose adsorbierte Beschichtung in eine chemisch verankerte umwandelt. Das Sylic-Vernetzungsmittel wird beispielsweise im selben Bad mit 10 bis 30 Prozent der Menge des wasserabweisenden Mittels dosiert, enthält kein APEO, PFOA, PFOS oder Formaldehyd und ist sowohl mit C6- als auch mit fluorfreien Systemen kompatibel, was es zu einer praktischen Ergänzung macht, wenn eine Beschichtung 20 oder mehr industrielle oder Haushaltswaschzyklen überstehen muss. Atmungsaktivität und Griffigkeit Sowohl die C0- als auch die C6-Ausrüstung beschichten die Faseroberfläche, anstatt die Porenräume zwischen den Garnen zu füllen, sodass die Atmungsaktivität bei korrekter Applikation im Allgemeinen erhalten bleibt. Zwei Faktoren beeinträchtigen dieses Gleichgewicht am häufigsten: Eine Überdosierung des Ausrüstungsmittels, die die Porosität zwischen den Garnen teilweise blockieren und den Griff des Gewebes versteifen kann; und eine ungleichmäßige Badkonzentration, die lokal begrenzte Bereiche mit hohem Zusatz über die gesamte Stoffbreite erzeugt. C0-Ausrüstungen erfordern manchmal etwas höhere Auftragsmengen, um die Wasserabweisung von C6 zu erreichen, weshalb Dosierungsgenauigkeit und Badgleichmäßigkeit besonders wichtig sind, um ein weiches, atmungsaktives Ergebnis zu erzielen. Globale Regulierungslandschaft REACH und EU-Beschränkungen Die EU reguliert PFAS in Textilien im Rahmen von REACH Anhang XVII. Ab 2026 gelten in der EU und im EWR Beschränkungen für PFHxA, ein Abbauprodukt der C6-Chemie. Eine weitergehende Beschränkung, die die gesamte PFAS-Familie umfasst, wird derzeit von der Europäischen Chemikalienagentur geprüft. Käufer und Marken, die für den EU-Markt einkaufen, sollten C6 als eine Chemikalie unter zunehmendem regulatorischem Druck und nicht als langfristig sichere Option betrachten und die regulatorischen Aktualisierungen der ECHA zu PFAS hinsichtlich des aktuellen Anwendungsbereichs und der Zeitpläne im Auge behalten. Die Regulierung durch die US-Bundesstaaten beschränkt sich nicht auf die EU. Zwei US-Bundesstaaten haben bereits PFAS-Beschränkungen speziell für Textilien und Bekleidung erlassen: Kalifornien AB 1817 verbietet die Herstellung, den Vertrieb und den Verkauf neuer Textilartikel, die absichtlich hinzugefügte PFAS in einer Menge von über 100 ppm organischem Fluor enthalten, ab dem 1. Januar 2025, wobei der Grenzwert ab dem 1. Januar 2027 auf 50 ppm sinkt. Die Schutzbestimmungen für Outdoor-Bekleidung bei extrem nassen Bedingungen wurden bis zum 1. Januar 2028 verlängert. Die vollständigen Anforderungen sind im offiziellen Gesetzestext aufgeführt. Das New Yorker Umweltschutzgesetz § 37-0121 verbietet den Verkauf neuer Bekleidung

Mehr entdecken »

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.

Fordern Sie ein Projektangebot an

Teilen Sie uns Ihre Projektanforderungen, das Land und den vorgesehenen Anwendungsbereich mit.

Sand-

Mit jahrelanger Erfahrung im Bereich chemischer Farbstoffe und Textilhilfsmittel möchte ich Einblicke in die neuesten Technologien, nachhaltige Innovationen und Markttrends geben.

Aktuelle Artikel

Gelbe, rote und blaue Nylonproben, die einen kompatiblen trichromatischen Säurefarbstoffsatz darstellen.

Auswahl trichromatischer Säurefarbstoffe für gleichmäßige Nylon-Farbtöne

Inhaltsverzeichnis Verständnis der Anfärbegeschwindigkeit Einflussfaktoren auf die Anfärbegeschwindigkeit Angleichung der Anfärbegeschwindigkeiten in einer Kombination Die Rolle des pH-Werts bei der Farbstoffaufnahme pH-Bereiche nach Farbstoffklasse pH-Wert-Kontrolle während des Färbens Trichromatische Auswahlprinzipien Auswahl kompatibler Gelb-, Rot- und Blautöne Typische trichromatische Säurefarbstoffkombinationen für Nylon Trichromatische Kombination für helle Farbtöne Trichromatische Kombination für dunkle Farbtöne Migrations- und Aufbaueigenschaften Vermeidung von Farbverschiebungen Praktische Rezeptrichtlinien Checkliste für Laborversuche Häufig gestellte Fragen Was verursacht ungleichmäßiges Färben von Nylon mit Säurefarbstoffen? Wie beeinflusst die pH-Wert-Kontrolle die Reproduzierbarkeit? Was macht eine dreifarbige Kombination zuverlässig? Beim Färben von Nylon kommt es auf Präzision an. Säurefarbstoffe verbinden sich gut mit Polyamidfasern, die Farbkonsistenz hängt jedoch davon ab, wie genau Auftreffgeschwindigkeit, pH-Wert und trichromatische Kombinationen aufeinander abgestimmt sind. Schon eine kleine Abweichung bei einer einzigen Variable kann zu einer geringfügigen Abweichung vom Standard führen, selbst wenn das Rezept auf dem Papier korrekt aussieht. Dieser Artikel erläutert die praktischen Faktoren, die die Kompatibilität von Säurefarbstoffkombinationen auf Nylon gewährleisten. Die Anhaftungsrate verstehen: Die Anhaftungsrate beschreibt, wie schnell ein Farbstoff vom Bad auf die Faser gelangt. Bei Nylon hängt diese Geschwindigkeit von der Farbstoffstruktur, dem Temperaturanstieg und der Anzahl der verfügbaren Farbstoffstellen auf dem Substrat ab. Ein Farbstoff mit hoher Einwirkzeit kann zu ungleichmäßiger Färbung führen, wenn er erschöpft ist, bevor das Färbebad vollständig in das Material eingedrungen ist, insbesondere bei dicht gestrickten Textilien oder dichten Garnen. Faktoren, die die Anhaftungsrate beeinflussen Drei Variablen haben den größten Einfluss darauf, wie schnell ein bestimmter Säurefarbstoff auf Nylon aufgenommen wird: Molekülgröße und -struktur: Kleinere, beweglichere Moleküle neigen dazu, leichter zu wandern und sich zu nivellieren, während größere oder linearere Strukturen schneller anhaften, aber nach der Fixierung weniger wandern. Elektrolytkonzentration: Höhere Salzkonzentrationen im Bad verlangsamen den Faseransatz durch verstärkte Ionenkonkurrenz an der Faseroberfläche, was zwar die Einebnung fördern kann, aber bei falscher Balance die Gesamtausschöpfung verringern kann. Geschwindigkeit des Temperaturanstiegs: Ein zu schneller Anstieg gibt dem Farbstoff wenig Zeit, vor der Fixierung zu wandern, wodurch das Risiko von Streifenbildung oder Auslaufen auf dem Produkt steigt. Angleichung der Deckkraft in einer Kombination Beim Kombinieren von Farbstoffen für einen Farbton sollten alle Komponenten eine vergleichbare Deckkraft aufweisen. Wenn ein Farbstoff in einer Mischung deutlich schneller wirkt als die anderen, dominiert er die frühen Stadien des Färbens und verändert den Farbton im weiteren Verlauf des Färbebads. Dies ist eine der häufigsten Ursachen für Reproduzierbarkeitsprobleme in Nylonfärbereien, insbesondere wenn Rezepturen angepasst werden, ohne zu prüfen, wie sich die neue Kombination als System und nicht als einzelne Farbstoffe verhält. Die Rolle des pH-Werts bei der Farbstoffaufnahme: Saure Farbstoffe benötigen ein saures Bad, um effektiv mit den Aminogruppen auf Nylonfasern zu binden. Der pH-Wert bestimmt nicht nur das chemische Milieu, sondern auch, wie schnell die Farbstoffaufnahme erfolgt und wie viel Korrektur nach Beginn des Färbeprozesses noch möglich ist. pH-Bereiche nach Farbstoffklasse Verschiedene Säurefarbstoffklassen werden so formuliert, dass sie in spezifischen pH-Bereichen funktionieren. Arbeiten außerhalb dieses Zeitfensters verändern die Aufnahmegeschwindigkeit und können die Beständigkeit beeinträchtigen. Farbstoffklasse Typischer pH-Bereich Aufnahmeverhalten Egalisierfarbstoffe pH 5 bis 6 Langsamere Farbaufnahme, gute Migration, leichter zu korrigieren Mahlfarbstoffe pH 4.5 bis 5.5 Mittlere Farbaufnahme, weniger tolerant gegenüber ungleichmäßiger Färbung Metallkomplexfarbstoffe pH 4 bis 5 Schnellere Farbaufnahme, stärkere Echtheit, strengere Prozesskontrolle erforderlich Diese Bereiche dienen als Ausgangspunkt. Die tatsächliche Leistung hängt von der spezifischen Farbstoffqualität, dem Flottenverhältnis und dem Maschinentyp ab, daher ist eine Bestätigung im Labor auf dem vorgesehenen Substrat vor der Skalierung auf große Mengen weiterhin notwendig. pH-Wert-Kontrolle beim Färben Die Aufrechterhaltung eines konstanten pH-Werts während des gesamten Färbeprozesses ist genauso wichtig wie die Festlegung des richtigen Ausgangswerts. Ein während des Färbens ansteigender pH-Wert verlangsamt die Farbstoffaufnahme und kann zu einem blassen oder ungleichmäßigen Farbton führen, während ein starker Abfall zu Beginn dazu führen kann, dass der Farbstoff zu schnell einwirkt und nicht richtig wandern kann. Puffersysteme und kontrollierte Säurezugabe halten das Bad vom Anfang bis zum Ende im zulässigen Bereich. Egalisiermittel und Pufferhilfsmittel, die zur pH-Wert- und Anhaftungskontrolle formuliert sind, tragen dazu bei, die Aufnahmegeschwindigkeit bei unterschiedlichen Gewebekonstruktionen und Maschinenbedingungen zu stabilisieren, insbesondere bei Konstruktionen, die zu einer schnellen anfänglichen Anhaftung neigen. Prinzipien der trichromatischen Farbauswahl Die trichromatische Färbung verwendet einen gelben, roten und blauen Farbstoff, um aus einer kleinen Arbeitspalette eine breite Palette von Farbtönen zu erzeugen. Die Kompatibilität dieser drei Farbstoffe bestimmt, wie vorhersagbar die resultierenden Farbtöne sowohl im Labor als auch in großen Mengen sind. Auswahl kompatibler Gelb-, Rot- und Blaufarben: Ein praktikables trichromatisches Set sollte ähnliche Trefferraten, eine ähnliche pH-Empfindlichkeit und ein vergleichbares Migrationsverhalten aufweisen. Nicht aufeinander abgestimmte Komponenten können zu Farbabweichungen zwischen Labortests und Produktionschargen führen, selbst wenn die Gesamtfarbstoffkonzentration korrekt ist. Die speziell für das Färben von Polyamiden entwickelten Skyacido-Säurefarbstoffe bieten eine breite Farbpalette mit starker Kombinierbarkeit der Farbtöne. Dies ermöglicht es, gelbe, rote und blaue Komponenten als aufeinander abgestimmtes Set auszuwählen, anstatt jede Farbe unabhängig voneinander nur anhand des Farbtons zu bestimmen. Die folgende Tabelle beschreibt, was bei der Erstellung eines trichromatischen Farbsatzes für jede Primärfarbe zu überprüfen ist: Komponente Aufnahmerate pH-Empfindlichkeit Migrationsverhalten Gelb Erschöpfungskurve mit Rot und Blau vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Rot Erschöpfungskurve mit Gelb und Blau vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Blau Erschöpfungskurve mit Gelb und Rot vergleichen Punkt der beschleunigten Aufnahme notieren Umverteilung bei Haltetemperatur bestätigen Dieser Vergleich während der Entwicklung der Labortauchlösung, anstatt erst nach dem Auftreten von Farbabweichungen bei einer größeren Charge, ermöglicht es, Abweichungen frühzeitig zu erkennen und kostengünstig zu korrigieren. Typische trichromatische Säurefarbstoffkombinationen für Nylon In der Praxis werden trichromatische Kombinationen beim Färben von Nylon üblicherweise nach Farbtiefe, Aufbaubedarf und Kompatibilität zwischen den Farbstoffen ausgewählt. Für helle und dunkle Farbtöne können unterschiedliche Farbkombinationen erforderlich sein, um eine ausgewogene Erschöpfung, Migration und Farbreproduzierbarkeit zu gewährleisten. Dreifarbige Farbkombination für helle Farbtöne Für helle und mittlere Farbtöne werden Farbstoffe mit guter Migrationsfähigkeit und moderatem Anfärbeverhalten bevorzugt, um eine ausgezeichnete Egalisierungs- und Farbkorrekturfähigkeit zu erzielen. Eine typische helle Farbkombination könnte Folgendes umfassen: Trichromatische Position Beispiel Säurefarbstoff Gelb Skyacido Yellow 199 Rot Skyacido Red 337 Blau Skyacido Blue 324 Diese Kombination bietet eine gute Kompatibilität und ist

Mehr entdecken »
2. Das Seifenwaschen bei niedrigen Temperaturen führt zu einer klareren Waschlauge und weniger Verfärbungen auf angrenzenden weißen Baumwollstreifen.

Leitfaden für die Seifenherstellung mit Reaktivfarbstoffen: Bessere Waschechtheit, weniger Rückfärbung

Inhaltsverzeichnis Was ist Reaktivfarbstoffseife? Rolle beim Auswaschen Warum müssen nicht fixierte und hydrolysierte Farbstoffe entfernt werden? Wie beeinflusst die Seifenbehandlung die Waschechtheit? Entfernen von hydrolysierten Farbstoffen von der Faseroberfläche Zusammenhang zwischen Seifenbehandlung und Echtheitsbewertungen Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbungen bei Textilien und Mischgeweben mit hohem Risiko Wichtige Prozessparameter für effektives Seifen Temperatur und Zeit Flottenverhältnis Wasserhärte und Komplexbildner Auswahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Abstimmung der Seifenmittel auf Faser und Farbtiefe Option für Niedrigtemperatur-Seifenmittel: Sylic D2705 Wichtigste Vorteile Empfohlene Anwendung Leistungsvergleich Seifenverfahren Kalt- und Heißwaschgang Ein- oder Mehrstufenseifen Rolle von Fixiermitteln nach dem Seifen Bewährte Verfahren für gleichbleibende Waschechtheit FAQs Wie lange sollte das Seifen von Reaktivfarbstoffen dauern? Lässt sich eine Rückseitenverfärbung im Nachhinein noch beheben? Beeinträchtigt hartes Wasser die Seifenwirkung? Ist nach dem Einseifen immer ein separates Fixiermittel erforderlich? Das Seifen von Reaktivfarbstoffen wird oft als schneller Schritt am Ende des Färbezyklus betrachtet, hat aber einen direkten Einfluss auf die Waschechtheit und das Ergebnis der Rückfärbung. Die richtige Wahl von Temperatur, Zeit und Reagenz verhindert kostspielige Ausschussware und Nachbestellungen, die die Gewinnmargen schmälern. Welche Rolle spielt die Seifenbildung bei Reaktivfarbstoffen im Auswaschprozess? Die Seifenbildung erfolgt nach der Fixierung, sobald sich der Reaktivfarbstoff unter alkalischen Bedingungen an die Faser gebunden hat. Der Stoff wird bei oder nahe Siedetemperatur mit einem Waschmittel oder einem speziellen Seifenmittel gewaschen, um alles zu entfernen, was keine dauerhafte Verbindung mit der Faser eingegangen ist. Wird dieser Schritt ausgelassen oder verkürzt, ist das Auswaschen unvollständig, und der Stoff birgt ein verstecktes Echtheitsrisiko, das erst bei späteren Tests oder, schlimmer noch, nach Erreichen des Kunden sichtbar wird. Warum nicht fixierte und hydrolysierte Farbstoffe entfernt werden müssen: Ein Teil des Reaktivfarbstoffs hydrolysiert stets im Färbebad, anstatt mit der Faser zu reagieren. Hydrolysierte Farbstoffe lagern sich locker auf der Stoffoberfläche an und werden lediglich durch schwache physikalische Anziehungskräfte und nicht durch kovalente Bindungen gehalten. Wenn es an Ort und Stelle bleibt, reibt es sich beim Anfassen ab, blutet beim Waschen aus und überträgt sich beim selben Waschgang auf hellere Stoffe. Das Einseifen ist der Schritt, der speziell dafür entwickelt wurde, diese Rückstände zu entfernen, bevor sie zu einem Farbechtheitsproblem werden. Wie sich das Einseifen auf die Waschechtheit auswirkt Die Qualität des Einseifens bestimmt maßgeblich, was sich später bei der Prüfung der Waschechtheit zeigt. Eine Charge, die auf der Farbkarte korrekt aussieht, kann dennoch die Wasch- oder Reibechtheit verlieren, wenn dieser Schritt überhastet ausgeführt wurde. Entfernung von hydrolysierten Farbstoffen von der Faseroberfläche: Durch effektives Einseifen bleiben die gelösten Farbstoffe in der Waschlauge suspendiert, anstatt sich wieder auf dem Gewebe abzusetzen. Wie vollständig dies geschieht, hängt von der Rührgeschwindigkeit, dem Flottenverhältnis und der Dispergierkraft des verwendeten Wasch- oder Seifenmittels ab. Zusammenhang zwischen Seifenbeständigkeit und Echtheitsbewertung Die Wasch- und Reibechtheitsbewertung, die am häufigsten mit Hilfe der AATCC-Farbechtheitsprüfmethoden ermittelt wird, spiegelt im Wesentlichen wider, wie viel unfixierter Farbstoff nach dem Auswaschen zurückbleibt. Ein Stoff kann bei der ersten Farbprüfung im Labor bestehen und dennoch bei der Echtheitsprüfung der Großcharge durchfallen, wenn das Einseifen zu kurz oder bei zu niedriger Temperatur erfolgte. Was verursacht Rückfärbung? Häufige Ursachen für Rückfärbung: Rückfärbung tritt auf, wenn Farbstoff, der vom gefärbten Stoff abgewaschen wurde, sich im selben Bad auf ungefärbten oder helleren Stellen wieder ablagert. Zu den häufigsten Ursachen zählen: Überladene Seifenbäder mit mehr hydrolysiertem Farbstoff, als die Flotte aufnehmen kann; unzureichendes Spülen zwischen Seifen- und Veredelungsschritten; Seifenmittel mit schwacher Dispergierkraft, die es freien Farbstoffpartikeln ermöglichen, sich wieder auf dem Stoff abzusetzen; ungleichmäßige Flottenzirkulation, die lokale Bereiche hoher Farbstoffkonzentration erzeugt. Besonders gefährdete Stoffe und Mischgewebe: Dunkle und dunkle Farbtöne erzeugen die höchste Menge an hydrolysiertem Farbstoff und sind die häufigste Ursache für Reklamationen bezüglich Rückfärbung. Mischgewebe und alle Wäscheladungen, die gefärbte und ungefärbte Komponenten mischen, sind besonders anfällig, da sich erneut ablagernde Farbstoffe auf dem helleren Teil des Gewebes viel deutlicher zeigen. Wichtige Prozessparameter für effektives Verseifen Die meisten Ursachen für mangelnde Farbechtheit und Rückfärbung lassen sich darauf zurückführen, wie genau diese drei Parameter kontrolliert werden. Temperatur und Zeit Das Einseifen erfolgt typischerweise fünf bis fünfzehn Minuten lang bei oder nahe dem Siedepunkt, wobei die ideale Kombination von der Farbtiefe und der Stoffkonstruktion abhängt. Wird das Bad zu kalt eingestellt, verlangsamt sich die Farbstoffentfernung, und wird die Einwirkzeit verkürzt, bleiben selbst bei der richtigen Temperatur hydrolysierte Farbstoffe zurück. Farbtontiefe Seifentemperatur Typische Zeit Hell bis mittel 90 bis 95 °C 5 bis 8 Minuten Dunkel und dunkel Nahezu Siedepunkt (98 bis 100 °C) 10 bis 15 Minuten Türkis und Problemfarben Nahezu Siedepunkt, mehrere Bäder 15 Minuten oder länger pro Bad Dieser Bereich nahe dem Siedepunkt gilt für herkömmliche Seifenlöser. Niedrigtemperatur-Seifungsmittel sind so formuliert, dass sie bei 60 bis 80°C effektiv arbeiten, wodurch der Energieverbrauch gesenkt wird, ohne dass die Farbechtheit beeinträchtigt wird (siehe Abschnitt Sylic D2705 weiter unten).  Flüssigkeitsverhältnis Ein engeres Flüssigkeitsverhältnis konzentriert den hydrolysierten Farbstoff in einem kleineren Wasservolumen, was das Risiko einer Wiederablagerung erhöht, bevor er ausgespült werden kann. Mühlen, die Strahl- oder Überlaufmaschinen mit niedrigeren Flottenverhältnissen betreiben, sollten dies durch stärkere Dispergiermittel oder einen zusätzlichen Spülgang kompensieren. Wasserhärte und Komplexbildner Kalzium, Magnesium und Eisen im Wasser beeinträchtigen die Wirksamkeit von Seifenmitteln und können zu einem trüben oder ungleichmäßigen Ergebnis führen. Ein Komplexbildner wie Sylic P1501B, ein anionisches Chelatbildner-Dispergiermittel mit einem pH-Wert von 2.5 bis 4.0 in einer 1%igen Lösung, bindet diese Ionen, bevor die Verseifung beginnt, und ermöglicht es dem Verseifungsmittel, seine Wirkung wie gewünscht zu entfalten. Die Wahl der richtigen Seifenmittel Anionische und nichtionische Seifenmittel Anionische Seifenmittel werden aufgrund ihrer starken Dispergierwirkung häufig verwendet, während nichtionische Seifenmittel in hartem Wasser und bei niedrigeren Temperaturen besser geeignet sind. Beide Typen sind in einem Sortiment von Färbehilfsmitteln erhältlich, das für Stabilität in alkalischen Bädern und schaumarme Leistung in Düsenfärbemaschinen entwickelt wurde. Abstimmung der Waschmittel auf Faser und Farbtiefe Baumwolle und andere Zellulosefasern reagieren im Allgemeinen gut auf anionische Seifen. Bei Mischungen mit synthetischen Fasern kann stattdessen eine nichtionische Alternative erforderlich sein, um eine Verfärbung der empfindlicheren synthetischen Komponente zu vermeiden. Dunklere Farbtöne heißen typischerweise

Mehr entdecken »

Reduktionsreinigung beim Färben von Polyester: Ein vollständiger Leitfaden

Inhaltsverzeichnis Was ist Reduktionsrodung? Definition und Zweck Rolle beim Dispersionsfärben Einfluss auf die Farbechtheit Häufige Qualitätsmängel Wann ist eine Reduktionsreinigung erforderlich? Dunkle und mittlere Farbtöne Rezepturen mit hoher Farbstoffkonzentration Mischungen mit Zellulosefasern Wann kann auf die Reduktionsreinigung verzichtet werden? Prozess und Kontrolle Typische Rezeptur und Parameter Temperatur- und pH-Wert-Kontrolle Vermeidung von Über- oder Unterreduktion Spülen und Neutralisieren Auswahl der richtigen Reduktionsmittel Natriumhydrosulfit Schwefelfreie Reduktionsmittel Niedrigtemperatur- und nachhaltige Optionen Farbstoffe mit hoher Waschechtheit zur Reduzierung der Reinigungslast Fehlerbehebung Häufige Probleme Schlechte Waschechtheit nach der Reinigung Farbtonveränderung oder Mattierung Fazit FAQs Was passiert, wenn man die Reduktionsreinigung überspringt? Reduzierendes Waschen vs. normales Waschen? Ist das auch bei niedriger Temperatur möglich? Hydrosulfit vs. schwefelfreie Mittel? Eine Charge, die in der Maschine perfekt aussieht, kann Tage später dennoch einen Waschechtheitstest nicht bestehen. In den meisten Fällen liegt die Ursache in nicht fixiertem Dispersionsfarbstoff, der auf der Faseroberfläche zurückgeblieben ist, und die Fixierung erfolgt durch Reduktionsklärung. Dieser Leitfaden behandelt, wann der jeweilige Schritt notwendig ist, die zugrunde liegende Chemie und wie man von der Laboranalyse bis zur Massenproduktion konsistente Ergebnisse erzielt. Was ist Reduktionsrodung? Definition und Zweck Die Reduktionsklärung ist eine Nachfärbebehandlung, bei der Dispersionsfarbstoffe entfernt werden, die nicht in die Polyesterfasern eingedrungen oder an ihnen fixiert wurden. Beim Färben bei hohen Temperaturen bleiben einige Farbstoffmoleküle auf der Faseroberfläche zurück, anstatt in die Polymerstruktur zu diffundieren. Unbehandelt reibt sich dieser Restfarbstoff beim Waschen ab und blutet aus, wodurch die Farbechtheit insgesamt abnimmt. Ein Reduktionsbad löst den Oberflächenfarbstoff auf und entfernt ihn, sodass nur der Farbstoff zurückbleibt, der sich im Inneren der Faser festgesetzt hat. Rolle bei der Dispersionsfärbung: Die Reduktionsklärung erfolgt am Ende des Dispersionsfärbezyklus, nach dem Hauptfärbeprozess und vor dem abschließenden Spülen. Es handelt sich um einen Teil eines umfassenderen Färbeprozesses für Polyester, der auch Vorbehandlung, Färben und Veredelung umfasst. Auf der Seite „Anwendungslösungen für das Färben von Polyester“ wird erläutert, wie diese Schritte zusammenhängen, und es werden für jeden Schritt empfohlene Hilfsmittel genannt. Auswirkungen auf die Farbechtheit Wasch- und Reibechtheit gehören zu den Spezifikationen, die Käufer vor der Annahme einer Lieferung am genauesten prüfen. Oberflächenfarbstoffe, die nicht entfernt wurden, sind nur schwach gebunden und lassen sich leicht auswaschen. Genau das sollen standardisierte Tests wie die Waschechtheitsprüfungen der AATCC erkennen. Ein fachgerecht durchgeführter Reduktionsreinigungsschritt verbessert diese Ergebnisse, indem er den Farbstoff entfernt, der andernfalls zu einem Fehlschlag des Tests führen würde. Häufige Qualitätsmängel: Webereien, die die Reduktionsreinigung auslassen oder nur unzureichend durchführen, weisen häufig ein wiederkehrendes Problemmuster auf: Abfärben auf hellere Kleidungsstücke in derselben Waschladung, Verfärbungen auf Verpackungen oder Besätzen während Transport und Lagerung, matte oder trübe Farbtöne im Vergleich zum freigegebenen Laborfärbemittel, zurückgewiesene Lieferungen nach fehlgeschlagener Echtheitsprüfung im Labor des Käufers. Diese Probleme lassen sich fast immer auf Restfarbstoffe aus Dispersionsfarbstoffen zurückführen und nicht auf einen Fehler in der Farbstoffrezeptur selbst. Deshalb verdient die Reduktionsreinigung die gleiche Aufmerksamkeit wie der darauf folgende Färbeprozess. Wenn eine Reduktionsaufhellung erforderlich ist Dunkle und mittlere Farbtöne Dunklere und mittlere Farbtöne erfordern höhere Farbstoffkonzentrationen, wodurch naturgemäß mehr unfixierter Farbstoff auf der Faseroberfläche verbleibt. Das Skycron-Dispersionsfarbstoffsortiment deckt sowohl Färbe- als auch Druckanwendungen in dunklen, mittleren und leuchtenden Farbtönen ab, und die Kombination dieser Farbstoffe mit einem geeigneten Reduktions- und Aufhellungsschritt ist Standardpraxis, um bei diesen größeren Farbtiefen eine akzeptable Echtheit zu erzielen. Rezepturen mit hoher Farbstoffkonzentration Jede Rezeptur mit einem hohen Gesamtfarbstoffanteil bezogen auf das Stoffgewicht (% owf) profitiert von einer Reduktionsaufhellung, und zwar nicht nur dunkle Farbtöne. Als allgemeine Orientierungshilfe gruppieren Textilfabriken die Farbtiefe üblicherweise wie folgt: Farbtiefe Typische Farbstoffkonzentration Reduzierung Aufhellung Unter 1 % owf Oft optional Medium 1 bis 3 % owf Empfohlene dunkle Farbe: Über 3 % owf Diese Angaben dienen lediglich als allgemeine Richtlinie und stellen keine feste Regel dar, da Farbstoffklasse, Fasermischung und Echtheitsziele den Schwellenwert verändern. Auch Mehrfarbstoffkombinationen, die für präzise individuelle Farbtöne verwendet werden, unterliegen dieser Logik, da die Kombination mehrerer Farbstoffklassen selbst bei einem moderaten Gesamtprozentsatz unterschiedliche Mengen an Oberflächenrückständen hinterlassen kann. Mischungen mit Zellulosefasern: Polyester-Baumwoll- und Polyester-Viskose-Mischungen bergen ein zusätzliches Risiko. Dispersionsfarbstoffe, die sich nicht an den Polyesteranteil anhaften, können die Zellulosefasern verfärben und so eine unerwünschte Farbverschiebung im gesamten Gewebe verursachen. Durch die Reduzierung der Lichtdurchlässigkeit wird der beabsichtigte Kontrast bzw. die einheitliche Farbgebung über beide Fasertypen hinweg erhalten. Wann kann darauf verzichtet werden? Sehr helle Farbtöne mit geringer Farbstoffbeladung benötigen manchmal keinen vollständigen Reduktions- und Klärungszyklus, insbesondere bei Verwendung von Farbstoffen mit hoher Ausziehkraft und gut kontrollierten Färbebedingungen. In diesem Fall kann ein einfacher Heißwaschgang ausreichen. Das Auslassen dieses Arbeitsschritts sollte dennoch eine bewusste Entscheidung sein, die auf den Anforderungen an Farbtiefe und Lichtechtheit basiert, und keine Abkürzung, die aus Zeitgründen genommen wird. Prozess und Kontrolle Typische Rezeptur und Parameter Ein Standard-Alkalireduktionsbad enthält ein Reduktionsmittel, Natronlauge oder Soda und ein Netz- oder Dispergiermittel. Schwefelfreie Säureklärsysteme, die bei einem niedrigeren pH-Wert arbeiten, werden zunehmend als Alternative eingesetzt. Ein allgemeiner Ausgangspunkt sieht folgendermaßen aus: Parameter Typischer Bereich Reduktionsmittel 2 bis 4 g/L Alkali (NaOH oder Soda) 2 bis 4 g/L Temperatur 70 bis 80 °C Zeit 15 bis 20 Minuten Flottenverhältnis 1:8 bis 1:15 Diese Werte variieren je nach Farbtiefe, Farbstoffklasse und Fasermischung, daher sollten Laborversuche die endgültige Rezeptur bestätigen, bevor die Produktion auf größere Mengen hochskaliert wird. Kontrolle von Temperatur und pH-Wert Temperatur und pH-Wert sind die beiden Variablen, die die Aufhellungseffizienz am stärksten beeinflussen: Zu kühl oder zu kurz: Es bleiben Farbstoffreste zurück, und die Farbechtheit leidet. Zu hohe Temperaturen oder zu alkalische Bedingungen können die Oberfläche oder die Haptik des Polyesters beeinträchtigen. Die meisten herkömmlichen Rezepte zielen auf einen leicht alkalischen pH-Wert zwischen 9 und 11 ab. Säurebasierte schwefelfreie Systeme hingegen arbeiten je nach verwendetem Produkt in einem neutralen bis leicht sauren Bereich, sodass der pH-Zielwert immer der gewählten Chemie entsprechen sollte und nicht einer einzigen festen Regel. Über- oder Unterreduktion vermeiden: Eine Unterreduktion hinterlässt Farbstoffreste an der Oberfläche, die sich später als schlechte Lichtechtheit bemerkbar machen. Eine zu starke Reduktion entfernt den ordnungsgemäß fixierten Farbstoff aus der Faser, was zu Farbverlust, Mattheit oder ungleichmäßigem Farbergebnis führt.

Mehr entdecken »
C0 vs. C6 wasserabweisende Oberflächen

C0- vs. C6-Wasserabweisende Ausrüstung: Welche passt zu Ihren Textilien?

Inhaltsverzeichnis Die Chemie hinter C0 und C6 Was ist C6 DWR? Was ist C0 DWR? Wichtigste strukturelle Unterschiede Leistungsvergleich Wasser- und Ölabweisung Haltbarkeit und Waschbeständigkeit Atmungsaktivität und Griff Globale regulatorische Rahmenbedingungen REACH und EU-Beschränkungen Vorschriften der US-Bundesstaaten Anforderungen von Marken und Einzelhändlern Anwendungsfälle nach Branche Outdoor und Sportbekleidung Arbeitskleidung und Schutztextilien Heimtextilien und Polstermöbel Die richtige Ausrüstung auswählen Wichtige Faktoren zu berücksichtigen Test- und Zertifizierungstipps Fazit FAQs Was ist der Unterschied zwischen C0- und C6-Ausrüstungen? Ist C6 DWR verboten? Ist C0 genauso leistungsfähig wie C6? Wie wähle ich zwischen C0 und C6? Fragt man heute einen Stofflieferanten nach einer wasserabweisenden Ausrüstung, erhält man mit hoher Wahrscheinlichkeit zwei sehr unterschiedliche Antworten: C6 oder C0. Beide Produkte versprechen, Textilien trocken zu halten. Nur eine Marke steht derzeit unter dem Druck von Regulierungsbehörden in der EU, Kalifornien und New York sowie von großen Bekleidungsmarken, ihre Produkte schrittweise abzuschaffen. Für Käufer, die derzeit wasserabweisende Textilien beschaffen, geht es bei der Auswahl nicht mehr nur um die Leistung. Es geht darum, welche chemischen Produkte in zwei Jahren auf Ihrem Zielmarkt noch verkaufsfähig sein werden. Die Chemie hinter C0 und C6 Was ist C6 DWR? C6 Durable Water Repellent (DWR)-Ausrüstungen verwenden kurzkettige Fluorkohlenstoffpolymere, insbesondere fluorierte Seitenketten mit sechs Kohlenstoffatomen, um einzelne Fasern zu beschichten. Durch diese chemische Reaktion wird die Oberflächenenergie der Faser auf etwa 12 mJ/m² gesenkt, was unterhalb der Oberflächenspannung der meisten Wasser- und Öle liegt. Das Ergebnis sind C6-Oberflächen, die sowohl wasser- als auch ölabweisend sind – eine Kombination, die nur wenige fluorfreie Systeme vollständig erreichen können. Die C6-Chemie hat die älteren C8-Fluortelomer-Beschichtungen vor über einem Jahrzehnt abgelöst. C8 wird zu PFOA abgebaut, einer Substanz, die dafür bekannt ist, in der Umwelt persistent und bioakkumulativ zu sein. C6 wird stattdessen zu Perfluorhexansäure (PFHxA) abgebaut, die eine kürzere Halbwertszeit in der Umwelt und ein geringeres Bioakkumulationspotenzial aufweist. Allerdings unterliegt PFHxA nicht der behördlichen Kontrolle, wie im Abschnitt „Compliance“ weiter unten erläutert wird. Für Käufer, die C6-Produkte beziehen, kombinieren Formulierungen wie der Skyguard C6-C8 Waterproofer Wasser- und Ölbeständigkeit mit guter Waschechtheit auf Zellulose- und Kunstfasern, werden in typischen Dosierungen von 10 bis 40 g/L angewendet und ohne PFOS, PFOA oder APEO hergestellt. Was ist C0 DWR? C0 bezieht sich auf fluorfreie wasserabweisende Chemie. Anstelle von Fluorkohlenstoff-Seitenketten setzen C0-Ausrüstungen auf Dendrimer-, Wachs- oder Polyurethan-basierte Polymere, um eine hydrophobe Faseroberfläche zu erzeugen. Diese Systeme erreichen typischerweise eine Oberflächenenergie von 20 bis 25 mJ/m², was ausreicht, um Wasser effektiv abzuweisen, aber im Allgemeinen nicht ausreicht, um eine starke Ölabweisung zu gewährleisten. Die Nachfrage nach CO-Beschichtungen wächst rasant, da diese kein PFAS-bezogenes Compliance-Risiko bergen – ein Faktor, der mit der Ausweitung des regulatorischen Rahmens von Jahr zu Jahr an Bedeutung gewinnt. Produktreihen wie die fluorfreie Imprägniermittellinie Skyguard werden je nach gewünschter Haltbarkeit mit etwa 10 bis 80 g/L angewendet, enthalten kein APEO und sind für Textilien konzipiert, bei denen Ölabweisung keine funktionelle Anforderung darstellt, darunter die meisten Oberbekleidungsstücke, Heimtextilien und Modeartikel. Wichtigste strukturelle Unterschiede Attribut C6 (Fluorkohlenstoff) C0 (Fluorfrei) Oberflächenenergie ca. 12 mJ/m² ca. 20 bis 25 mJ/m² Wasserabweisung Ausgezeichnet Gut bis ausgezeichnet Ölabweisung Ja Gering oder kein PFAS-Gehalt Vorhanden (PFHxA-basiert) Keine Typische Aushärtungstemperatur 150 bis 160 °C 160 bis 180 °C Leistungsvergleich Wasser- und Ölabweisung C6-Ausrüstungen bleiben der Maßstab, wo immer neben Wasserabweisung auch Beständigkeit gegen Öl, Fett oder organische Flecken erforderlich ist, wie z. B. bei Arbeitskleidung, die Maschinenölen ausgesetzt ist, oder Schürzen mit Lebensmittelkontakt. C0-Ausrüstungen haben den größten Teil der Lücke in Bezug auf reine Wasserabweisung geschlossen, wobei viele neuere Formulierungen bei standardisierten Wasserbeständigkeitstests Ergebnisse erzielen, die mit C6 vergleichbar sind. Bei ölhaltigen Flecken weisen C0-Lackierungen jedoch noch immer Schwächen auf. Haltbarkeit und Waschbeständigkeit Beide chemischen Verfahren beruhen bei der ersten Anwendung auf physikalischer Adsorption am Stoff, wobei diese Bindung mit wiederholtem Waschen und dem Kontakt mit Waschmitteln zunehmend schwächer wird. Ein Vernetzungsmittel verlängert die Waschbeständigkeit, indem es DWR-Polymerketten untereinander und mit reaktiven Gruppen auf der Faseroberfläche verbindet und so eine lose adsorbierte Beschichtung in eine chemisch verankerte umwandelt. Das Sylic-Vernetzungsmittel wird beispielsweise im selben Bad mit 10 bis 30 Prozent der Menge des wasserabweisenden Mittels dosiert, enthält kein APEO, PFOA, PFOS oder Formaldehyd und ist sowohl mit C6- als auch mit fluorfreien Systemen kompatibel, was es zu einer praktischen Ergänzung macht, wenn eine Beschichtung 20 oder mehr industrielle oder Haushaltswaschzyklen überstehen muss. Atmungsaktivität und Griffigkeit Sowohl die C0- als auch die C6-Ausrüstung beschichten die Faseroberfläche, anstatt die Porenräume zwischen den Garnen zu füllen, sodass die Atmungsaktivität bei korrekter Applikation im Allgemeinen erhalten bleibt. Zwei Faktoren beeinträchtigen dieses Gleichgewicht am häufigsten: Eine Überdosierung des Ausrüstungsmittels, die die Porosität zwischen den Garnen teilweise blockieren und den Griff des Gewebes versteifen kann; und eine ungleichmäßige Badkonzentration, die lokal begrenzte Bereiche mit hohem Zusatz über die gesamte Stoffbreite erzeugt. C0-Ausrüstungen erfordern manchmal etwas höhere Auftragsmengen, um die Wasserabweisung von C6 zu erreichen, weshalb Dosierungsgenauigkeit und Badgleichmäßigkeit besonders wichtig sind, um ein weiches, atmungsaktives Ergebnis zu erzielen. Globale Regulierungslandschaft REACH und EU-Beschränkungen Die EU reguliert PFAS in Textilien im Rahmen von REACH Anhang XVII. Ab 2026 gelten in der EU und im EWR Beschränkungen für PFHxA, ein Abbauprodukt der C6-Chemie. Eine weitergehende Beschränkung, die die gesamte PFAS-Familie umfasst, wird derzeit von der Europäischen Chemikalienagentur geprüft. Käufer und Marken, die für den EU-Markt einkaufen, sollten C6 als eine Chemikalie unter zunehmendem regulatorischem Druck und nicht als langfristig sichere Option betrachten und die regulatorischen Aktualisierungen der ECHA zu PFAS hinsichtlich des aktuellen Anwendungsbereichs und der Zeitpläne im Auge behalten. Die Regulierung durch die US-Bundesstaaten beschränkt sich nicht auf die EU. Zwei US-Bundesstaaten haben bereits PFAS-Beschränkungen speziell für Textilien und Bekleidung erlassen: Kalifornien AB 1817 verbietet die Herstellung, den Vertrieb und den Verkauf neuer Textilartikel, die absichtlich hinzugefügte PFAS in einer Menge von über 100 ppm organischem Fluor enthalten, ab dem 1. Januar 2025, wobei der Grenzwert ab dem 1. Januar 2027 auf 50 ppm sinkt. Die Schutzbestimmungen für Outdoor-Bekleidung bei extrem nassen Bedingungen wurden bis zum 1. Januar 2028 verlängert. Die vollständigen Anforderungen sind im offiziellen Gesetzestext aufgeführt. Das New Yorker Umweltschutzgesetz § 37-0121 verbietet den Verkauf neuer Bekleidung

Mehr entdecken »

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.

Fordern Sie ein Projektangebot an

Bitte teilen Sie uns die Anforderungen, das Land und den Anwendungsbereich mit.

Nach oben scrollen
E-Mail WhatsApp

Kontaktieren Sie uns für Textilhilfsmittel und Farbstoffe

Kontaktieren Sie die Skychem Group für weitere chemische Lösungen. Wenn Sie Fragen haben oder weitere Informationen benötigen, kontaktieren Sie uns bitte.
Wir werden innerhalb von 24 Stunden antworten.