...

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
24 ঘন্টার মধ্যে উত্তর দিন

পিচ ফিনিশ সোয়েডিং: প্রক্রিয়া নিয়ন্ত্রণ এবং ফিনিশিং সহায়ক উপকরণ

সুচিপত্র

পিচ ফিনিশ, যা প্রায়শই সুয়েডিং নামে পরিচিত, হলো একটি সারফেস ফিনিশিং কৌশল যা কাপড়ের উপরিভাগের মাইক্রোফাইবারগুলোকে আলতোভাবে ফুলিয়ে একটি নরম, মখমলের মতো অনুভূতি তৈরি করে। এর মূল প্রভাবটি যান্ত্রিক, কিন্তু ধারাবাহিক ফলাফল নির্ভর করে সঠিক সহায়ক উপকরণ এবং ঘর্ষণ, টান ও পরিচ্ছন্নতার সুশৃঙ্খল নিয়ন্ত্রণের উপর। এই নির্দেশিকাটি ব্যাখ্যা করে যে কীভাবে মিলগুলো উৎপাদনে পিচ ফিনিশকে অভিন্ন, টেকসই এবং ঝুঁকিমুক্ত রাখে, সাথে রয়েছে ব্যবহারিক নির্দেশনা যা আপনি প্রতিটি স্টাইলের জন্য প্রয়োগ করতে পারেন।

প্রক্রিয়ার সুযোগ

পিচ ফিনিশ বলতে কী বোঝায়?

এমারি-আচ্ছাদিত রোলার, স্যান্ডিং বেল্ট বা বিশেষ সোয়েডিং ইউনিট ব্যবহার করে কাপড়ের পৃষ্ঠে নিয়ন্ত্রিত ঘর্ষণের মাধ্যমে পিচ ফিনিশ তৈরি করা হয়। এর লক্ষ্য হলো কাপড়ের সূক্ষ্ম ও মসৃণ আঁশ তুলে ফেলা, যা কোমলতা বাড়ায় এবং পৃষ্ঠের ঔজ্জ্বল্য কমায়; কিন্তু এতে সুতা কাটা, কাপড়ের গঠন দুর্বল করা বা কোনো দৃশ্যমান দাগ তৈরি হয় না। যেহেতু এই প্রক্রিয়াটি ঘর্ষণের মাধ্যমে চালিত হয়, তাই সেটিংস, ঘর্ষণের অবস্থা বা কাপড়ের পৃষ্ঠের অবস্থার সামান্য পরিবর্তনও ফলাফলকে দ্রুত “সফট পিচ” থেকে “ওভার-প্রসেসড”-এ পরিবর্তন করে দিতে পারে।

কুঁচকানো পীচ কাপড়

সবচেয়ে উপযুক্ত কাপড় এবং শেষ ব্যবহার

পিচ ফিনিশ সেইসব কাপড়ে সবচেয়ে ভালো কাজ করে, যেগুলো শক্তি ও উপরিভাগের অখণ্ডতা বজায় রেখে উপরিভাগের তন্তুর সামান্য ক্ষতি সহ্য করতে পারে। মাইক্রোফাইবার পলিয়েস্টার, নির্বাচিত পলিয়েস্টার মিশ্রণ এবং স্থিতিশীল বোনা সুতি বা সুতির মিশ্রণ এর সাধারণ উদাহরণ; সেই সাথে কিছু নির্দিষ্ট নিট কাপড়ও এর অন্তর্ভুক্ত, যখন সেগুলোর মাত্রিক স্থিতিশীলতা ভালোভাবে বজায় রাখা যায়। এই ফিনিশটি প্রায়শই ক্যাজুয়াল পোশাক, বাইরের পোশাকের আস্তরণ, গৃহস্থালির বস্ত্র এবং নরম স্পর্শের পারফরম্যান্স-লাইফস্টাইল পণ্যের জন্য নির্দিষ্ট করা হয়, যেগুলোতে ম্যাট লুক ও আরামদায়ক স্পর্শের সুবিধা রয়েছে।

মামলা নিয়ন্ত্রণ

স্ট্যান্ডার্ড প্রক্রিয়া প্রবাহ

বেশিরভাগ উৎপাদন লাইন একটি সুসংগত নীতি অনুসরণ করে: একটি পরিষ্কার, স্থিতিশীল পৃষ্ঠ দিয়ে শুরু করা; একটি নিয়ন্ত্রিত ঘর্ষণ পরিবেশ তৈরি করা; উৎপন্ন ধূলিকণা অবিলম্বে অপসারণ করা; কাপড়টিকে স্থিতিশীল করা; এবং তারপর রাসায়নিক প্রক্রিয়ার মাধ্যমে চূড়ান্ত স্পর্শানুভূতি ও কার্যকারিতা তৈরি করা। বাস্তবে, এর অর্থ হলো পুনরাবৃত্তিমূলক ঘর্ষণ আচরণের জন্য কাপড়টিকে প্রস্তুত করা, প্রয়োজনে প্রি-সুইডিং লুব্রিকেশন ব্যবহার করা, এক বা একাধিক ধাপে সুইডিং করা, উৎস থেকে ধূলিকণা এবং আলগা তন্তু অপসারণ করা, এবং তারপর রাসায়নিক ফিনিশিং, পরিদর্শন ও পরীক্ষার আগে তাপ দিয়ে কাপড়টিকে সেট বা স্থিতিশীল করা।

লক করতে মূল সেটিংস

অ্যাব্রেসিভ সারফেসটি ফাইবারের সাথে কতটা তীব্রভাবে মিথস্ক্রিয়া করে, তার উপরই পিচ ফিনিশের গুণমান নির্ভর করে। সংস্পর্শ চাপ এবং লাইন ও রোলারের গতির ভারসাম্য জোরালোভাবে প্রভাবিত করে যে পৃষ্ঠটি আলতোভাবে পালিশ করা হচ্ছে নাকি তীব্রভাবে কাটা হচ্ছে। কাপড়ের টান এবং দিকনির্দেশনাও সমান গুরুত্বপূর্ণ, কারণ এই অস্থিতিশীলতার ফলে প্রায়শই দাগ, প্রস্থ বরাবর অসামঞ্জস্যতা বা দিকনির্দেশক চিহ্ন দেখা যায়, যা ফিনিশিংয়ের পরে আরও স্পষ্ট হয়ে ওঠে।

পাসের সংখ্যাকে একটি সুস্পষ্ট ঊর্ধ্বসীমা সহ নিয়ন্ত্রিত চলক হিসেবে বিবেচনা করা উচিত। অতিরিক্ত পাস একটি নির্দিষ্ট সীমা পর্যন্ত পীচ অনুভূতি উন্নত করতে পারে, কিন্তু তা শক্তি হ্রাস এবং লোম ঝরে পড়াকেও ত্বরান্বিত করে। আর্দ্রতা এবং তাপমাত্রাও গুরুত্বপূর্ণ, কারণ এগুলো ঘর্ষণ আচরণ, ধুলো জমার প্রবণতা এবং উত্থিত রোমের একরূপতাকে প্রভাবিত করে।

একটি নির্ভরযোগ্য উৎপাদন পদ্ধতি হলো প্রতিটি কাপড়ের ধরনের জন্য একটি সীমিত কার্যক্ষম পরিসর নির্ধারণ করা, এবং তারপর সংশোধনের সময় একবারে কেবল একটি প্যারামিটার সমন্বয় করা। এটি সমস্যা সমাধানের প্রক্রিয়াকে পুনরাবৃত্তিযোগ্য রাখে এবং যান্ত্রিক মূল কারণের জন্য রাসায়নিকভাবে “ক্ষতিপূরণ” করা প্রতিরোধ করে।

সুইডিং-এর আগে তৈলাক্তকরণ এবং ঘর্ষণ-রোধী সহায়ক

প্রি-সুইডিং লুব্রিকেশনকে হ্যান্ডফিল ফিনিশার হিসেবে না দেখে, বরং একটি প্রসেস স্টেবিলাইজার হিসেবে বিবেচনা করাই শ্রেয়। এটি ঘর্ষণের আকস্মিক বৃদ্ধি কমায়, তাপ সঞ্চয় হ্রাস করে এবং ক্ষুদ্র ছিঁড়ে যাওয়া প্রতিরোধ করতে সাহায্য করে, যা পরবর্তীতে অমসৃণ দাগ, দ্রুত পিলিং বা অসম পিচ হিসাবে দেখা দেয়। সঠিকভাবে প্রয়োগ করা হলে, এটি প্রস্থ বরাবর একরূপতা উন্নত করে এবং ফাইবারের ক্ষতি কমায়, বিশেষ করে মাইক্রোফাইবার, টাইট কনস্ট্রাকশন এবং ঘর্ষণ-সংবেদনশীল ব্লেন্ডের ক্ষেত্রে।

প্রধান ঝুঁকি হলো অতিরিক্ত ব্যবহার। অতিরিক্ত লুব্রিকেশন পিচ এফেক্টকে মসৃণ করে দিতে পারে, তৈলাক্ত দাগ বাড়াতে পারে এবং পরবর্তী সফটনার বা ফাংশনাল ফিনিশের সাথে সামঞ্জস্যকে জটিল করে তুলতে পারে। লক্ষ্য হওয়া উচিত ন্যূনতম কার্যকর সংযোজন যা সোয়েডিংকে স্থিতিশীল করে, এবং বড় পরিসরে উৎপাদনের আগে একটি সংক্ষিপ্ত পরীক্ষার মাধ্যমে পৃষ্ঠের চেহারা ও দাগের ঝুঁকি উভয়ই যাচাই করে তা নিশ্চিত করা।

ধুলো অপসারণ এবং তাপ সেটিং

সুয়েডিং করার ফলে ধুলো এবং আলগা তন্তুর টুকরো তৈরি হয়। ধুলো নিয়ন্ত্রণ দুর্বল হলে, পুনরায় জমা হওয়ার ফলে ছোপ ছোপ অনুজ্জ্বল অঞ্চল, ফিনিশিং-এর দাগের মতো রেখা এবং ধূসর রঙের দূষণ তৈরি হতে পারে যা পরে অপসারণ করা কঠিন। ধুলো নিয়ন্ত্রণকে একটি গুণগত মানদণ্ড হিসেবে বিবেচনা করা উচিত, পরিচ্ছন্নতা বা রক্ষণাবেক্ষণের বিষয় হিসেবে নয়।

তাপীয় সেটিং বা চূড়ান্ত স্থিতিশীলতা মাত্রিক স্থায়িত্ব নিশ্চিত করতে এবং একটি সামঞ্জস্যপূর্ণ পৃষ্ঠতল চেহারা বজায় রাখতে সাহায্য করে। এটি স্পর্শানুভূতিকেও প্রভাবিত করতে পারে, বিশেষ করে যখন সিলিকন সফটনার বা হালকা ফিল্ম-ফর্মারের সাথে ব্যবহার করা হয়। সর্বোত্তম পুনরাবৃত্তিযোগ্যতার জন্য, স্থিতিশীলতার শর্তাবলী পরিকল্পিত ফিনিশিং রেসিপির সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত, স্বাধীনভাবে সিদ্ধান্ত নেওয়া উচিত নয়।

মামলা করার যান্ত্রিক প্রক্রিয়া

রসায়ন শেষ করা

সফটনার নির্বাচন

সুইডিং করার পর, পিচ কাপড়ের স্বতন্ত্র স্পর্শানুভূতি তৈরি করতে এবং এর উপরিভাগের ঘর্ষণ সামঞ্জস্য করতে সফটনার ব্যবহার করা হয়। একটি রেশমি ও স্থিতিস্থাপক পিচ কাপড়ের জন্য যে সফটনারের প্রয়োজন হয়, তা একটি শুষ্ক ও পাউডারযুক্ত পিচ কাপড়ের জন্য প্রয়োজনীয় সফটনারের ভারসাম্য থেকে ভিন্ন। মাইক্রোফাইবারের তৈরি কাপড়ে প্রায়শই আঁকড়ে ধরার মতো অনুভূতি এড়ানোর জন্য আরও নিবিড় মসৃণতা ব্যবস্থাপনার প্রয়োজন হয়, অন্যদিকে তুলা-প্রধান কাপড়ে পিলিং হওয়ার প্রবণতা না বাড়িয়েই এর কোমলতা বাড়ানোর প্রয়োজন হতে পারে।

নির্বাচনের ক্ষেত্রে তিনটি বাস্তব ঝুঁকি বিবেচনা করা উচিত। প্রথমটি হলো হলদে হয়ে যাওয়া, বিশেষ করে যখন কাপড়টি তাপের সংস্পর্শে আসে। দ্বিতীয়টি হলো জলগ্রাহিতার পরিবর্তন, কারণ কিছু সফটনার আর্দ্রতা ব্যবস্থাপনা কমিয়ে দিতে পারে এবং পরিধানের আরামকে প্রভাবিত করতে পারে। তৃতীয়টি হলো সামঞ্জস্যতা, কারণ সিলিকন সিস্টেম এবং পলিমার উপাদানগুলো কোনো রকম যাচাই-বাছাই ছাড়া একত্রিত করলে ইমালশনকে অস্থিতিশীল করে তুলতে পারে বা দাগ তৈরি করতে পারে। অনেক মিলে, একটি স্থিতিশীল পিচ হ্যান্ড পাওয়ার দ্রুততম উপায় হলো একটি পরীক্ষিত পিচ ফ্যাব্রিক সফটনারের বেসলাইন রেসিপি দিয়ে শুরু করা, তারপর কাপড়ের ধরনের সাথে মিলিয়ে অতিরিক্ত উপাদান এবং শুকানোর শর্তাবলী সূক্ষ্মভাবে সমন্বয় করা।

পিলিং-রোধী সাপোর্ট

সুয়েডিং কাপড়ের কোমলতা বাড়ায়, কিন্তু এটি পৃষ্ঠতলে তন্তুর মুক্ত প্রান্তের সংখ্যাও বাড়িয়ে দেয়। এতে পিলিং-এর ঝুঁকি বাড়ে, বিশেষ করে সিনথেটিক এবং মিশ্র কাপড়ে, যেখানে তন্তুর সচলতা বেশি থাকে। অ্যান্টি-পিলিং সিস্টেমগুলো সাধারণত তন্তুর স্থানান্তর কমিয়ে, তন্তুর দৃঢ়তা বাড়িয়ে, অথবা একটি নিয়ন্ত্রিত পৃষ্ঠীয় সহায়ক স্তর তৈরি করে কাজ করে, যা তন্তুকে জট পাকানো থেকে প্রতিরোধ করে।

পিলিং প্রতিরোধের একটি কার্যকর উপায় হলো প্রথমে সমস্যাটি যান্ত্রিক ক্ষতি নাকি ফাইবারের সচলতার কারণে হচ্ছে তা নির্ধারণ করা। যদি পৃষ্ঠতলটি ক্ষতিগ্রস্ত হয়, তবে প্রাথমিক প্রতিকার হওয়া উচিত যান্ত্রিক, যেমন চাপ কমানো, গতির অনুপাত অপ্টিমাইজ করা, বা পাসের সংখ্যা কমানো। যদি পৃষ্ঠতলটি যান্ত্রিকভাবে স্থিতিশীল থাকে কিন্তু ব্যবহার বা ধোয়ার পরেও পিল তৈরি হয়, তবে একটি ফাংশনাল ফিনিশ প্রোগ্রাম স্থায়িত্বের জন্য প্রয়োজনীয় পৃষ্ঠতল সাপোর্ট প্রদান করতে পারে। স্পর্শানুভূতি রক্ষা করতে এবং অতিরিক্ত ফিল্ম তৈরি হওয়া এড়াতে অ্যাড-অন লেভেলগুলো সতর্কতার সাথে অপ্টিমাইজ করা উচিত।

পীচ কাপড়ের স্পর্শানুভূতি এবং বুনন

অ্যান্টি-স্ট্যাটিক এবং স্লিপ

পিচ ফিনিশযুক্ত পৃষ্ঠে সহজেই স্থির বিদ্যুৎ তৈরি হতে পারে, বিশেষ করে পলিয়েস্টার এবং মাইক্রোফাইবারের পোশাকগুলিতে। স্থির বিদ্যুৎ ধুলো এবং আঁশ আকর্ষণ করে, পোশাক তৈরির সময় কাপড়ের সাথে লেগে যাওয়ার প্রবণতা বাড়ায় এবং ব্যবহারের ফলে সৃষ্ট দাগের মাধ্যমে পৃষ্ঠের অসমতা আরও বাড়িয়ে তুলতে পারে। স্থির বিদ্যুৎ প্রতিরোধ এবং পিছলে যাওয়া নিয়ন্ত্রণকে প্রায়শই একটি সম্মিলিত উদ্দেশ্য হিসেবে বিবেচনা করা হয়: উৎপাদনের সময় পৃষ্ঠকে পরিষ্কার রাখা এবং পরার সময় আরামদায়ক রাখা, কিন্তু স্পর্শে তৈলাক্ত ভাব তৈরি না করা বা ফিনিশিং বাথকে অস্থিতিশীল না করা।

সবচেয়ে কার্যকরী সিস্টেম হলো সেগুলো, যা আর্দ্রতার পরিবর্তনেও স্থিতিশীল থাকে এবং একই সাথে পীচ ফলের মতো মসৃণ অনুভূতি বজায় রাখে। সামঞ্জস্যের বিষয়টি গুরুত্বপূর্ণ, কারণ কিছু অ্যান্টি-স্ট্যাটিক রাসায়নিক সিলিকন সফটনার বা পলিমার উপাদানের সাথে প্রতিক্রিয়া করতে পারে, যার ফলে দাগ, ছোপ বা পৃষ্ঠের ঘর্ষণ অসম হতে পারে।

সামঞ্জস্যতা এবং দাগের ঝুঁকি নিয়ন্ত্রণ

মূল উপাদানগুলো সঠিক থাকা সত্ত্বেও, সামঞ্জস্যতার অভাবেই অনেক পিচ ফিনিশ প্রোগ্রাম ব্যর্থ হয়। অস্থিতিশীল ইমালশন, ভুল মিশ্রণ ক্রম, খর জলের প্রভাব, বা শুকানোর সময় উপাদানের স্থানান্তরের কারণে প্রায়শই তৈলাক্ত দাগ, রেখা এবং পুনরায় জমাট বাঁধার মতো সমস্যা দেখা দেয়। এর প্রতিরোধ মূলত প্রক্রিয়াগত শৃঙ্খলার উপর নির্ভরশীল: আপনার সিস্টেমের স্থিতিশীলতার সীমার মধ্যে pH, তাপমাত্রা এবং জলের খরতা বজায় রাখুন; প্রাক-মিশ্রণ এবং সংযোজনের ক্রমকে প্রমিত করুন; দ্রুত সামঞ্জস্যতা যাচাই ছাড়া সিলিকন বা পলিমার উপাদানের অতিরিক্ত ব্যবহার এড়িয়ে চলুন; এবং দ্রবণ ও শুকানোর প্রক্রিয়াকে এমনভাবে সমন্বয় করুন যাতে উপাদানের স্থানান্তরের ফলে কোনো দৃশ্যমান দাগ তৈরি না হয়।

স্কেলিং করার আগে দাগের ঝুঁকিকে একটি নির্দিষ্ট রিলিজ গেট হিসেবে বিবেচনা করুন। একটি রেসিপি স্থিতিশীল কিনা তা নিশ্চিত করার জন্য, নির্দিষ্ট কাপড়ের ধরনের উপর একটি সংক্ষিপ্ত ও নিয়ন্ত্রিত পরীক্ষাই সাধারণত যথেষ্ট।

লক্ষ্যমাত্রা এবং চেক

স্পর্শানুভূতি এবং পৃষ্ঠের অভিন্নতা

প্রস্থ জুড়ে, রোল জুড়ে এবং লট জুড়ে স্পর্শানুভূতি অবশ্যই সামঞ্জস্যপূর্ণ হতে হবে। একটি সুস্পষ্ট অভ্যন্তরীণ লক্ষ্যমাত্রা নির্ধারণ করুন যা অপারেটররা পুনরায় তৈরি করতে পারে, তারপর নিয়ন্ত্রিত আলোতে পাশাপাশি তুলনা এবং দিক পরীক্ষা করে তা যাচাই করুন। যেহেতু ন্যাপের দিক আলোর প্রতিফলনকে প্রভাবিত করে, তাই দিকনির্দেশক ছায়া এড়িয়ে যাওয়া এড়াতে অভিন্নতা মূল্যায়নে উভয় দিক থেকেই পর্যবেক্ষণ অন্তর্ভুক্ত করা উচিত।

পিলিং, ঘর্ষণ, শক্তি হ্রাস

যেহেতু সোয়েডিং ঘর্ষণকারী, তাই নান্দনিকতার পাশাপাশি এর স্থায়িত্বও যাচাই করা উচিত। সাধারণ পরীক্ষার রেফারেন্সগুলির মধ্যে রয়েছে:

  • পরিবর্তিত মার্টিনডেল পদ্ধতি ব্যবহার করে বড়ি খাওয়ানো, যেমন ISO 12945-2
  • ঘর্ষণ প্রতিরোধ ক্ষমতা মূল্যায়ন, যেমন ISO 12947-2
  • প্রাসঙ্গিক ক্ষেত্রে প্রসার্য শক্তি পরীক্ষা, যেমন ISO 13934-1

লক্ষ্যটি প্রতিটি সম্ভাব্য পরীক্ষার তালিকা করা নয়। বরং, আপনার কাঙ্ক্ষিত মসৃণ স্পর্শানুভূতিকে পরিমাপযোগ্য স্থায়িত্বের ফলাফলের সাথে সংযুক্ত করা এবং তারপর উৎপাদন বাড়ানোর আগে গ্রহণযোগ্যতার মানদণ্ডগুলো সমন্বয় করাই এর উদ্দেশ্য।

মামলা করার পর ঘষা লাগার ঝুঁকি

পিচ ফিনিশ ঘর্ষণের প্রতি সংবেদনশীলতা বাড়াতে পারে, কারণ এর পৃষ্ঠে বেশি পরিমাণে মুক্ত তন্তুর প্রান্ত থাকে এবং এটি আরও সহজে রঞ্জক পদার্থ ও ময়লা শোষণ বা স্থানান্তর করতে পারে। এমনকি ফিনিশিং-কেন্দ্রিক প্রোগ্রামেও, ঝুঁকি যাচাইয়ের একটি ধাপ হিসেবে ঘর্ষণ পরীক্ষা অন্তর্ভুক্ত করা এবং এটিকে ডাইং ওয়াশ-অফ ও ফিক্সেশন পদ্ধতির সাথে সামঞ্জস্যপূর্ণ রাখা সমীচীন। বহুল ব্যবহৃত একটি পদ্ধতি হলো ISO 105-X12 , যা ঘর্ষণের ফলে রঙের স্থায়িত্ব মূল্যায়ন করে।

পীচ কাপড়ের গুণমান নিয়ন্ত্রণ

সমস্যা সমাধান

অসম পীচ প্রভাব

সাধারণত টেনশন, গাইডিং বা প্রস্থ বরাবর সংস্পর্শের একরূপতার অস্থিতিশীলতার কারণে অসম পীচ এফেক্ট দেখা যায়, যা কখনও কখনও অসম ঘর্ষণজনিত ক্ষয়ের কারণে আরও বেড়ে যায়। প্রথমে টেনশন এবং গাইডিং স্থিতিশীল ও পুনরাবৃত্তিযোগ্য কিনা তা নিশ্চিত করুন, তারপর ঘর্ষণজনিত অবস্থা এবং সংস্পর্শের প্রোফাইল নিরীক্ষা করুন। যদি পৃষ্ঠে সাধারণ অসমতার পরিবর্তে ক্ষুদ্র ক্ষতির লক্ষণ দেখা যায়, তবে ঘর্ষণ স্থিতিশীল করার জন্য প্রি-সুডিং লুব্রিকেশন অপ্টিমাইজ করুন, কিন্তু যান্ত্রিক কারণগুলো বাতিল না হওয়া পর্যন্ত অতিরিক্ত লুব্রিকেন্ট যোগ করা থেকে বিরত থাকুন।

ভারী পিলিং বা ফাজ ড্রপ

অতিরিক্ত পিলিং বা আঁশ ঝরে পড়া প্রায়শই ইঙ্গিত দেয় যে, অতিরিক্ত চাপ, অনেক বেশিবার প্রয়োগ, বা একটি প্রতিকূল গতি অনুপাতের কারণে সোয়েডিং প্রক্রিয়াটি কাপড়ের ধরনের জন্য খুব বেশি আগ্রাসী হয়ে উঠেছে। প্রথমে যান্ত্রিক আগ্রাসন কমান এবং নিশ্চিত করুন যে পৃষ্ঠের ক্ষতি হ্রাস পায় কিনা। যান্ত্রিক সংশোধনের পরেও যদি পিলিং থেকে যায়, তবে স্থায়িত্বের জন্য কার্যকরী ফিনিশিং পৃষ্ঠকে সমর্থন দিতে পারে, কিন্তু স্পর্শানুভূতি রক্ষা করতে এবং রঙের পরিবর্তনের ঝুঁকি কমাতে এই সংযোজনটিকে অপ্টিমাইজ করা উচিত।

শক্তির ক্ষতি এবং কঠোর হাত

শক্তি হ্রাস এবং রুক্ষ স্পর্শ সাধারণত অতিরিক্ত যান্ত্রিক প্রক্রিয়াকরণের ফলে ঘটে, যার সাথে তন্তু এবং গঠনের সাথে বেমানান স্থিতিশীলতার শর্ত বা সফটনার নির্বাচন যুক্ত থাকে। এর দ্রুততম সমাধান হলো যান্ত্রিক চাপ কমানো, তারপর মসৃণতা এবং স্থিতিস্থাপকতা ফিরিয়ে আনতে সফটনার সিস্টেমের ভারসাম্য পুনরায় ঠিক করা। শুকানোর পর যদি কাপড়টি চুপসে যায়, তবে স্থানান্তর, অতিরিক্ত কিউরিং বা রেসিপির অসামঞ্জস্যতার জন্য শুকানো এবং সেট করার শর্তগুলো পর্যালোচনা করুন।

তৈলাক্ত দাগ ও রেখা

সিলিকনের অতিরিক্ত ব্যবহার, ইমালশনের অস্থিতিশীলতা, মিশ্রণের ভুল পদ্ধতি, অথবা শুকানোর সময় সিলিকনের স্থানান্তরের কারণে সাধারণত তৈলাক্ত দাগ ও রেখা দেখা দেয়। প্রতিকারমূলক ব্যবস্থায় স্থিতিশীলতাকে অগ্রাধিকার দেওয়া উচিত: প্রাক-লঘুকরণকে মানসম্মত করা, বাথের অবস্থা নিয়ন্ত্রণ করা, প্রয়োজনে অতিরিক্ত সংযোজন কমানো, এবং স্থানান্তরের দাগ কমানোর জন্য এক্সপ্রেশন ও শুকানোর প্রক্রিয়া সামঞ্জস্য করা। যদি দাগগুলো খর জল বা পরিবর্তনশীল pH-এর কারণে হয়, তবে মূল রাসায়নিক পরিবর্তন করার আগে প্রথমে সেই উপাদানগুলোকে স্থিতিশীল করুন।

উপসংহার

শুধুমাত্র সোয়েডিং-এর মাধ্যমে একটি নিখুঁত পিচ ফিনিশ অর্জন করা যায় না। এটি তৈরি করা হয় নিয়ন্ত্রিত যান্ত্রিক ক্রিয়া, সুশৃঙ্খল ধুলো ব্যবস্থাপনা এবং এমন একটি ফিনিশিং কেমিস্ট্রি প্যাকেজের মাধ্যমে যা স্পর্শানুভূতি, স্থায়িত্ব এবং ত্রুটির ঝুঁকির মধ্যে ভারসাম্য রক্ষা করে। আপনি যদি সফটনার এবং ফাংশনাল ফিনিশ বেছে নেওয়ার জন্য সহায়তা চান, অথবা দাগ ও তৈলাক্ত চিহ্ন প্রতিরোধ করার জন্য রেসিপি স্থিতিশীল করতে সাহায্যের প্রয়োজন হয়, তাহলে অনুগ্রহ করে এখানে স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন ।


পড়ার জন্য সুপারিশ:

  1. কাপড়ের গুণমান এবং রঙের স্থায়িত্বের উপর প্রাক-প্রক্রিয়াকরণের প্রভাব
  2. ক্রেপ বনাম সিল্ক: কীভাবে টেক্সটাইল সহায়ক উপকরণ তাদের কার্যকারিতা বৃদ্ধি করে
  3. বস্ত্রের ফিনিশের প্রকারভেদ
  4. বস্ত্রশিল্পের সহায়ক রাসায়নিক পদার্থের কার্যাবলী ও প্রকারভেদ ব্যাখ্যা করা হলো

বেলে

রাসায়নিক রঞ্জক এবং বস্ত্র সহায়ক সামগ্রী বিষয়ে বহু বছরের অভিজ্ঞতার সুবাদে, আমি সর্বশেষ প্রযুক্তি, টেকসই উদ্ভাবন এবং বাজারের গতিপ্রকৃতি সম্পর্কে অন্তর্দৃষ্টি ভাগ করে নিতে প্রতিশ্রুতিবদ্ধ।

সাম্প্রতিক লেখাসমূহ

২. কম তাপমাত্রায় সাবান ব্যবহার করলে ধোয়ার তরল বেশি স্বচ্ছ হয় এবং পাশের সাদা সুতির স্ট্রিপে দাগ কম পড়ে।

রিঅ্যাক্টিভ ডাই সাবান দিয়ে পরিষ্কার করার নির্দেশিকা: ধোয়ার পর স্থায়িত্ব বাড়ে, পেছনে দাগ কম পড়ে

সূচিপত্র রিঅ্যাক্টিভ ডাই সোপিং কী ওয়াশ-অফ পর্যায়ে এর ভূমিকা কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে সোপিং কীভাবে ওয়াশ ফাস্টনেসকে প্রভাবিত করে ফাইবারের পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ সোপিং এবং ফাস্টনেস রেটিং-এর মধ্যে সংযোগ ব্যাক-স্টেইনিং-এর কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ এবং সবচেয়ে ঝুঁকিপূর্ণ মিশ্রণসমূহ কার্যকর সোপিং-এর জন্য মূল প্রক্রিয়া প্যারামিটারসমূহ তাপমাত্রা এবং সময় লিকার অনুপাত জলের কঠোরতা এবং সিকোয়েস্টারিং এজেন্ট সঠিক সোপিং এজেন্ট নির্বাচন অ্যানায়নিক এবং নন-আয়নিক সোপিং এজেন্ট ফাইবার এবং শেডের গভীরতার সাথে এজেন্টের সামঞ্জস্য নিম্ন-তাপমাত্রার সোপিং এজেন্টের বিকল্প: সাইলিক ডি২৭০৫ মূল সুবিধাসমূহ প্রস্তাবিত প্রয়োগ কার্যকারিতার তুলনা সোপিং প্রক্রিয়া পদ্ধতিসমূহ ঠান্ডা ধোয়া এবং গরম ধোয়ার ক্রম এক-ধাপ বনাম বহু-ধাপ সোপিং সোপিং-এর পরে ফিক্সিং এজেন্টের ভূমিকা ধারাবাহিক ওয়াশ ফাস্টনেস ফলাফলের জন্য সর্বোত্তম অনুশীলনসমূহ প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী রিঅ্যাক্টিভ ডাই সোপিং করতে কতক্ষণ সময় লাগা উচিত? পিঠে দাগ লাগার পর কি তা ঠিক করা যায়? খর জল কি সাবান তৈরির কার্যকারিতাকে প্রভাবিত করে? সাবান ব্যবহারের পর কি সবসময় আলাদা ফিক্সিং এজেন্ট প্রয়োজন হয়? রিঅ্যাক্টিভ ডাই সোপিংকে প্রায়শই ডাইং চক্রের শেষের একটি দ্রুত পদক্ষেপ হিসেবে গণ্য করা হয়, কিন্তু ধোয়ার পর রঙের স্থায়িত্ব এবং পুনরায় দাগ লাগার ফলাফলের উপর এর সরাসরি প্রভাব রয়েছে। সঠিক তাপমাত্রা, সময় এবং এজেন্ট নির্বাচন নিশ্চিত করা গেলে ব্যয়বহুল বাতিল পণ্য এবং পুনরাবৃত্তিমূলক অর্ডার প্রতিরোধ করা যায়, যা লাভের পরিমাণ কমিয়ে দেয়। ওয়াশ-অফ পর্যায়ে রিঅ্যাক্টিভ ডাই সোপিং-এর ভূমিকা কী? ফিক্সেশনের পরে সোপিং প্রক্রিয়াটি সম্পন্ন হয়, যখন ক্ষারীয় পরিবেশে রিঅ্যাক্টিভ ডাই ফাইবারের সাথে সংযুক্ত হয়ে যায়। কাপড়ের তন্তুর সাথে স্থায়ীভাবে বন্ধন তৈরি না হওয়া সবকিছু দূর করার জন্য, এটিকে ডিটারজেন্ট বা বিশেষ সাবান জাতীয় পদার্থ দিয়ে ফুটন্ত বা প্রায় ফুটন্ত তাপমাত্রায় ধোয়া হয়। এই ধাপটি বাদ দিলে বা সংক্ষিপ্ত করলে ধোয়ার পর রঙ পুরোপুরি ওঠে না, এবং কাপড়ের স্থায়িত্ব নিয়ে একটি লুকানো ঝুঁকি থেকে যায় যা পরবর্তী পরীক্ষার আগে বা, আরও খারাপভাবে, গ্রাহকের কাছে পৌঁছানোর পরেই কেবল প্রকাশ পাবে। কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে: রিঅ্যাক্টিভ ডাইয়ের একটি অংশ ফাইবারের সাথে বিক্রিয়া না করে ডাইবাথে সবসময় হাইড্রোলাইজড হয়ে যায়। হাইড্রোলাইজড ডাই কাপড়ের পৃষ্ঠে আলগাভাবে বসে থাকে এবং সমযোজী বন্ধনের পরিবর্তে কেবল দুর্বল ভৌত আকর্ষণের মাধ্যমে আবদ্ধ থাকে। লাগিয়ে রাখলে, নাড়াচাড়ার সময় এটি উঠে যায়, ধোয়ার সময় রং ছড়ায় এবং একই সাথে ধোয়ার সময় হালকা রঙের কাপড়ে লেগে যায়। সাবান মাখানোর ধাপটি বিশেষভাবে এই অবশিষ্টাংশকে অপসারণ করার জন্য করা হয়, যাতে এটি স্থায়িত্বের সমস্যা তৈরি করতে না পারে। সাবান ব্যবহারের মান কীভাবে ধোয়ার স্থায়িত্বকে প্রভাবিত করে: সাবান ব্যবহারের গুণমানই নির্ধারণ করে যে পরবর্তীতে স্থায়িত্ব পরীক্ষায় কী কী বিষয় প্রকাশ পাবে। শেড কার্ডে সঠিক দেখালেও, এই ধাপে তাড়াহুড়ো করা হলে কোনো ব্যাচের কাপড়ের স্থায়িত্ব ধোয়া বা ঘষার পরীক্ষায় উত্তীর্ণ হতে ব্যর্থ হতে পারে। তন্তুর পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ: কার্যকরভাবে সাবান মাখলে আলগা হয়ে যাওয়া ডাই কাপড়ের উপর পুনরায় জমা হওয়ার পরিবর্তে ধোয়ার তরলে ভাসমান থাকে। এই প্রক্রিয়াটি কতটা নিখুঁতভাবে সম্পন্ন হবে তা নির্ভর করে আলোড়ন, তরল অনুপাত এবং ব্যবহৃত ডিটারজেন্ট বা সাবানজাতীয় উপাদানের বিচ্ছুরণ ক্ষমতার উপর। সাবান ব্যবহার এবং রঙের স্থায়িত্ব মূল্যায়নের মধ্যে সম্পর্ক: ধোয়া ও ঘষার স্থায়িত্ব মূল্যায়ন, যা সাধারণত AATCC রঙ স্থায়িত্ব পরীক্ষা পদ্ধতি ব্যবহার করে মূল্যায়ন করা হয়, তা মূলত ধুয়ে ফেলার পর কী পরিমাণ অসংযোজিত রঞ্জক অবশিষ্ট থাকে তা প্রতিফলিত করে। সাবান দিয়ে মোছার প্রক্রিয়াটি খুব অল্প সময়ের জন্য বা খুব কম তাপমাত্রায় করা হলে, কোনো কাপড় ল্যাবে প্রাথমিক রঙের পরীক্ষায় উত্তীর্ণ হওয়ার পরেও সামগ্রিক ব্যাচের স্থায়িত্ব পরীক্ষায় অকৃতকার্য হতে পারে। পিঠে দাগ পড়ার কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ: ব্যাক-স্টেইনিং ঘটে যখন রঞ্জিত কাপড় থেকে ধুয়ে যাওয়া রঞ্জক একই দ্রবণে থাকা অরঞ্জিত বা হালকা রঙের অংশে পুনরায় জমা হয়। সবচেয়ে সাধারণ কারণগুলোর মধ্যে রয়েছে: অতিরিক্ত পরিমাণে সোপিং বাথ ব্যবহার করা, যেখানে লিকুইডের ধারণক্ষমতার চেয়ে বেশি হাইড্রোলাইজড ডাই থাকে; সোপিং এবং ফিনিশিং ধাপের মধ্যে অপর্যাপ্ত ধোয়াধুয়ি; দুর্বল বিচ্ছুরণ ক্ষমতাসম্পন্ন সোপিং এজেন্ট, যা ডাইয়ের মুক্ত কণাগুলোকে কাপড়ের উপর পুনরায় জমা হতে দেয়; লিকুইডের অসম সঞ্চালন, যা নির্দিষ্ট স্থানে উচ্চ ডাই ঘনত্বের সৃষ্টি করে। সবচেয়ে ঝুঁকিপূর্ণ কাপড় এবং মিশ্রণ: গভীর এবং গাঢ় শেডগুলোতে সবচেয়ে বেশি পরিমাণে হাইড্রোলাইজড ডাই তৈরি হয় এবং এগুলোই কাপড়ে দাগ লাগার অভিযোগের সবচেয়ে সাধারণ উৎস। মিশ্র কাপড়, এবং যে কোনো কাপড় যাতে রঞ্জিত ও অরঞ্জিত উপাদান মেশানো থাকে, তা বিশেষভাবে ঝুঁকিপূর্ণ, কারণ পুনরায় জমা হওয়া রঞ্জক কাপড়ের হালকা অংশে অনেক বেশি দৃশ্যমান হয়। কার্যকরী সাবান তৈরির জন্য মূল প্রক্রিয়াগত মাপকাঠি। সাবানের স্থায়িত্ব কমে যাওয়া এবং পুনরায় দাগ পড়ার বেশিরভাগ কারণই এই তিনটি মাপকাঠি কতটা কঠোরভাবে নিয়ন্ত্রণ করা হয়, তার উপর নির্ভরশীল। তাপমাত্রা ও সময়: সাবান তৈরির প্রক্রিয়াটি সাধারণত পাঁচ থেকে পনেরো মিনিট ধরে ফুটন্ত তাপমাত্রায় বা তার কাছাকাছি তাপমাত্রায় চলে, যদিও এর আদর্শ সমন্বয় নির্ভর করে কাপড়ের রঙের গভীরতা এবং বুননের ওপর। খুব কম তাপমাত্রায় ডাই দ্রবণ তৈরি করলে ডাই অপসারণের গতি কমে যায়, এবং সময় কমিয়ে দিলে সঠিক তাপমাত্রাতেও হাইড্রোলাইজড ডাই থেকে যায়। রঙের গভীরতা সাবান তৈরির তাপমাত্রা সাধারণ সময় হালকা থেকে মাঝারি ৯০ থেকে ৯৫°সে ৫ থেকে ৮ মিনিট গাঢ় ও কালো প্রায় ফুটন্ত (৯৮ থেকে ১০০°সে) ১০ থেকে ১৫ মিনিট ফিরোজা এবং সমস্যাযুক্ত রঙ প্রায় ফুটন্ত, একাধিকবার ব্যবহার্য প্রতিবার ব্যবহারে ১৫ মিনিট বা তার বেশি এই প্রায়-ফুটন্ত তাপমাত্রার পরিসরটি প্রচলিত সাবান তৈরির উপকরণের ক্ষেত্রে প্রযোজ্য। এর পরিবর্তে, নিম্ন-তাপমাত্রার সাবান তৈরির উপাদানগুলো ৬০ থেকে ৮০° সেলসিয়াস তাপমাত্রায় কার্যকরভাবে কাজ করার জন্য তৈরি করা হয়, যা স্থায়িত্বের কার্যকারিতা বজায় রেখেই শক্তির ব্যবহার কমায় (নিচের Sylic D2705 অংশটি দেখুন)।  লিকার রেশিও (Liquor Ratio): একটি কঠোর লিকার রেশিও কম আয়তনের জলে হাইড্রোলাইজড ডাইকে ঘনীভূত করে, যা ফ্লাশ করে বের করে দেওয়ার আগে পুনরায় জমা হওয়ার ঝুঁকি বাড়িয়ে দেয়। যেসব মিল কম লিকার রেশিওতে জেট বা ওভারফ্লো মেশিন চালায়, তাদের উচিত আরও শক্তিশালী ডিসপার্সিং এজেন্ট ব্যবহার করে অথবা একটি অতিরিক্ত রিন্স সাইকেল যোগ করে এর ক্ষতিপূরণ করা। জলের খরতা এবং শোষণকারী উপাদান: সরবরাহকৃত জলে থাকা ক্যালসিয়াম, ম্যাগনেসিয়াম এবং আয়রন সাবান তৈরির উপাদানের কার্যকারিতায় বাধা দেয় এবং সাবানের উপরিভাগ ঘোলাটে বা অমসৃণ করে তুলতে পারে। একটি সিকোয়েস্টারিং এজেন্ট, যেমন সাইলিক পি১৫০১বি (Sylic P1501B), যা ১% দ্রবণে ২.৫ থেকে ৪.০ পিএইচ (pH) যুক্ত একটি অ্যানায়নিক কিলেটিং ডিসপারসেন্ট, সাবান তৈরি শুরু হওয়ার আগে এই আয়নগুলোকে আবদ্ধ করে এবং সোপিং এজেন্টকে তার উদ্দেশ্য অনুযায়ী কাজ করতে দেয়। সঠিক সাবান তৈরির উপাদান নির্বাচন: অ্যানায়নিক এবং নন-আয়নিক সাবান তৈরির উপাদান। অ্যানায়নিক সাবান তৈরির উপাদানগুলো তাদের শক্তিশালী বিচ্ছুরণ ক্ষমতার জন্য ব্যাপকভাবে ব্যবহৃত হয়, অন্যদিকে নন-আয়নিক প্রকারগুলো খর জলে এবং নিম্ন তাপমাত্রায় ভালো কাজ করে। উভয় প্রকারই এমন একটি রঞ্জন সহায়ক পরিসরের অন্তর্ভুক্ত, যা ক্ষারীয় দ্রবণে স্থিতিশীলতা এবং জেট মেশিনে কম ফেনা তৈরির জন্য বিশেষভাবে প্রস্তুত করা হয়েছে। ফাইবার এবং শেডের গভীরতার সাথে এজেন্ট মেলানো: তুলা এবং অন্যান্য সেলুলোসিক ফাইবার সাধারণত অ্যানায়নিক সোপিং এজেন্টের প্রতি ভালোভাবে সাড়া দেয়। কৃত্রিম তন্তুযুক্ত মিশ্রণের ক্ষেত্রে, অধিক সংবেদনশীল কৃত্রিম উপাদানটিতে দাগ পড়া এড়ানোর জন্য, এর পরিবর্তে একটি নন-আয়নিক বিকল্পের প্রয়োজন হতে পারে। গভীর শেডগুলি সাধারণত ডাকে

আরও অন্বেষণ করুন »

পলিয়েস্টার ডাইং-এ রিডাকশন ক্লিয়ারিং: একটি সম্পূর্ণ নির্দেশিকা

সূচিপত্র রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য ডিসপার্স ডাইং-এ ভূমিকা রঙের স্থায়িত্বের উপর প্রভাব সাধারণ গুণগত অভিযোগ কখন রিডাকশন ক্লিয়ারিং প্রয়োজন গাঢ় এবং মাঝারি শেড উচ্চ ডাই ঘনত্বের রেসিপি সেলুলোসিক ফাইবারের সাথে মিশ্রণ কখন এটি বাদ দেওয়া যেতে পারে প্রক্রিয়া এবং নিয়ন্ত্রণ সাধারণ রেসিপি এবং প্যারামিটার তাপমাত্রা এবং pH নিয়ন্ত্রণ অতিরিক্ত বা অপর্যাপ্ত রিডাকশন এড়ানো ধৌতকরণ এবং নিউট্রালাইজেশন সঠিক রিডিউসিং এজেন্ট নির্বাচন সোডিয়াম হাইড্রোসালফাইট সালফার-মুক্ত রিডিউসিং এজেন্ট নিম্ন-তাপমাত্রা এবং টেকসই বিকল্প উচ্চ ওয়াশ ফাস্টনেস কমানোর জন্য ডাই ক্লিয়ারিং লোড সমস্যা সমাধান সাধারণ সমস্যা ক্লিয়ারিং-এর পরে দুর্বল ওয়াশ ফাস্টনেস শেড পরিবর্তন বা অনুজ্জ্বলতা উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী এটি বাদ দিলে কী হয়? রিডাকশন ক্লিয়ারিং বনাম সাধারণ ওয়াশিং? এটা কি কম তাপমাত্রায় করা সম্ভব? হাইড্রোসালফাইট বনাম সালফার-মুক্ত এজেন্ট? মেশিনে নিখুঁত দেখালেও, ধোয়ার পর কাপড়ের স্থায়িত্ব পরীক্ষায় তা ব্যর্থ হতে পারে। বেশিরভাগ ক্ষেত্রেই এর কারণ হলো ফাইবারের পৃষ্ঠে লেগে থাকা অসংযোজিত ডিসপার্স ডাই, এবং এর সমাধান হলো রিডাকশন ক্লিয়ারিং। এই নির্দেশিকায় আলোচনা করা হয়েছে কখন এই ধাপটি প্রয়োজনীয়, এর পেছনের রসায়ন এবং ল্যাব ডিপ থেকে শুরু করে বাল্ক প্রোডাকশন পর্যন্ত ফলাফল কীভাবে সামঞ্জস্যপূর্ণ রাখা যায়। রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য: রিডাকশন ক্লিয়ারিং হলো রঞ্জন-পরবর্তী একটি প্রক্রিয়াকরণ পদ্ধতি, যার মাধ্যমে পলিয়েস্টার তন্তুতে প্রবেশ না করা বা সংযুক্ত না হওয়া ডিসপার্স ডাই অপসারণ করা হয়। উচ্চ তাপমাত্রায় রঞ্জন প্রক্রিয়ার সময়, কিছু রঞ্জক অণু পলিমার কাঠামোর মধ্যে প্রবেশ না করে তন্তুর পৃষ্ঠেই থেকে যায়। চিকিৎসা না করা হলে, এই অবশিষ্ট রঞ্জক ধোয়ার সময় ঘষে উঠে যায় এবং ছড়িয়ে পড়ে, যা রঙের স্থায়িত্ব কমিয়ে দেয়। একটি রিডাকশন ক্লিয়ারিং বাথ উপরিভাগের রঞ্জক ভেঙে দেয় ও সরিয়ে ফেলে, কেবল সেই রঞ্জকটিই রেখে যায় যা তন্তুর অভ্যন্তরে সঠিকভাবে আবদ্ধ হয়েছে। ডিসপার্স ডাইং-এ রিডাকশন ক্লিয়ারিং-এর ভূমিকা এই প্রক্রিয়ার একেবারে শেষে, মূল ডাইং পর্বের পরে এবং চূড়ান্ত ধোয়ার আগে সম্পন্ন হয়। এটি পলিয়েস্টার রঞ্জন প্রক্রিয়ার একটি অংশ, যার মধ্যে প্রাক-প্রক্রিয়াকরণ, রঞ্জন এবং ফিনিশিংও অন্তর্ভুক্ত। পলিয়েস্টার ডাইং অ্যাপ্লিকেশন সলিউশনস পেজটিতে এই পর্যায়গুলো কীভাবে একে অপরের সাথে সংযুক্ত, তার রূপরেখা এবং প্রতিটি ধাপের জন্য প্রস্তাবিত সহায়ক উপকরণগুলোর উল্লেখ করা হয়েছে। রঙের স্থায়িত্বের উপর প্রভাব: কোনো চালান গ্রহণ করার আগে ক্রেতারা যে সমস্ত স্পেসিফিকেশন সবচেয়ে ভালোভাবে যাচাই করেন, তার মধ্যে ধোয়া ও ঘষার স্থায়িত্ব অন্যতম। যে পৃষ্ঠতলের রঞ্জক পরিষ্কার করা হয়নি, তা আলগাভাবে আবদ্ধ থাকে এবং সহজেই ধুয়ে যায়, আর AATCC-এর ধৌতকরণ স্থায়িত্ব পদ্ধতির মতো প্রমিত পরীক্ষাগুলো ঠিক এই বিষয়টি শনাক্ত করার জন্যই তৈরি করা হয়েছে। সঠিকভাবে সম্পাদিত রিডাকশন ক্লিয়ারিং ধাপটি সেই রঞ্জক পদার্থকে অপসারণ করে ফলাফলকে উন্নত করে, যা অন্যথায় পরীক্ষাটি ব্যর্থ হওয়ার কারণ হতো। সাধারণ গুণগত অভিযোগসমূহ: যে মিলগুলো রিডাকশন ক্লিয়ারিং ধাপটি বাদ দেয় বা যথাযথভাবে সম্পন্ন করে না, তাদের মধ্যে কিছু পুনরাবৃত্তিমূলক সমস্যা দেখা যায়: একই ওয়াশ লোডে হালকা রঙের পোশাকে রঙ ছড়িয়ে পড়া; পরিবহন ও সংরক্ষণের সময় প্যাকেজিং বা ট্রিমসে দাগ লাগা; অনুমোদিত ল্যাব ডিপের তুলনায় অনুজ্জ্বল বা ঘোলাটে শেড; ক্রেতার ল্যাবে ফাস্টনেস পরীক্ষায় ব্যর্থ হওয়ার পর চালান বাতিল হওয়া। এই সমস্যাগুলো প্রায় সবসময়ই ডাই রেসিপির কোনো ত্রুটির কারণে নয়, বরং অবশিষ্ট ডিসপার্স ডাইয়ের কারণে হয়ে থাকে। একারণেই ডাইং ধাপের মতোই রিডাকশন ক্লিয়ারিং ধাপটিও সমান মনোযোগের দাবি রাখে। যখন রিডাকশন ক্লিয়ারিং প্রয়োজন হয়: গাঢ় এবং মাঝারি গভীরতার শেডগুলির জন্য উচ্চতর ডাই ঘনত্বের প্রয়োজন হয়, যার ফলে স্বাভাবিকভাবেই ফাইবারের পৃষ্ঠে আরও বেশি অসংযোজিত ডাই থেকে যায়। স্কাইক্রন ডিসপার্স ডাই রেঞ্জটি গাঢ়, মাঝারি এবং উজ্জ্বল শেডসহ ডাইং ও প্রিন্টিং উভয় ক্ষেত্রেই ব্যবহৃত হয়, এবং এই অধিক গভীরতায় গ্রহণযোগ্য ফাস্টনেস অর্জনের জন্য এই ডাইগুলোর সাথে একটি যথাযথ রিডাকশন ক্লিয়ারিং ধাপ ব্যবহার করা একটি প্রচলিত পদ্ধতি। উচ্চ রঞ্জক ঘনত্বের রেসিপি: কাপড়ের ওজনের অনুপাতে মোট রঞ্জকের উচ্চ শতাংশ (% owf) যুক্ত যেকোনো রেসিপিতে রিডাকশন ক্লিয়ারিং পদ্ধতি কার্যকর, শুধু গাঢ় রঙের ক্ষেত্রেই নয়। সাধারণত, মিলগুলো শেডের গভীরতাকে এইভাবে ভাগ করে: শেডের গভীরতা, সাধারণ ডাই ঘনত্ব, হ্রাস, ক্লিয়ারিং, আলো ১% owf-এর নিচে প্রায়শই ঐচ্ছিক মাঝারি ১ ​​থেকে ৩% ওডব্লিউএফ সুপারিশকৃত ডার্ক ৩% এর উপরে ওডব্লিউএফ এই সংখ্যাগুলো কোনো নির্দিষ্ট নিয়ম নয়, বরং একটি সাধারণ নির্দেশিকা মাত্র, কারণ ডাই ক্লাস, ফাইবার ব্লেন্ড এবং ফাস্টনেস টার্গেট—এই সবকিছুর কারণে থ্রেশহোল্ড পরিবর্তিত হয়। সুনির্দিষ্ট কাস্টম শেডের জন্য ব্যবহৃত একাধিক রঙের মিশ্রণের ক্ষেত্রেও একই যুক্তি প্রযোজ্য, কারণ বিভিন্ন শ্রেণীর রঙ একত্রিত হলে, এমনকি মাঝারি মোট শতাংশেও পৃষ্ঠতলে বিভিন্ন পরিমাণে অবশিষ্টাংশ থেকে যেতে পারে। সেলুলোজিক ফাইবারের সাথে মিশ্রণ, পলিয়েস্টার-কটন এবং পলিয়েস্টার-ভিসকোজ মিশ্রণ ঝুঁকির আরেকটি স্তর যোগ করে। পলিয়েস্টার অংশে সংযুক্ত না হওয়া ডিসপার্স ডাই সেলুলোজিক ফাইবারে দাগ ফেলতে পারে, যার ফলে কাপড়ের সর্বত্র রঙের অনাকাঙ্ক্ষিত পরিবর্তন ঘটে। রিডাকশন ক্লিয়ারিং উভয় ধরণের ফাইবার জুড়ে উদ্দিষ্ট বৈসাদৃশ্য বা নিরেট আভা রক্ষা করে। কখন এটি বাদ দেওয়া যায়: খুব হালকা শেড এবং কম ডাই লোডিংয়ের ক্ষেত্রে কখনও কখনও সম্পূর্ণ রিডাকশন ক্লিয়ারিং সাইকেলের প্রয়োজন হয় না, বিশেষ করে যখন হাই-এক্সহশন ডাই এবং সু-নিয়ন্ত্রিত ডাইং কন্ডিশন ব্যবহার করা হয়, এবং সেক্ষেত্রে শুধু গরম জলে ধোয়াই যথেষ্ট হতে পারে। এই ধাপটি বাদ দেওয়াটা শেডের গভীরতা এবং স্থায়িত্বের প্রয়োজনীয়তার ওপর ভিত্তি করে নেওয়া একটি সচেতন সিদ্ধান্ত হওয়া উচিত, সময় বাঁচানোর জন্য নেওয়া কোনো শর্টকাট নয়। প্রক্রিয়া এবং নিয়ন্ত্রণ: সাধারণ প্রণালী ও মাপসমূহ। একটি আদর্শ ক্ষারীয় বিজারণ ক্লিয়ারিং বাথে একটি বিজারক পদার্থ (কস্টিক সোডা বা সোডা অ্যাশ) এবং একটি সিক্তকারী বা বিচ্ছুরণকারী পদার্থ থাকে। বিকল্প হিসেবে সালফার-মুক্ত অ্যাসিড-পরিষ্কারক সিস্টেমের ব্যবহার ক্রমশ বাড়ছে, যেগুলো কম পিএইচ-এ কাজ করে। একটি সাধারণ সূচনা তালিকাটি দেখতে এইরকম: প্যারামিটার সাধারণ পরিসর বিজারক পদার্থ ২ থেকে ৪ গ্রাম/লিটার ক্ষার (NaOH বা সোডা অ্যাশ) ২ থেকে ৪ গ্রাম/লিটার তাপমাত্রা ৭০ থেকে ৮০° সেলসিয়াস সময় ১৫ থেকে ২০ মিনিট লিকার অনুপাত ১:৮ থেকে ১:১৫ এই পরিমাণগুলো শেডের গভীরতা, ডাই ক্লাস এবং ফাইবার ব্লেন্ড অনুসারে পরিবর্তিত হয়, তাই বৃহৎ পরিসরে উৎপাদনের আগে ল্যাবে পরীক্ষা করে চূড়ান্ত রেসিপিটি নিশ্চিত করা উচিত। তাপমাত্রা এবং pH নিয়ন্ত্রণ: তাপমাত্রা এবং pH হলো এমন দুটি চলক যা ক্লিয়ারিং দক্ষতাকে সবচেয়ে বেশি প্রভাবিত করে: তাপমাত্রা খুব কম হলে বা সময়কাল খুব কম হলে, অবশিষ্ট রঞ্জক থেকে যায় এবং স্থায়িত্ব কমে যায়। অতিরিক্ত গরম বা অতিরিক্ত ক্ষারীয় হলে পলিয়েস্টারের পৃষ্ঠতল বা স্পর্শের অনুভূতি প্রভাবিত হতে পারে। বেশিরভাগ প্রচলিত রেসিপিতে ৯ থেকে ১১-এর মধ্যে একটি মৃদু ক্ষারীয় pH লক্ষ্য করা হয়। অ্যাসিড-ভিত্তিক সালফার-মুক্ত সিস্টেমগুলো ব্যবহৃত পণ্যের উপর নির্ভর করে নিরপেক্ষ থেকে মৃদু অম্লীয় পরিসরে কাজ করে, তাই pH-এর লক্ষ্যমাত্রা কোনো একটি নির্দিষ্ট নিয়মের পরিবর্তে সর্বদা নির্বাচিত রসায়নের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। অতিরিক্ত বা অপর্যাপ্ত হ্রাস পরিহার করুন। অপর্যাপ্ত হ্রাসের ফলে পৃষ্ঠে রঞ্জক থেকে যায়, যা পরবর্তীতে দুর্বল স্থায়িত্ব হিসাবে প্রকাশ পায়। অতিরিক্ত ডাইং ফাইবার থেকে সঠিকভাবে বসে না যাওয়া ডাই তুলে ফেলে, যার ফলে রঙের আভা কমে যায়, রঙ অনুজ্জ্বল হয়ে পড়ে বা অসম দেখায়।

আরও অন্বেষণ করুন »
C0 বনাম C6 জলরোধী ফিনিশ

C0 বনাম C6 জলরোধী ফিনিশ: আপনার টেক্সটাইলের জন্য কোনটি বেশি উপযুক্ত?

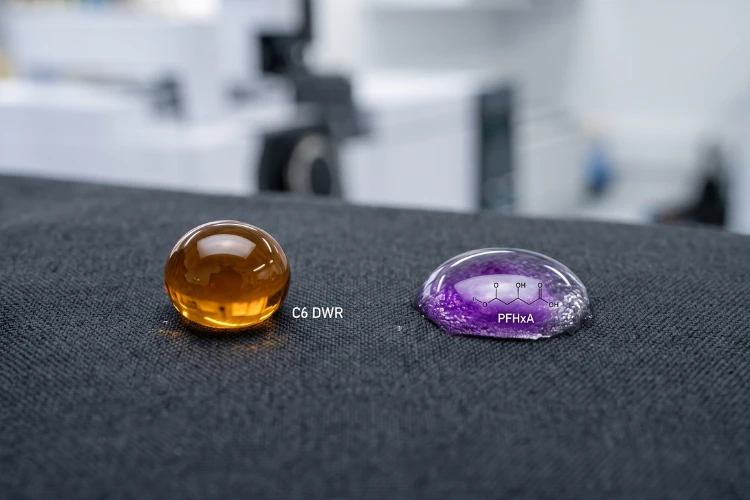
সূচিপত্র C0 এবং C6 এর পেছনের রসায়ন C6 DWR কী C0 DWR কী মূল কাঠামোগত পার্থক্য কর্মক্ষমতার তুলনা জল এবং তেল প্রতিরোধ ক্ষমতা স্থায়িত্ব এবং ধোয়ার প্রতিরোধ ক্ষমতা শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শের অনুভূতি বৈশ্বিক নিয়ন্ত্রক পরিস্থিতি REACH এবং EU বিধিনিষেধ মার্কিন যুক্তরাষ্ট্রের রাজ্য বিধিমালা ব্র্যান্ড এবং খুচরা বিক্রেতার প্রয়োজনীয়তা শিল্প অনুযায়ী ব্যবহারের ক্ষেত্র আউটডোর এবং ক্রীড়া পোশাক কর্মপোশাক এবং সুরক্ষামূলক টেক্সটাইল গৃহস্থালির টেক্সটাইল এবং গৃহসজ্জা সঠিক ফিনিশ নির্বাচন বিবেচ্য মূল বিষয়সমূহ পরীক্ষা এবং সার্টিফিকেশন টিপস উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী C0 এবং C6 ফিনিশের মধ্যে পার্থক্য কী? C6 DWR কি নিষিদ্ধ? C0 কি C6-এর মতো ভালো কাজ করে? আমি C0 এবং C6 এর মধ্যে কীভাবে একটি বেছে নেব? আজ কোনো কাপড় সরবরাহকারীকে জলরোধী প্রলেপের কথা জিজ্ঞাসা করলে, খুব সম্ভবত আপনি দুটি সম্পূর্ণ ভিন্ন উত্তর পাবেন: সি৬, অথবা সি০। উভয়ই কাপড় শুকনো রাখার দাবি করে। বর্তমানে শুধুমাত্র একটি পণ্যই ইইউ, ক্যালিফোর্নিয়া ও নিউইয়র্কের নিয়ন্ত্রক সংস্থা এবং প্রধান পোশাক ব্র্যান্ডগুলোর পক্ষ থেকে বন্ধ করে দেওয়ার চাপের সম্মুখীন হচ্ছে। বর্তমানে যারা জলরোধী বস্ত্র খুঁজছেন, তাদের জন্য পছন্দের বিষয়টি আর শুধু কার্যকারিতার মধ্যে সীমাবদ্ধ নেই। বিষয়টি হলো, কোন রাসায়নিক উপাদানগুলো আজ থেকে দুই বছর পরেও আপনার লক্ষ্য বাজারে বিক্রয়যোগ্য থাকবে। C0 এবং C6 এর পেছনের রসায়ন। C6 DWR কী? C6 ডিউরেবল ওয়াটার রিপেলেন্ট (DWR) ফিনিশ প্রতিটি ফাইবারকে আবৃত করার জন্য শর্ট-চেইন ফ্লুরোকার্বন পলিমার, বিশেষত ছয়-কার্বনযুক্ত ফ্লুরিনেটেড সাইড চেইন ব্যবহার করে। এই রাসায়নিক প্রক্রিয়া তন্তুর পৃষ্ঠশক্তিকে প্রায় ১২ মিলিজুল/বর্গমিটারে নামিয়ে আনে, যা অধিকাংশ পানি ও তেলের পৃষ্ঠটানের চেয়ে কম। ফলস্বরূপ, C6 ফিনিশ জল এবং তেল উভয়কেই প্রতিরোধ করে, এমন একটি সমন্বয় যা খুব কম ফ্লোরিন-মুক্ত সিস্টেমই পুরোপুরি মেলাতে পারে। এক দশকেরও বেশি সময় আগে C6 রসায়ন পুরোনো C8 ফ্লুরোটেলোমার ফিনিশকে প্রতিস্থাপন করেছে। C8 ভেঙে PFOA-তে পরিণত হয়, যা পরিবেশে দীর্ঘস্থায়ী এবং জৈব-সঞ্চয়ী একটি পদার্থ হিসেবে পরিচিত। এর পরিবর্তে C6 ভেঙে পারফ্লুরোহেক্সানোয়িক অ্যাসিড (PFHxA)-এ পরিণত হয়, যার পরিবেশগত অর্ধায়ু কম এবং জৈব-সঞ্চয়নের সম্ভাবনাও হ্রাস পায়। তবে, PFHxA নিয়ন্ত্রক নজরদারি থেকে মুক্ত নয়, যেমনটি নীচের কমপ্লায়েন্স বিভাগে আলোচনা করা হয়েছে। যেসব ক্রেতা C6 পণ্য সংগ্রহ করেন, তাদের জন্য Skyguard C6-C8 Waterproofer-এর মতো ফর্মুলেশনগুলো সেলুলোজ এবং সিন্থেটিক উভয় ফাইবারের ক্ষেত্রেই জল ও তেল প্রতিরোধের পাশাপাশি ভালো ওয়াশ ফাস্টনেস প্রদান করে। এগুলো সাধারণত ১০ থেকে ৪০ গ্রাম/লিটার ডোজে প্রয়োগ করা হয় এবং PFOS, PFOA বা APEO ছাড়াই উৎপাদিত হয়। C0 DWR কী? C0 বলতে ফ্লোরিন-মুক্ত জলরোধী রসায়নকে বোঝায়। ফ্লুরোকার্বন সাইড চেইনের পরিবর্তে, C0 ফিনিশগুলো একটি হাইড্রোফোবিক ফাইবার পৃষ্ঠ তৈরি করতে ডেনড্রাইমার, মোম বা পলিউরেথেন-ভিত্তিক পলিমারের উপর নির্ভর করে। এই সিস্টেমগুলি সাধারণত ২০ থেকে ২৫ মিলিজুল/বর্গমিটার পৃষ্ঠশক্তিতে পৌঁছায়, যা জলকে কার্যকরভাবে বিকর্ষণ করার জন্য যথেষ্ট হলেও সাধারণত শক্তিশালী তেল বিকর্ষণ ক্ষমতা প্রদানের জন্য যথেষ্ট নয়। C0 ফিনিশের চাহিদা দ্রুত বাড়ছে কারণ এতে PFAS-সম্পর্কিত কোনো পরিপালন ঝুঁকি নেই, যা নিয়ন্ত্রক পরিধি প্রসারিত হওয়ার সাথে সাথে প্রতি বছর আরও গুরুত্বপূর্ণ হয়ে উঠছে। স্কাইগার্ড ফ্লুরিন-ফ্রি ওয়াটারপ্রুফার লাইনের মতো পণ্যগুলো প্রয়োজনীয় স্থায়িত্বের উপর নির্ভর করে প্রায় ১০ থেকে ৮০ গ্রাম/লিটার হারে প্রয়োগ করা হয়, এতে কোনো APEO থাকে না এবং এটি এমন সব কাপড়ের জন্য তৈরি যেখানে তেল-প্রতিরোধক ক্ষমতা একটি কার্যকরী প্রয়োজন নয়; যার মধ্যে রয়েছে বেশিরভাগ বাইরের পোশাক, গৃহস্থালির বস্ত্র এবং ফ্যাশনের ব্যবহার। মূল কাঠামোগত পার্থক্য বৈশিষ্ট্য C6 (ফ্লুরোকার্বন) C0 (ফ্লুরিন-মুক্ত) পৃষ্ঠ শক্তি আনুমানিক প্রায় ১২ মিলি জুল/বর্গমিটার। ২০ থেকে ২৫ mJ/m² জলরোধী ক্ষমতা চমৎকার ভালো থেকে চমৎকার তেলরোধী ক্ষমতা হ্যাঁ সীমিত বা নেই PFAS উপাদান উপস্থিত (PFHxA-ভিত্তিক) নেই সাধারণ কিউরিং তাপমাত্রা ১৫০ থেকে ১৬০°C ১৬০ থেকে ১৮০°C কার্যকারিতার তুলনা জল এবং তেলরোধী ক্ষমতা যেখানে জলরোধী ক্ষমতার পাশাপাশি তেল, গ্রিজ বা জৈব দাগ প্রতিরোধের প্রয়োজন হয়, যেমন মেশিনের তেলে উন্মুক্ত কাজের পোশাক বা খাদ্য-সংলগ্ন অ্যাপ্রন, সেখানে C6 ফিনিশগুলি মানদণ্ড হিসাবে বিবেচিত হয়। বিশুদ্ধ জলরোধী ক্ষমতার ক্ষেত্রে C0 ফিনিশগুলো বেশিরভাগ ব্যবধান কমিয়ে এনেছে, এবং সাম্প্রতিক অনেক ফর্মুলেশন প্রমিত জলরোধী পরীক্ষায় C6-এর সমতুল্য ফলাফল অর্জন করেছে। তবে, তেল-ভিত্তিক দাগের ক্ষেত্রে C0 ফিনিশ এখনও যথেষ্ট কার্যকর নয়। স্থায়িত্ব এবং ধৌত প্রতিরোধ ক্ষমতা: উভয় রাসায়নিকই কাপড়ে প্রথম প্রয়োগের সময় ভৌত অধিশোষণের উপর নির্ভর করে, এবং বারবার ধৌতকরণ ও ডিটারজেন্টের সংস্পর্শে এই বন্ধন ক্রমশ দুর্বল হয়ে পড়ে। একটি ক্রসলিংকিং এজেন্ট DWR পলিমার চেইনগুলোকে একে অপরের সাথে এবং ফাইবারের পৃষ্ঠের সক্রিয় গ্রুপগুলোর সাথে আবদ্ধ করার মাধ্যমে ধৌতকরণ স্থায়িত্ব বাড়ায়, যা একটি শিথিলভাবে শোষিত আবরণকে রাসায়নিকভাবে নোঙর করা আবরণে রূপান্তরিত করে। উদাহরণস্বরূপ, সাইলিক ক্রস-লিঙ্কিং এজেন্ট একই দ্রবণে জলরোধী উপাদানের ১০ থেকে ৩০ শতাংশ পরিমাণে প্রয়োগ করা হয়, এতে কোনো APEO, PFOA, PFOS বা ফর্মালডিহাইড থাকে না এবং এটি C6 ও ফ্লোরিন-মুক্ত উভয় সিস্টেমের সাথেই সামঞ্জস্যপূর্ণ। ফলে, যখন কোনো ফিনিশকে ২০ বা তার বেশি শিল্প বা ঘরোয়া ধোলাই চক্র সহ্য করতে হয়, তখন এটি একটি কার্যকরী সংযোজন হিসেবে কাজ করে। শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শানুভূতি: C0 এবং C6 উভয় ফিনিশই সুতার মধ্যকার ফাঁকা স্থান পূরণ না করে তন্তুর উপরিভাগে প্রলেপ দেয়, তাই সঠিক মাত্রায় প্রয়োগ করলে এর শ্বাসপ্রশ্বাসযোগ্যতা সাধারণত অক্ষুণ্ণ থাকে। দুটি কারণ প্রায়শই এই ভারসাম্যকে নষ্ট করে: ফিনিশের অতিরিক্ত প্রয়োগ, যা সুতার মধ্যকার ছিদ্রপথ আংশিকভাবে বন্ধ করে দিতে পারে এবং কাপড়ের বুনন শক্ত করে তোলে; এবং বাথের ঘনত্বের অসমতা, যা কাপড়ের প্রস্থ জুড়ে নির্দিষ্ট কিছু স্থানে অতিরিক্ত ফিনিশের উপস্থিতি তৈরি করে। C0 ফিনিশকে C6-এর জলরোধী ক্ষমতার সমতুল্য করতে কখনও কখনও সামান্য বেশি পরিমাণে প্রয়োগের প্রয়োজন হয়, যা একটি নরম ও শ্বাসপ্রশ্বাসযোগ্য ফলাফল বজায় রাখার জন্য প্রয়োগের সঠিকতা এবং বাথের সমরূপতাকে বিশেষভাবে গুরুত্বপূর্ণ করে তোলে। বৈশ্বিক নিয়ন্ত্রক প্রেক্ষাপট: REACH এবং ইইউ বিধিনিষেধ। ইইউ, REACH Annex XVII-এর অধীনে টেক্সটাইলে PFAS নিয়ন্ত্রণ করে। C6 রসায়নের অবক্ষয়জাত পদার্থ PFHxA-এর উপর একটি নিষেধাজ্ঞা ২০২৬ সাল থেকে ইইউ এবং ইইএ-তে কার্যকর হচ্ছে, এবং বৃহত্তর PFAS পরিবারকে অন্তর্ভুক্ত করে একটি ব্যাপকতর নিষেধাজ্ঞা বর্তমানে ইউরোপীয় রাসায়নিক সংস্থা কর্তৃক মূল্যায়ন করা হচ্ছে। ইইউ বাজারের জন্য পণ্য সংগ্রহকারী ক্রেতা এবং ব্র্যান্ডগুলোর উচিত C6-কে একটি দীর্ঘমেয়াদী নিরাপদ বিকল্প হিসেবে না দেখে, বরং ক্রমবর্ধমান নিয়ন্ত্রক চাপের অধীনে থাকা একটি রাসায়নিক হিসেবে বিবেচনা করা এবং এর সর্বশেষ পরিধি ও সময়সীমার জন্য ECHA-এর PFAS সংক্রান্ত নিয়ন্ত্রক আপডেটগুলো পর্যবেক্ষণ করা। মার্কিন অঙ্গরাজ্যের প্রবিধান শুধু ইইউ-এর মধ্যেই সীমাবদ্ধ নয়। মার্কিন যুক্তরাষ্ট্রের দুটি রাজ্য ইতোমধ্যে বস্ত্র ও পোশাকের জন্য নির্দিষ্ট PFAS বিধিনিষেধ কার্যকর করেছে: ক্যালিফোর্নিয়ার AB 1817 আইন অনুযায়ী, ১ জানুয়ারী, ২০২৫ থেকে ইচ্ছাকৃতভাবে যোগ করা ১০০ পিপিএম মোট জৈব ফ্লোরিনের বেশি PFAS যুক্ত নতুন বস্ত্র সামগ্রীর উৎপাদন, বিতরণ এবং বিক্রয় নিষিদ্ধ করা হয়েছে, যা ১ জানুয়ারী, ২০২৭ থেকে কমে ৫০ পিপিএম হবে। প্রচণ্ড বর্ষার জন্য বহিরাঙ্গনের পোশাকের মেয়াদ ১ জানুয়ারী, ২০২৮ পর্যন্ত বাড়ানো হয়েছে। সম্পূর্ণ প্রয়োজনীয়তাগুলো বিলের আনুষ্ঠানিক পাঠে উল্লেখ করা হয়েছে। নিউ ইয়র্ক পরিবেশ সংরক্ষণ আইন § ৩৭-০১২১ নতুন পোশাক বিক্রয় নিষিদ্ধ করে।

আরও অন্বেষণ করুন »
রাজকীয় নীল নাইলন কাপড়ের রোল তৈরি হয়ে গেছে।

নাইলন রঞ্জনের ত্রুটি: কারণ এবং প্রক্রিয়াগত সমাধান

সূচিপত্র নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ অসম শেড এবং স্কিটারিনেস লিস্টিং এবং ব্যারে রিং, টিপি, এবং ফ্রস্টি এফেক্ট প্রতিটি ত্রুটির পেছনের তিনটি চালিকাশক্তি পিএইচ প্রোফাইল হিটিং রেট এবং স্ট্রাইক জোন রিটার্ডার নির্বাচন এবং ডোজ লক্ষণ অনুযায়ী সমস্যা সমাধান নাইলন ডাইং-এর জন্য স্কাইকেম সলিউশন প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী নাইলন অ্যাসিড ডাইং-এর জন্য কোন পিএইচ সবচেয়ে ভালো? আমার নাইলনের রঙ অসমানভাবে হয় কেন? রিটার্ডার কীভাবে অসম রঞ্জন প্রতিরোধ করে? নাইলন কত তাপমাত্রায় রং করা উচিত? নাইলন দ্রুত আঘাত হানে। অ্যাসিড ডাই মিনিটের মধ্যেই এর অ্যামিনো গ্রুপের সাথে বন্ধন তৈরি করে, তাই সামান্য ত্রুটিপূর্ণ প্রক্রিয়ার কারণে রঙটি সমান হওয়ার আগেই একটি অসম শেড স্থায়ী হয়ে যেতে পারে। নাইলনের উপর দাগ, হেলে পড়া, ব্যারে এবং ছোপ ছোপ ও অমসৃণ পৃষ্ঠের মতো সমস্যাগুলো প্রায় সবসময়ই তিনটি নিয়ন্ত্রণযোগ্য উপাদানের কোনো একটির কারণে হয়ে থাকে: পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেম। এই নিবন্ধে আলোচনা করা হয়েছে কীভাবে প্রতিটি ত্রুটি শনাক্ত করতে হয় এবং এর পুনরাবৃত্তি রোধ করার জন্য প্রক্রিয়ায় কী কী পরিবর্তন আনতে হবে। নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ। কোনো ত্রুটি সঠিকভাবে চিহ্নিত করাই তা সমাধানের প্রথম ধাপ। নিচের তিনটি প্যাটার্ন নাইলনে যা যা দেখা যায় তার বেশিরভাগই অন্তর্ভুক্ত করে, এবং প্রতিটিই একটি ভিন্ন মূল কারণ নির্দেশ করে। অসম রঙ এবং অমসৃণতা হলো একটি ব্যাপক বিভাগ: কাপড়ের সর্বত্র রঙের ছোপ, দাগ বা সামঞ্জস্যহীনতা। স্কিটারিনেস হলো এরই একটি আরও সুনির্দিষ্ট রূপ, যা একটি ছোপ ছোপ ও দানাদার চেহারা তৈরি করে, যেখানে পাশাপাশি থাকা ফিলামেন্টগুলো ভিন্ন ভিন্ন হারে রঞ্জক শোষণ করে। এটাই সবচেয়ে স্পষ্ট লক্ষণ যে, তন্তু স্থিতিশীল হওয়ার আগেই রঞ্জকটি দ্রুত বসে গিয়েছিল। লিস্টিং এবং ব্যারে লিস্টিং হলো কাপড়ের প্রস্থ বরাবর এক পাশ থেকে কেন্দ্র অথবা সেলভেজ থেকে মাঝখান পর্যন্ত রঙের তারতম্য। ব্যারে কোর্স বা পিকের সাথে চলমান অনুভূমিক বার বা রেখা হিসাবে প্রদর্শিত হয়। স্কিটারিনেস থেকে এই দুটিকে যা আলাদা করে তা হলো এর বিন্যাস: লিস্টিং এবং ব্যারে একটি নির্দিষ্ট প্রস্থ বা দৈর্ঘ্য বরাবর দিক অনুসরণ করে, অপরদিকে স্কিটারিনেস এলোমেলোভাবে ছড়িয়ে পড়ে। রিং, টিপি এবং ফ্রস্টি এফেক্টস: রিং ডাইং এবং টিপি ডাইং হলো সম্পর্কিত কিন্তু স্বতন্ত্র পেনিট্রেশন ফল্ট, এবং এদের মধ্যে পার্থক্য নিরূপণ করা জরুরি। রিং ডাইং তন্তুর প্রস্থচ্ছেদ বরাবর ঘটে: রঞ্জক বাইরের আবরণে ঘনীভূত থাকে এবং কখনও পুরোপুরি মজ্জায় ছড়িয়ে পড়ে না, তাই কাটা তন্তুর ফ্যাকাশে বা সাদা কেন্দ্রের চারপাশে একটি রঙিন বলয় দেখা যায়, যদিও এর উপরিভাগ সম্পূর্ণ রঞ্জিত বলে মনে হয়। টিপি ডাইং হলো দৈর্ঘ্যের দিক থেকে এক ধরনের পার্থক্য, যেখানে কোনো ফিলামেন্ট বা স্টেপল ফাইবারের অগ্রভাগ তার মূল অংশের চেয়ে বেশি বা কম রঞ্জক শোষণ করে। এর কারণ সাধারণত এই যে, অগ্রভাগের তাপীয় ইতিহাস বা পৃষ্ঠতলের অবস্থা ফাইবারের বাকি অংশের চেয়ে ভিন্ন হয়। তুষারময় প্রভাব কোনো নির্দিষ্ট নকশার পরিবর্তে সামগ্রিকভাবে একটি ফ্যাকাশে ও বিবর্ণ পৃষ্ঠতল হিসেবে প্রকাশ পায়। তিনটি ক্ষেত্রেই মূল সমস্যাটি একই, আর তা হলো রঞ্জক পদার্থ তন্তুর মধ্যে পুরোপুরি প্রবেশ করেনি, যদিও দূর থেকে রঙটি প্রায় মানসম্মত মনে হয়। প্রতিটি ত্রুটির পেছনের তিনটি কারণ: নাইলনের বেশিরভাগ শেডিং ত্রুটি মূলত পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেমের একসঙ্গে কাজ না করে একে অপরের বিরুদ্ধে কাজ করার ফলেই ঘটে থাকে। নীচের প্রতিটি লিভারে এর কার্যপ্রণালী, সাধারণ বিকল হওয়ার ধরণ এবং সমাধান সম্পর্কে আলোচনা করা হয়েছে। pH প্রোফাইল: একটি অম্লীয় দ্রবণে, নাইলনের পলিমার শৃঙ্খলের প্রান্তে থাকা অ্যামিনো গ্রুপগুলি একটি প্রোটন গ্রহণ করে ধনাত্মক চার্জযুক্ত হয়ে ওঠে, অন্যদিকে অ্যাসিড ডাই অণুতে থাকা সালফোনেট গ্রুপগুলি ঋণাত্মক চার্জ বহন করে। তারা দুজন একে অপরের প্রতি আকৃষ্ট হয় এবং তাদের মধ্যে বন্ধন গড়ে ওঠে। pH নির্ধারণ করে এই স্থানগুলোর মধ্যে কতগুলো সক্রিয় থাকবে, রঞ্জক পদার্থটি কত দ্রুত সেখানে পৌঁছাবে এবং পৌঁছানোর পর কতটা দৃঢ়ভাবে লেগে থাকবে। সবচেয়ে সাধারণ প্রক্রিয়াগত ত্রুটি হলো দ্রবণের pH খুব বেশি বা খুব তাড়াতাড়ি কমিয়ে ফেলা। পণ্যগুলি সমানভাবে ভেজানো এবং সঞ্চালনের আগেই যদি দ্রবণটি অম্লীয় হয়ে যায়, তবে রঞ্জক তাড়াহুড়ো করে বসে যায় এবং দাগ বা অমসৃণতা তৈরি করে, যা নির্দিষ্ট তাপমাত্রায় রাখলেও ঠিক করা যায় না। চক্র চলাকালীন পিএইচ খুব বেশি হয়ে গেলে বা এর তারতম্য ঘটলে বিপরীত সমস্যা দেখা দেয়: আর্দ্রতা শোষণ দুর্বল হয় এবং ছায়ার গভীরতা এক ব্যাচ থেকে অন্য ব্যাচে পরিবর্তিত হয়। বিভিন্ন শ্রেণীর অ্যাসিড ডাইয়ের জন্য ভিন্ন ভিন্ন pH পরিসীমা প্রয়োজন হয়: লেভেলিং ডাই: মোটামুটি pH ৫.৫ থেকে ৭.০, যা ডাইকে স্থানান্তরিত হতে এবং নিজে থেকে সংশোধন হওয়ার সুযোগ দেয়। মিলিং ডাই (উল ডাইংয়ের পরিভাষা থেকে নেওয়া একটি শ্রেণিবিভাগ, তবে নাইলনের ক্ষেত্রেও এটি একটি প্রচলিত পদ্ধতি): মোটামুটি pH ৪.০ থেকে ৫.০, যা আরও গভীর শেড এবং শক্তিশালী ওয়েট ফাস্টনেস প্রদান করে, এবং এতে প্রসেসের তারতম্যের সুযোগ কম থাকে। এই পরিসীমাগুলো হলো প্রাথমিক ধারণা মাত্র। ডাই সরবরাহকারীর টেকনিক্যাল ডেটা শিট এবং নিজস্ব ল্যাবে পরীক্ষার ফলাফলের সাথে মিলিয়ে এগুলো নিশ্চিত করুন, এবং কখনোই উলের রেসিপি হুবহু ব্যবহার করবেন না, কারণ সেখানে ডাই লেভেলিং ও মিলিংয়ের জন্য পিএইচ (pH) স্কিমটি বিপরীত দিকে কাজ করে। নাইলনের ক্ষেত্রেও একই সতর্কতা প্রযোজ্য: একই pH এবং তাপমাত্রার পরিস্থিতিতে নাইলন ৬ এবং নাইলন ৬,৬ ভিন্নভাবে রঙ ধারণ করতে পারে ও গঠিত হতে পারে, এবং যাচাইবিহীন রেসিপি অনুযায়ী সাবস্ট্রেট বা ডাই সরবরাহকারী পরিবর্তন করা হলো রঙের তারতম্যের একটি সাধারণ ও পরিহারযোগ্য কারণ। বাল্ক পর্যায়ে পাঠানোর আগে, ফাইবারের ধরন বা ডাইয়ের উৎসের যেকোনো পরিবর্তন নতুন করে ল্যাবে ডুবিয়ে ও পরীক্ষামূলকভাবে চালিয়ে নিশ্চিত করুন। এর সমাধান হলো একটি একক লক্ষ্যমাত্রার পরিবর্তে একটি পুনরাবৃত্তিযোগ্য pH বক্ররেখা। একটি ধীর-কার্যকরী অ্যাসিড ডোনার যা তাপমাত্রা বাড়ার সাথে সাথে ধীরে ধীরে pH কমায়, তা স্ট্রাইককে আকস্মিক না করে নিয়ন্ত্রিত রাখে এবং চক্রের ভুল সময়ে ম্যানুয়ালি ডোজ দেওয়ার অনিশ্চয়তা দূর করে। উত্তাপের হার এবং স্ট্রাইক জোন তাপমাত্রা নির্ধারণ করে যে রঞ্জকটি কখন এবং কত দ্রুত সরবে। নাইলনের ক্ষেত্রে, বেশিরভাগ শোষণ একটি নির্দিষ্ট তাপমাত্রার পরিসরে ঘটে, সাধারণত ৭০ থেকে ৯০ ডিগ্রি সেলসিয়াস তাপমাত্রায়, যেখানে তন্তুর গঠন খুলে যায় এবং রঞ্জক দ্রুত প্রবেশ করে। নাইলনে ডাই করার স্থান সীমিত, এবং পরিস্থিতি অনুকূল হওয়ামাত্রই অ্যাসিড ডাই প্রায় সঙ্গে সঙ্গেই সেগুলোর সাথে বন্ধন তৈরি করে; স্ট্রাইক জোনের মধ্যে দিয়ে খুব দ্রুত ডাই প্রয়োগ করলে তা অসমভাবে বসে যায় এবং পরে তা সমান হওয়ার কোনো সুযোগ পায় না। ধর্মঘটের প্রথম দশ থেকে পনেরো মিনিটই মূলত পুরো ব্যাচের ফলাফল নির্ধারণ করে দেয়। উপরের ডায়াগ্রামটি দেখায় যে একটি সাধারণ চক্র জুড়ে এই প্রক্রিয়াটি কীভাবে সম্পন্ন হয়: একটি সমতল সিক্তকরণ ও সঞ্চালন পর্যায়, একটি নিয়ন্ত্রিত ক্রমবৃদ্ধি যা ৭০ থেকে ৯০° সেলসিয়াস স্ট্রাইক জোনের মধ্য দিয়ে ধীর হয়ে আসে, স্থানান্তর ও সমতাকরণের জন্য স্ফুটনার কাছাকাছি একটি স্থিতাবস্থা, এবং একটি নিয়ন্ত্রিত শীতলীকরণ। আঘাত হানার আগেই প্রস্তুতি শুরু হয়: প্রথমে সম্পূর্ণ ও সমানভাবে ভেজানো এবং নিয়মিত রক্ত ​​সঞ্চালন নিশ্চিত করুন। একটি নিয়ন্ত্রিত হারে তাপমাত্রা বৃদ্ধি করুন, যা প্রায়শই প্রতি মিনিটে ১°C-এর কাছাকাছি থাকে এবং ৭০ থেকে ৯০°C পর্যন্ত পৌঁছানোর সময় আরও ধীর গতিতে চলে।

আরও অন্বেষণ করুন »

টেক্সটাইল সহায়ক ও রঞ্জক পদার্থের জন্য আমাদের সাথে যোগাযোগ করুন

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
আমরা ২৪ ঘন্টার মধ্যে উত্তর দেবো।

প্রকল্পের মূল্য উদ্ধৃতি নিন

আপনার প্রকল্পের প্রয়োজনীয়তা, দেশ এবং উদ্দিষ্ট প্রয়োগ সম্পর্কে আমাদের জানান।

বেলে

রাসায়নিক রঞ্জক এবং বস্ত্র সহায়ক সামগ্রী বিষয়ে বহু বছরের অভিজ্ঞতার সুবাদে, আমি সর্বশেষ প্রযুক্তি, টেকসই উদ্ভাবন এবং বাজারের গতিপ্রকৃতি সম্পর্কে অন্তর্দৃষ্টি ভাগ করে নিতে প্রতিশ্রুতিবদ্ধ।

সাম্প্রতিক লেখাসমূহ

২. কম তাপমাত্রায় সাবান ব্যবহার করলে ধোয়ার তরল বেশি স্বচ্ছ হয় এবং পাশের সাদা সুতির স্ট্রিপে দাগ কম পড়ে।

রিঅ্যাক্টিভ ডাই সাবান দিয়ে পরিষ্কার করার নির্দেশিকা: ধোয়ার পর স্থায়িত্ব বাড়ে, পেছনে দাগ কম পড়ে

সূচিপত্র রিঅ্যাক্টিভ ডাই সোপিং কী ওয়াশ-অফ পর্যায়ে এর ভূমিকা কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে সোপিং কীভাবে ওয়াশ ফাস্টনেসকে প্রভাবিত করে ফাইবারের পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ সোপিং এবং ফাস্টনেস রেটিং-এর মধ্যে সংযোগ ব্যাক-স্টেইনিং-এর কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ এবং সবচেয়ে ঝুঁকিপূর্ণ মিশ্রণসমূহ কার্যকর সোপিং-এর জন্য মূল প্রক্রিয়া প্যারামিটারসমূহ তাপমাত্রা এবং সময় লিকার অনুপাত জলের কঠোরতা এবং সিকোয়েস্টারিং এজেন্ট সঠিক সোপিং এজেন্ট নির্বাচন অ্যানায়নিক এবং নন-আয়নিক সোপিং এজেন্ট ফাইবার এবং শেডের গভীরতার সাথে এজেন্টের সামঞ্জস্য নিম্ন-তাপমাত্রার সোপিং এজেন্টের বিকল্প: সাইলিক ডি২৭০৫ মূল সুবিধাসমূহ প্রস্তাবিত প্রয়োগ কার্যকারিতার তুলনা সোপিং প্রক্রিয়া পদ্ধতিসমূহ ঠান্ডা ধোয়া এবং গরম ধোয়ার ক্রম এক-ধাপ বনাম বহু-ধাপ সোপিং সোপিং-এর পরে ফিক্সিং এজেন্টের ভূমিকা ধারাবাহিক ওয়াশ ফাস্টনেস ফলাফলের জন্য সর্বোত্তম অনুশীলনসমূহ প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী রিঅ্যাক্টিভ ডাই সোপিং করতে কতক্ষণ সময় লাগা উচিত? পিঠে দাগ লাগার পর কি তা ঠিক করা যায়? খর জল কি সাবান তৈরির কার্যকারিতাকে প্রভাবিত করে? সাবান ব্যবহারের পর কি সবসময় আলাদা ফিক্সিং এজেন্ট প্রয়োজন হয়? রিঅ্যাক্টিভ ডাই সোপিংকে প্রায়শই ডাইং চক্রের শেষের একটি দ্রুত পদক্ষেপ হিসেবে গণ্য করা হয়, কিন্তু ধোয়ার পর রঙের স্থায়িত্ব এবং পুনরায় দাগ লাগার ফলাফলের উপর এর সরাসরি প্রভাব রয়েছে। সঠিক তাপমাত্রা, সময় এবং এজেন্ট নির্বাচন নিশ্চিত করা গেলে ব্যয়বহুল বাতিল পণ্য এবং পুনরাবৃত্তিমূলক অর্ডার প্রতিরোধ করা যায়, যা লাভের পরিমাণ কমিয়ে দেয়। ওয়াশ-অফ পর্যায়ে রিঅ্যাক্টিভ ডাই সোপিং-এর ভূমিকা কী? ফিক্সেশনের পরে সোপিং প্রক্রিয়াটি সম্পন্ন হয়, যখন ক্ষারীয় পরিবেশে রিঅ্যাক্টিভ ডাই ফাইবারের সাথে সংযুক্ত হয়ে যায়। কাপড়ের তন্তুর সাথে স্থায়ীভাবে বন্ধন তৈরি না হওয়া সবকিছু দূর করার জন্য, এটিকে ডিটারজেন্ট বা বিশেষ সাবান জাতীয় পদার্থ দিয়ে ফুটন্ত বা প্রায় ফুটন্ত তাপমাত্রায় ধোয়া হয়। এই ধাপটি বাদ দিলে বা সংক্ষিপ্ত করলে ধোয়ার পর রঙ পুরোপুরি ওঠে না, এবং কাপড়ের স্থায়িত্ব নিয়ে একটি লুকানো ঝুঁকি থেকে যায় যা পরবর্তী পরীক্ষার আগে বা, আরও খারাপভাবে, গ্রাহকের কাছে পৌঁছানোর পরেই কেবল প্রকাশ পাবে। কেন অসংযোজিত এবং হাইড্রোলাইজড ডাই অবশ্যই অপসারণ করতে হবে: রিঅ্যাক্টিভ ডাইয়ের একটি অংশ ফাইবারের সাথে বিক্রিয়া না করে ডাইবাথে সবসময় হাইড্রোলাইজড হয়ে যায়। হাইড্রোলাইজড ডাই কাপড়ের পৃষ্ঠে আলগাভাবে বসে থাকে এবং সমযোজী বন্ধনের পরিবর্তে কেবল দুর্বল ভৌত আকর্ষণের মাধ্যমে আবদ্ধ থাকে। লাগিয়ে রাখলে, নাড়াচাড়ার সময় এটি উঠে যায়, ধোয়ার সময় রং ছড়ায় এবং একই সাথে ধোয়ার সময় হালকা রঙের কাপড়ে লেগে যায়। সাবান মাখানোর ধাপটি বিশেষভাবে এই অবশিষ্টাংশকে অপসারণ করার জন্য করা হয়, যাতে এটি স্থায়িত্বের সমস্যা তৈরি করতে না পারে। সাবান ব্যবহারের মান কীভাবে ধোয়ার স্থায়িত্বকে প্রভাবিত করে: সাবান ব্যবহারের গুণমানই নির্ধারণ করে যে পরবর্তীতে স্থায়িত্ব পরীক্ষায় কী কী বিষয় প্রকাশ পাবে। শেড কার্ডে সঠিক দেখালেও, এই ধাপে তাড়াহুড়ো করা হলে কোনো ব্যাচের কাপড়ের স্থায়িত্ব ধোয়া বা ঘষার পরীক্ষায় উত্তীর্ণ হতে ব্যর্থ হতে পারে। তন্তুর পৃষ্ঠ থেকে হাইড্রোলাইজড ডাই অপসারণ: কার্যকরভাবে সাবান মাখলে আলগা হয়ে যাওয়া ডাই কাপড়ের উপর পুনরায় জমা হওয়ার পরিবর্তে ধোয়ার তরলে ভাসমান থাকে। এই প্রক্রিয়াটি কতটা নিখুঁতভাবে সম্পন্ন হবে তা নির্ভর করে আলোড়ন, তরল অনুপাত এবং ব্যবহৃত ডিটারজেন্ট বা সাবানজাতীয় উপাদানের বিচ্ছুরণ ক্ষমতার উপর। সাবান ব্যবহার এবং রঙের স্থায়িত্ব মূল্যায়নের মধ্যে সম্পর্ক: ধোয়া ও ঘষার স্থায়িত্ব মূল্যায়ন, যা সাধারণত AATCC রঙ স্থায়িত্ব পরীক্ষা পদ্ধতি ব্যবহার করে মূল্যায়ন করা হয়, তা মূলত ধুয়ে ফেলার পর কী পরিমাণ অসংযোজিত রঞ্জক অবশিষ্ট থাকে তা প্রতিফলিত করে। সাবান দিয়ে মোছার প্রক্রিয়াটি খুব অল্প সময়ের জন্য বা খুব কম তাপমাত্রায় করা হলে, কোনো কাপড় ল্যাবে প্রাথমিক রঙের পরীক্ষায় উত্তীর্ণ হওয়ার পরেও সামগ্রিক ব্যাচের স্থায়িত্ব পরীক্ষায় অকৃতকার্য হতে পারে। পিঠে দাগ পড়ার কারণ কী? ব্যাক-স্টেইনিং-এর সাধারণ উৎসসমূহ: ব্যাক-স্টেইনিং ঘটে যখন রঞ্জিত কাপড় থেকে ধুয়ে যাওয়া রঞ্জক একই দ্রবণে থাকা অরঞ্জিত বা হালকা রঙের অংশে পুনরায় জমা হয়। সবচেয়ে সাধারণ কারণগুলোর মধ্যে রয়েছে: অতিরিক্ত পরিমাণে সোপিং বাথ ব্যবহার করা, যেখানে লিকুইডের ধারণক্ষমতার চেয়ে বেশি হাইড্রোলাইজড ডাই থাকে; সোপিং এবং ফিনিশিং ধাপের মধ্যে অপর্যাপ্ত ধোয়াধুয়ি; দুর্বল বিচ্ছুরণ ক্ষমতাসম্পন্ন সোপিং এজেন্ট, যা ডাইয়ের মুক্ত কণাগুলোকে কাপড়ের উপর পুনরায় জমা হতে দেয়; লিকুইডের অসম সঞ্চালন, যা নির্দিষ্ট স্থানে উচ্চ ডাই ঘনত্বের সৃষ্টি করে। সবচেয়ে ঝুঁকিপূর্ণ কাপড় এবং মিশ্রণ: গভীর এবং গাঢ় শেডগুলোতে সবচেয়ে বেশি পরিমাণে হাইড্রোলাইজড ডাই তৈরি হয় এবং এগুলোই কাপড়ে দাগ লাগার অভিযোগের সবচেয়ে সাধারণ উৎস। মিশ্র কাপড়, এবং যে কোনো কাপড় যাতে রঞ্জিত ও অরঞ্জিত উপাদান মেশানো থাকে, তা বিশেষভাবে ঝুঁকিপূর্ণ, কারণ পুনরায় জমা হওয়া রঞ্জক কাপড়ের হালকা অংশে অনেক বেশি দৃশ্যমান হয়। কার্যকরী সাবান তৈরির জন্য মূল প্রক্রিয়াগত মাপকাঠি। সাবানের স্থায়িত্ব কমে যাওয়া এবং পুনরায় দাগ পড়ার বেশিরভাগ কারণই এই তিনটি মাপকাঠি কতটা কঠোরভাবে নিয়ন্ত্রণ করা হয়, তার উপর নির্ভরশীল। তাপমাত্রা ও সময়: সাবান তৈরির প্রক্রিয়াটি সাধারণত পাঁচ থেকে পনেরো মিনিট ধরে ফুটন্ত তাপমাত্রায় বা তার কাছাকাছি তাপমাত্রায় চলে, যদিও এর আদর্শ সমন্বয় নির্ভর করে কাপড়ের রঙের গভীরতা এবং বুননের ওপর। খুব কম তাপমাত্রায় ডাই দ্রবণ তৈরি করলে ডাই অপসারণের গতি কমে যায়, এবং সময় কমিয়ে দিলে সঠিক তাপমাত্রাতেও হাইড্রোলাইজড ডাই থেকে যায়। রঙের গভীরতা সাবান তৈরির তাপমাত্রা সাধারণ সময় হালকা থেকে মাঝারি ৯০ থেকে ৯৫°সে ৫ থেকে ৮ মিনিট গাঢ় ও কালো প্রায় ফুটন্ত (৯৮ থেকে ১০০°সে) ১০ থেকে ১৫ মিনিট ফিরোজা এবং সমস্যাযুক্ত রঙ প্রায় ফুটন্ত, একাধিকবার ব্যবহার্য প্রতিবার ব্যবহারে ১৫ মিনিট বা তার বেশি এই প্রায়-ফুটন্ত তাপমাত্রার পরিসরটি প্রচলিত সাবান তৈরির উপকরণের ক্ষেত্রে প্রযোজ্য। এর পরিবর্তে, নিম্ন-তাপমাত্রার সাবান তৈরির উপাদানগুলো ৬০ থেকে ৮০° সেলসিয়াস তাপমাত্রায় কার্যকরভাবে কাজ করার জন্য তৈরি করা হয়, যা স্থায়িত্বের কার্যকারিতা বজায় রেখেই শক্তির ব্যবহার কমায় (নিচের Sylic D2705 অংশটি দেখুন)।  লিকার রেশিও (Liquor Ratio): একটি কঠোর লিকার রেশিও কম আয়তনের জলে হাইড্রোলাইজড ডাইকে ঘনীভূত করে, যা ফ্লাশ করে বের করে দেওয়ার আগে পুনরায় জমা হওয়ার ঝুঁকি বাড়িয়ে দেয়। যেসব মিল কম লিকার রেশিওতে জেট বা ওভারফ্লো মেশিন চালায়, তাদের উচিত আরও শক্তিশালী ডিসপার্সিং এজেন্ট ব্যবহার করে অথবা একটি অতিরিক্ত রিন্স সাইকেল যোগ করে এর ক্ষতিপূরণ করা। জলের খরতা এবং শোষণকারী উপাদান: সরবরাহকৃত জলে থাকা ক্যালসিয়াম, ম্যাগনেসিয়াম এবং আয়রন সাবান তৈরির উপাদানের কার্যকারিতায় বাধা দেয় এবং সাবানের উপরিভাগ ঘোলাটে বা অমসৃণ করে তুলতে পারে। একটি সিকোয়েস্টারিং এজেন্ট, যেমন সাইলিক পি১৫০১বি (Sylic P1501B), যা ১% দ্রবণে ২.৫ থেকে ৪.০ পিএইচ (pH) যুক্ত একটি অ্যানায়নিক কিলেটিং ডিসপারসেন্ট, সাবান তৈরি শুরু হওয়ার আগে এই আয়নগুলোকে আবদ্ধ করে এবং সোপিং এজেন্টকে তার উদ্দেশ্য অনুযায়ী কাজ করতে দেয়। সঠিক সাবান তৈরির উপাদান নির্বাচন: অ্যানায়নিক এবং নন-আয়নিক সাবান তৈরির উপাদান। অ্যানায়নিক সাবান তৈরির উপাদানগুলো তাদের শক্তিশালী বিচ্ছুরণ ক্ষমতার জন্য ব্যাপকভাবে ব্যবহৃত হয়, অন্যদিকে নন-আয়নিক প্রকারগুলো খর জলে এবং নিম্ন তাপমাত্রায় ভালো কাজ করে। উভয় প্রকারই এমন একটি রঞ্জন সহায়ক পরিসরের অন্তর্ভুক্ত, যা ক্ষারীয় দ্রবণে স্থিতিশীলতা এবং জেট মেশিনে কম ফেনা তৈরির জন্য বিশেষভাবে প্রস্তুত করা হয়েছে। ফাইবার এবং শেডের গভীরতার সাথে এজেন্ট মেলানো: তুলা এবং অন্যান্য সেলুলোসিক ফাইবার সাধারণত অ্যানায়নিক সোপিং এজেন্টের প্রতি ভালোভাবে সাড়া দেয়। কৃত্রিম তন্তুযুক্ত মিশ্রণের ক্ষেত্রে, অধিক সংবেদনশীল কৃত্রিম উপাদানটিতে দাগ পড়া এড়ানোর জন্য, এর পরিবর্তে একটি নন-আয়নিক বিকল্পের প্রয়োজন হতে পারে। গভীর শেডগুলি সাধারণত ডাকে

আরও অন্বেষণ করুন »

পলিয়েস্টার ডাইং-এ রিডাকশন ক্লিয়ারিং: একটি সম্পূর্ণ নির্দেশিকা

সূচিপত্র রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য ডিসপার্স ডাইং-এ ভূমিকা রঙের স্থায়িত্বের উপর প্রভাব সাধারণ গুণগত অভিযোগ কখন রিডাকশন ক্লিয়ারিং প্রয়োজন গাঢ় এবং মাঝারি শেড উচ্চ ডাই ঘনত্বের রেসিপি সেলুলোসিক ফাইবারের সাথে মিশ্রণ কখন এটি বাদ দেওয়া যেতে পারে প্রক্রিয়া এবং নিয়ন্ত্রণ সাধারণ রেসিপি এবং প্যারামিটার তাপমাত্রা এবং pH নিয়ন্ত্রণ অতিরিক্ত বা অপর্যাপ্ত রিডাকশন এড়ানো ধৌতকরণ এবং নিউট্রালাইজেশন সঠিক রিডিউসিং এজেন্ট নির্বাচন সোডিয়াম হাইড্রোসালফাইট সালফার-মুক্ত রিডিউসিং এজেন্ট নিম্ন-তাপমাত্রা এবং টেকসই বিকল্প উচ্চ ওয়াশ ফাস্টনেস কমানোর জন্য ডাই ক্লিয়ারিং লোড সমস্যা সমাধান সাধারণ সমস্যা ক্লিয়ারিং-এর পরে দুর্বল ওয়াশ ফাস্টনেস শেড পরিবর্তন বা অনুজ্জ্বলতা উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী এটি বাদ দিলে কী হয়? রিডাকশন ক্লিয়ারিং বনাম সাধারণ ওয়াশিং? এটা কি কম তাপমাত্রায় করা সম্ভব? হাইড্রোসালফাইট বনাম সালফার-মুক্ত এজেন্ট? মেশিনে নিখুঁত দেখালেও, ধোয়ার পর কাপড়ের স্থায়িত্ব পরীক্ষায় তা ব্যর্থ হতে পারে। বেশিরভাগ ক্ষেত্রেই এর কারণ হলো ফাইবারের পৃষ্ঠে লেগে থাকা অসংযোজিত ডিসপার্স ডাই, এবং এর সমাধান হলো রিডাকশন ক্লিয়ারিং। এই নির্দেশিকায় আলোচনা করা হয়েছে কখন এই ধাপটি প্রয়োজনীয়, এর পেছনের রসায়ন এবং ল্যাব ডিপ থেকে শুরু করে বাল্ক প্রোডাকশন পর্যন্ত ফলাফল কীভাবে সামঞ্জস্যপূর্ণ রাখা যায়। রিডাকশন ক্লিয়ারিং কী? সংজ্ঞা ও উদ্দেশ্য: রিডাকশন ক্লিয়ারিং হলো রঞ্জন-পরবর্তী একটি প্রক্রিয়াকরণ পদ্ধতি, যার মাধ্যমে পলিয়েস্টার তন্তুতে প্রবেশ না করা বা সংযুক্ত না হওয়া ডিসপার্স ডাই অপসারণ করা হয়। উচ্চ তাপমাত্রায় রঞ্জন প্রক্রিয়ার সময়, কিছু রঞ্জক অণু পলিমার কাঠামোর মধ্যে প্রবেশ না করে তন্তুর পৃষ্ঠেই থেকে যায়। চিকিৎসা না করা হলে, এই অবশিষ্ট রঞ্জক ধোয়ার সময় ঘষে উঠে যায় এবং ছড়িয়ে পড়ে, যা রঙের স্থায়িত্ব কমিয়ে দেয়। একটি রিডাকশন ক্লিয়ারিং বাথ উপরিভাগের রঞ্জক ভেঙে দেয় ও সরিয়ে ফেলে, কেবল সেই রঞ্জকটিই রেখে যায় যা তন্তুর অভ্যন্তরে সঠিকভাবে আবদ্ধ হয়েছে। ডিসপার্স ডাইং-এ রিডাকশন ক্লিয়ারিং-এর ভূমিকা এই প্রক্রিয়ার একেবারে শেষে, মূল ডাইং পর্বের পরে এবং চূড়ান্ত ধোয়ার আগে সম্পন্ন হয়। এটি পলিয়েস্টার রঞ্জন প্রক্রিয়ার একটি অংশ, যার মধ্যে প্রাক-প্রক্রিয়াকরণ, রঞ্জন এবং ফিনিশিংও অন্তর্ভুক্ত। পলিয়েস্টার ডাইং অ্যাপ্লিকেশন সলিউশনস পেজটিতে এই পর্যায়গুলো কীভাবে একে অপরের সাথে সংযুক্ত, তার রূপরেখা এবং প্রতিটি ধাপের জন্য প্রস্তাবিত সহায়ক উপকরণগুলোর উল্লেখ করা হয়েছে। রঙের স্থায়িত্বের উপর প্রভাব: কোনো চালান গ্রহণ করার আগে ক্রেতারা যে সমস্ত স্পেসিফিকেশন সবচেয়ে ভালোভাবে যাচাই করেন, তার মধ্যে ধোয়া ও ঘষার স্থায়িত্ব অন্যতম। যে পৃষ্ঠতলের রঞ্জক পরিষ্কার করা হয়নি, তা আলগাভাবে আবদ্ধ থাকে এবং সহজেই ধুয়ে যায়, আর AATCC-এর ধৌতকরণ স্থায়িত্ব পদ্ধতির মতো প্রমিত পরীক্ষাগুলো ঠিক এই বিষয়টি শনাক্ত করার জন্যই তৈরি করা হয়েছে। সঠিকভাবে সম্পাদিত রিডাকশন ক্লিয়ারিং ধাপটি সেই রঞ্জক পদার্থকে অপসারণ করে ফলাফলকে উন্নত করে, যা অন্যথায় পরীক্ষাটি ব্যর্থ হওয়ার কারণ হতো। সাধারণ গুণগত অভিযোগসমূহ: যে মিলগুলো রিডাকশন ক্লিয়ারিং ধাপটি বাদ দেয় বা যথাযথভাবে সম্পন্ন করে না, তাদের মধ্যে কিছু পুনরাবৃত্তিমূলক সমস্যা দেখা যায়: একই ওয়াশ লোডে হালকা রঙের পোশাকে রঙ ছড়িয়ে পড়া; পরিবহন ও সংরক্ষণের সময় প্যাকেজিং বা ট্রিমসে দাগ লাগা; অনুমোদিত ল্যাব ডিপের তুলনায় অনুজ্জ্বল বা ঘোলাটে শেড; ক্রেতার ল্যাবে ফাস্টনেস পরীক্ষায় ব্যর্থ হওয়ার পর চালান বাতিল হওয়া। এই সমস্যাগুলো প্রায় সবসময়ই ডাই রেসিপির কোনো ত্রুটির কারণে নয়, বরং অবশিষ্ট ডিসপার্স ডাইয়ের কারণে হয়ে থাকে। একারণেই ডাইং ধাপের মতোই রিডাকশন ক্লিয়ারিং ধাপটিও সমান মনোযোগের দাবি রাখে। যখন রিডাকশন ক্লিয়ারিং প্রয়োজন হয়: গাঢ় এবং মাঝারি গভীরতার শেডগুলির জন্য উচ্চতর ডাই ঘনত্বের প্রয়োজন হয়, যার ফলে স্বাভাবিকভাবেই ফাইবারের পৃষ্ঠে আরও বেশি অসংযোজিত ডাই থেকে যায়। স্কাইক্রন ডিসপার্স ডাই রেঞ্জটি গাঢ়, মাঝারি এবং উজ্জ্বল শেডসহ ডাইং ও প্রিন্টিং উভয় ক্ষেত্রেই ব্যবহৃত হয়, এবং এই অধিক গভীরতায় গ্রহণযোগ্য ফাস্টনেস অর্জনের জন্য এই ডাইগুলোর সাথে একটি যথাযথ রিডাকশন ক্লিয়ারিং ধাপ ব্যবহার করা একটি প্রচলিত পদ্ধতি। উচ্চ রঞ্জক ঘনত্বের রেসিপি: কাপড়ের ওজনের অনুপাতে মোট রঞ্জকের উচ্চ শতাংশ (% owf) যুক্ত যেকোনো রেসিপিতে রিডাকশন ক্লিয়ারিং পদ্ধতি কার্যকর, শুধু গাঢ় রঙের ক্ষেত্রেই নয়। সাধারণত, মিলগুলো শেডের গভীরতাকে এইভাবে ভাগ করে: শেডের গভীরতা, সাধারণ ডাই ঘনত্ব, হ্রাস, ক্লিয়ারিং, আলো ১% owf-এর নিচে প্রায়শই ঐচ্ছিক মাঝারি ১ ​​থেকে ৩% ওডব্লিউএফ সুপারিশকৃত ডার্ক ৩% এর উপরে ওডব্লিউএফ এই সংখ্যাগুলো কোনো নির্দিষ্ট নিয়ম নয়, বরং একটি সাধারণ নির্দেশিকা মাত্র, কারণ ডাই ক্লাস, ফাইবার ব্লেন্ড এবং ফাস্টনেস টার্গেট—এই সবকিছুর কারণে থ্রেশহোল্ড পরিবর্তিত হয়। সুনির্দিষ্ট কাস্টম শেডের জন্য ব্যবহৃত একাধিক রঙের মিশ্রণের ক্ষেত্রেও একই যুক্তি প্রযোজ্য, কারণ বিভিন্ন শ্রেণীর রঙ একত্রিত হলে, এমনকি মাঝারি মোট শতাংশেও পৃষ্ঠতলে বিভিন্ন পরিমাণে অবশিষ্টাংশ থেকে যেতে পারে। সেলুলোজিক ফাইবারের সাথে মিশ্রণ, পলিয়েস্টার-কটন এবং পলিয়েস্টার-ভিসকোজ মিশ্রণ ঝুঁকির আরেকটি স্তর যোগ করে। পলিয়েস্টার অংশে সংযুক্ত না হওয়া ডিসপার্স ডাই সেলুলোজিক ফাইবারে দাগ ফেলতে পারে, যার ফলে কাপড়ের সর্বত্র রঙের অনাকাঙ্ক্ষিত পরিবর্তন ঘটে। রিডাকশন ক্লিয়ারিং উভয় ধরণের ফাইবার জুড়ে উদ্দিষ্ট বৈসাদৃশ্য বা নিরেট আভা রক্ষা করে। কখন এটি বাদ দেওয়া যায়: খুব হালকা শেড এবং কম ডাই লোডিংয়ের ক্ষেত্রে কখনও কখনও সম্পূর্ণ রিডাকশন ক্লিয়ারিং সাইকেলের প্রয়োজন হয় না, বিশেষ করে যখন হাই-এক্সহশন ডাই এবং সু-নিয়ন্ত্রিত ডাইং কন্ডিশন ব্যবহার করা হয়, এবং সেক্ষেত্রে শুধু গরম জলে ধোয়াই যথেষ্ট হতে পারে। এই ধাপটি বাদ দেওয়াটা শেডের গভীরতা এবং স্থায়িত্বের প্রয়োজনীয়তার ওপর ভিত্তি করে নেওয়া একটি সচেতন সিদ্ধান্ত হওয়া উচিত, সময় বাঁচানোর জন্য নেওয়া কোনো শর্টকাট নয়। প্রক্রিয়া এবং নিয়ন্ত্রণ: সাধারণ প্রণালী ও মাপসমূহ। একটি আদর্শ ক্ষারীয় বিজারণ ক্লিয়ারিং বাথে একটি বিজারক পদার্থ (কস্টিক সোডা বা সোডা অ্যাশ) এবং একটি সিক্তকারী বা বিচ্ছুরণকারী পদার্থ থাকে। বিকল্প হিসেবে সালফার-মুক্ত অ্যাসিড-পরিষ্কারক সিস্টেমের ব্যবহার ক্রমশ বাড়ছে, যেগুলো কম পিএইচ-এ কাজ করে। একটি সাধারণ সূচনা তালিকাটি দেখতে এইরকম: প্যারামিটার সাধারণ পরিসর বিজারক পদার্থ ২ থেকে ৪ গ্রাম/লিটার ক্ষার (NaOH বা সোডা অ্যাশ) ২ থেকে ৪ গ্রাম/লিটার তাপমাত্রা ৭০ থেকে ৮০° সেলসিয়াস সময় ১৫ থেকে ২০ মিনিট লিকার অনুপাত ১:৮ থেকে ১:১৫ এই পরিমাণগুলো শেডের গভীরতা, ডাই ক্লাস এবং ফাইবার ব্লেন্ড অনুসারে পরিবর্তিত হয়, তাই বৃহৎ পরিসরে উৎপাদনের আগে ল্যাবে পরীক্ষা করে চূড়ান্ত রেসিপিটি নিশ্চিত করা উচিত। তাপমাত্রা এবং pH নিয়ন্ত্রণ: তাপমাত্রা এবং pH হলো এমন দুটি চলক যা ক্লিয়ারিং দক্ষতাকে সবচেয়ে বেশি প্রভাবিত করে: তাপমাত্রা খুব কম হলে বা সময়কাল খুব কম হলে, অবশিষ্ট রঞ্জক থেকে যায় এবং স্থায়িত্ব কমে যায়। অতিরিক্ত গরম বা অতিরিক্ত ক্ষারীয় হলে পলিয়েস্টারের পৃষ্ঠতল বা স্পর্শের অনুভূতি প্রভাবিত হতে পারে। বেশিরভাগ প্রচলিত রেসিপিতে ৯ থেকে ১১-এর মধ্যে একটি মৃদু ক্ষারীয় pH লক্ষ্য করা হয়। অ্যাসিড-ভিত্তিক সালফার-মুক্ত সিস্টেমগুলো ব্যবহৃত পণ্যের উপর নির্ভর করে নিরপেক্ষ থেকে মৃদু অম্লীয় পরিসরে কাজ করে, তাই pH-এর লক্ষ্যমাত্রা কোনো একটি নির্দিষ্ট নিয়মের পরিবর্তে সর্বদা নির্বাচিত রসায়নের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। অতিরিক্ত বা অপর্যাপ্ত হ্রাস পরিহার করুন। অপর্যাপ্ত হ্রাসের ফলে পৃষ্ঠে রঞ্জক থেকে যায়, যা পরবর্তীতে দুর্বল স্থায়িত্ব হিসাবে প্রকাশ পায়। অতিরিক্ত ডাইং ফাইবার থেকে সঠিকভাবে বসে না যাওয়া ডাই তুলে ফেলে, যার ফলে রঙের আভা কমে যায়, রঙ অনুজ্জ্বল হয়ে পড়ে বা অসম দেখায়।

আরও অন্বেষণ করুন »
C0 বনাম C6 জলরোধী ফিনিশ

C0 বনাম C6 জলরোধী ফিনিশ: আপনার টেক্সটাইলের জন্য কোনটি বেশি উপযুক্ত?

সূচিপত্র C0 এবং C6 এর পেছনের রসায়ন C6 DWR কী C0 DWR কী মূল কাঠামোগত পার্থক্য কর্মক্ষমতার তুলনা জল এবং তেল প্রতিরোধ ক্ষমতা স্থায়িত্ব এবং ধোয়ার প্রতিরোধ ক্ষমতা শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শের অনুভূতি বৈশ্বিক নিয়ন্ত্রক পরিস্থিতি REACH এবং EU বিধিনিষেধ মার্কিন যুক্তরাষ্ট্রের রাজ্য বিধিমালা ব্র্যান্ড এবং খুচরা বিক্রেতার প্রয়োজনীয়তা শিল্প অনুযায়ী ব্যবহারের ক্ষেত্র আউটডোর এবং ক্রীড়া পোশাক কর্মপোশাক এবং সুরক্ষামূলক টেক্সটাইল গৃহস্থালির টেক্সটাইল এবং গৃহসজ্জা সঠিক ফিনিশ নির্বাচন বিবেচ্য মূল বিষয়সমূহ পরীক্ষা এবং সার্টিফিকেশন টিপস উপসংহার প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী C0 এবং C6 ফিনিশের মধ্যে পার্থক্য কী? C6 DWR কি নিষিদ্ধ? C0 কি C6-এর মতো ভালো কাজ করে? আমি C0 এবং C6 এর মধ্যে কীভাবে একটি বেছে নেব? আজ কোনো কাপড় সরবরাহকারীকে জলরোধী প্রলেপের কথা জিজ্ঞাসা করলে, খুব সম্ভবত আপনি দুটি সম্পূর্ণ ভিন্ন উত্তর পাবেন: সি৬, অথবা সি০। উভয়ই কাপড় শুকনো রাখার দাবি করে। বর্তমানে শুধুমাত্র একটি পণ্যই ইইউ, ক্যালিফোর্নিয়া ও নিউইয়র্কের নিয়ন্ত্রক সংস্থা এবং প্রধান পোশাক ব্র্যান্ডগুলোর পক্ষ থেকে বন্ধ করে দেওয়ার চাপের সম্মুখীন হচ্ছে। বর্তমানে যারা জলরোধী বস্ত্র খুঁজছেন, তাদের জন্য পছন্দের বিষয়টি আর শুধু কার্যকারিতার মধ্যে সীমাবদ্ধ নেই। বিষয়টি হলো, কোন রাসায়নিক উপাদানগুলো আজ থেকে দুই বছর পরেও আপনার লক্ষ্য বাজারে বিক্রয়যোগ্য থাকবে। C0 এবং C6 এর পেছনের রসায়ন। C6 DWR কী? C6 ডিউরেবল ওয়াটার রিপেলেন্ট (DWR) ফিনিশ প্রতিটি ফাইবারকে আবৃত করার জন্য শর্ট-চেইন ফ্লুরোকার্বন পলিমার, বিশেষত ছয়-কার্বনযুক্ত ফ্লুরিনেটেড সাইড চেইন ব্যবহার করে। এই রাসায়নিক প্রক্রিয়া তন্তুর পৃষ্ঠশক্তিকে প্রায় ১২ মিলিজুল/বর্গমিটারে নামিয়ে আনে, যা অধিকাংশ পানি ও তেলের পৃষ্ঠটানের চেয়ে কম। ফলস্বরূপ, C6 ফিনিশ জল এবং তেল উভয়কেই প্রতিরোধ করে, এমন একটি সমন্বয় যা খুব কম ফ্লোরিন-মুক্ত সিস্টেমই পুরোপুরি মেলাতে পারে। এক দশকেরও বেশি সময় আগে C6 রসায়ন পুরোনো C8 ফ্লুরোটেলোমার ফিনিশকে প্রতিস্থাপন করেছে। C8 ভেঙে PFOA-তে পরিণত হয়, যা পরিবেশে দীর্ঘস্থায়ী এবং জৈব-সঞ্চয়ী একটি পদার্থ হিসেবে পরিচিত। এর পরিবর্তে C6 ভেঙে পারফ্লুরোহেক্সানোয়িক অ্যাসিড (PFHxA)-এ পরিণত হয়, যার পরিবেশগত অর্ধায়ু কম এবং জৈব-সঞ্চয়নের সম্ভাবনাও হ্রাস পায়। তবে, PFHxA নিয়ন্ত্রক নজরদারি থেকে মুক্ত নয়, যেমনটি নীচের কমপ্লায়েন্স বিভাগে আলোচনা করা হয়েছে। যেসব ক্রেতা C6 পণ্য সংগ্রহ করেন, তাদের জন্য Skyguard C6-C8 Waterproofer-এর মতো ফর্মুলেশনগুলো সেলুলোজ এবং সিন্থেটিক উভয় ফাইবারের ক্ষেত্রেই জল ও তেল প্রতিরোধের পাশাপাশি ভালো ওয়াশ ফাস্টনেস প্রদান করে। এগুলো সাধারণত ১০ থেকে ৪০ গ্রাম/লিটার ডোজে প্রয়োগ করা হয় এবং PFOS, PFOA বা APEO ছাড়াই উৎপাদিত হয়। C0 DWR কী? C0 বলতে ফ্লোরিন-মুক্ত জলরোধী রসায়নকে বোঝায়। ফ্লুরোকার্বন সাইড চেইনের পরিবর্তে, C0 ফিনিশগুলো একটি হাইড্রোফোবিক ফাইবার পৃষ্ঠ তৈরি করতে ডেনড্রাইমার, মোম বা পলিউরেথেন-ভিত্তিক পলিমারের উপর নির্ভর করে। এই সিস্টেমগুলি সাধারণত ২০ থেকে ২৫ মিলিজুল/বর্গমিটার পৃষ্ঠশক্তিতে পৌঁছায়, যা জলকে কার্যকরভাবে বিকর্ষণ করার জন্য যথেষ্ট হলেও সাধারণত শক্তিশালী তেল বিকর্ষণ ক্ষমতা প্রদানের জন্য যথেষ্ট নয়। C0 ফিনিশের চাহিদা দ্রুত বাড়ছে কারণ এতে PFAS-সম্পর্কিত কোনো পরিপালন ঝুঁকি নেই, যা নিয়ন্ত্রক পরিধি প্রসারিত হওয়ার সাথে সাথে প্রতি বছর আরও গুরুত্বপূর্ণ হয়ে উঠছে। স্কাইগার্ড ফ্লুরিন-ফ্রি ওয়াটারপ্রুফার লাইনের মতো পণ্যগুলো প্রয়োজনীয় স্থায়িত্বের উপর নির্ভর করে প্রায় ১০ থেকে ৮০ গ্রাম/লিটার হারে প্রয়োগ করা হয়, এতে কোনো APEO থাকে না এবং এটি এমন সব কাপড়ের জন্য তৈরি যেখানে তেল-প্রতিরোধক ক্ষমতা একটি কার্যকরী প্রয়োজন নয়; যার মধ্যে রয়েছে বেশিরভাগ বাইরের পোশাক, গৃহস্থালির বস্ত্র এবং ফ্যাশনের ব্যবহার। মূল কাঠামোগত পার্থক্য বৈশিষ্ট্য C6 (ফ্লুরোকার্বন) C0 (ফ্লুরিন-মুক্ত) পৃষ্ঠ শক্তি আনুমানিক প্রায় ১২ মিলি জুল/বর্গমিটার। ২০ থেকে ২৫ mJ/m² জলরোধী ক্ষমতা চমৎকার ভালো থেকে চমৎকার তেলরোধী ক্ষমতা হ্যাঁ সীমিত বা নেই PFAS উপাদান উপস্থিত (PFHxA-ভিত্তিক) নেই সাধারণ কিউরিং তাপমাত্রা ১৫০ থেকে ১৬০°C ১৬০ থেকে ১৮০°C কার্যকারিতার তুলনা জল এবং তেলরোধী ক্ষমতা যেখানে জলরোধী ক্ষমতার পাশাপাশি তেল, গ্রিজ বা জৈব দাগ প্রতিরোধের প্রয়োজন হয়, যেমন মেশিনের তেলে উন্মুক্ত কাজের পোশাক বা খাদ্য-সংলগ্ন অ্যাপ্রন, সেখানে C6 ফিনিশগুলি মানদণ্ড হিসাবে বিবেচিত হয়। বিশুদ্ধ জলরোধী ক্ষমতার ক্ষেত্রে C0 ফিনিশগুলো বেশিরভাগ ব্যবধান কমিয়ে এনেছে, এবং সাম্প্রতিক অনেক ফর্মুলেশন প্রমিত জলরোধী পরীক্ষায় C6-এর সমতুল্য ফলাফল অর্জন করেছে। তবে, তেল-ভিত্তিক দাগের ক্ষেত্রে C0 ফিনিশ এখনও যথেষ্ট কার্যকর নয়। স্থায়িত্ব এবং ধৌত প্রতিরোধ ক্ষমতা: উভয় রাসায়নিকই কাপড়ে প্রথম প্রয়োগের সময় ভৌত অধিশোষণের উপর নির্ভর করে, এবং বারবার ধৌতকরণ ও ডিটারজেন্টের সংস্পর্শে এই বন্ধন ক্রমশ দুর্বল হয়ে পড়ে। একটি ক্রসলিংকিং এজেন্ট DWR পলিমার চেইনগুলোকে একে অপরের সাথে এবং ফাইবারের পৃষ্ঠের সক্রিয় গ্রুপগুলোর সাথে আবদ্ধ করার মাধ্যমে ধৌতকরণ স্থায়িত্ব বাড়ায়, যা একটি শিথিলভাবে শোষিত আবরণকে রাসায়নিকভাবে নোঙর করা আবরণে রূপান্তরিত করে। উদাহরণস্বরূপ, সাইলিক ক্রস-লিঙ্কিং এজেন্ট একই দ্রবণে জলরোধী উপাদানের ১০ থেকে ৩০ শতাংশ পরিমাণে প্রয়োগ করা হয়, এতে কোনো APEO, PFOA, PFOS বা ফর্মালডিহাইড থাকে না এবং এটি C6 ও ফ্লোরিন-মুক্ত উভয় সিস্টেমের সাথেই সামঞ্জস্যপূর্ণ। ফলে, যখন কোনো ফিনিশকে ২০ বা তার বেশি শিল্প বা ঘরোয়া ধোলাই চক্র সহ্য করতে হয়, তখন এটি একটি কার্যকরী সংযোজন হিসেবে কাজ করে। শ্বাসপ্রশ্বাসযোগ্যতা এবং স্পর্শানুভূতি: C0 এবং C6 উভয় ফিনিশই সুতার মধ্যকার ফাঁকা স্থান পূরণ না করে তন্তুর উপরিভাগে প্রলেপ দেয়, তাই সঠিক মাত্রায় প্রয়োগ করলে এর শ্বাসপ্রশ্বাসযোগ্যতা সাধারণত অক্ষুণ্ণ থাকে। দুটি কারণ প্রায়শই এই ভারসাম্যকে নষ্ট করে: ফিনিশের অতিরিক্ত প্রয়োগ, যা সুতার মধ্যকার ছিদ্রপথ আংশিকভাবে বন্ধ করে দিতে পারে এবং কাপড়ের বুনন শক্ত করে তোলে; এবং বাথের ঘনত্বের অসমতা, যা কাপড়ের প্রস্থ জুড়ে নির্দিষ্ট কিছু স্থানে অতিরিক্ত ফিনিশের উপস্থিতি তৈরি করে। C0 ফিনিশকে C6-এর জলরোধী ক্ষমতার সমতুল্য করতে কখনও কখনও সামান্য বেশি পরিমাণে প্রয়োগের প্রয়োজন হয়, যা একটি নরম ও শ্বাসপ্রশ্বাসযোগ্য ফলাফল বজায় রাখার জন্য প্রয়োগের সঠিকতা এবং বাথের সমরূপতাকে বিশেষভাবে গুরুত্বপূর্ণ করে তোলে। বৈশ্বিক নিয়ন্ত্রক প্রেক্ষাপট: REACH এবং ইইউ বিধিনিষেধ। ইইউ, REACH Annex XVII-এর অধীনে টেক্সটাইলে PFAS নিয়ন্ত্রণ করে। C6 রসায়নের অবক্ষয়জাত পদার্থ PFHxA-এর উপর একটি নিষেধাজ্ঞা ২০২৬ সাল থেকে ইইউ এবং ইইএ-তে কার্যকর হচ্ছে, এবং বৃহত্তর PFAS পরিবারকে অন্তর্ভুক্ত করে একটি ব্যাপকতর নিষেধাজ্ঞা বর্তমানে ইউরোপীয় রাসায়নিক সংস্থা কর্তৃক মূল্যায়ন করা হচ্ছে। ইইউ বাজারের জন্য পণ্য সংগ্রহকারী ক্রেতা এবং ব্র্যান্ডগুলোর উচিত C6-কে একটি দীর্ঘমেয়াদী নিরাপদ বিকল্প হিসেবে না দেখে, বরং ক্রমবর্ধমান নিয়ন্ত্রক চাপের অধীনে থাকা একটি রাসায়নিক হিসেবে বিবেচনা করা এবং এর সর্বশেষ পরিধি ও সময়সীমার জন্য ECHA-এর PFAS সংক্রান্ত নিয়ন্ত্রক আপডেটগুলো পর্যবেক্ষণ করা। মার্কিন অঙ্গরাজ্যের প্রবিধান শুধু ইইউ-এর মধ্যেই সীমাবদ্ধ নয়। মার্কিন যুক্তরাষ্ট্রের দুটি রাজ্য ইতোমধ্যে বস্ত্র ও পোশাকের জন্য নির্দিষ্ট PFAS বিধিনিষেধ কার্যকর করেছে: ক্যালিফোর্নিয়ার AB 1817 আইন অনুযায়ী, ১ জানুয়ারী, ২০২৫ থেকে ইচ্ছাকৃতভাবে যোগ করা ১০০ পিপিএম মোট জৈব ফ্লোরিনের বেশি PFAS যুক্ত নতুন বস্ত্র সামগ্রীর উৎপাদন, বিতরণ এবং বিক্রয় নিষিদ্ধ করা হয়েছে, যা ১ জানুয়ারী, ২০২৭ থেকে কমে ৫০ পিপিএম হবে। প্রচণ্ড বর্ষার জন্য বহিরাঙ্গনের পোশাকের মেয়াদ ১ জানুয়ারী, ২০২৮ পর্যন্ত বাড়ানো হয়েছে। সম্পূর্ণ প্রয়োজনীয়তাগুলো বিলের আনুষ্ঠানিক পাঠে উল্লেখ করা হয়েছে। নিউ ইয়র্ক পরিবেশ সংরক্ষণ আইন § ৩৭-০১২১ নতুন পোশাক বিক্রয় নিষিদ্ধ করে।

আরও অন্বেষণ করুন »
রাজকীয় নীল নাইলন কাপড়ের রোল তৈরি হয়ে গেছে।

নাইলন রঞ্জনের ত্রুটি: কারণ এবং প্রক্রিয়াগত সমাধান

সূচিপত্র নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ অসম শেড এবং স্কিটারিনেস লিস্টিং এবং ব্যারে রিং, টিপি, এবং ফ্রস্টি এফেক্ট প্রতিটি ত্রুটির পেছনের তিনটি চালিকাশক্তি পিএইচ প্রোফাইল হিটিং রেট এবং স্ট্রাইক জোন রিটার্ডার নির্বাচন এবং ডোজ লক্ষণ অনুযায়ী সমস্যা সমাধান নাইলন ডাইং-এর জন্য স্কাইকেম সলিউশন প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী নাইলন অ্যাসিড ডাইং-এর জন্য কোন পিএইচ সবচেয়ে ভালো? আমার নাইলনের রঙ অসমানভাবে হয় কেন? রিটার্ডার কীভাবে অসম রঞ্জন প্রতিরোধ করে? নাইলন কত তাপমাত্রায় রং করা উচিত? নাইলন দ্রুত আঘাত হানে। অ্যাসিড ডাই মিনিটের মধ্যেই এর অ্যামিনো গ্রুপের সাথে বন্ধন তৈরি করে, তাই সামান্য ত্রুটিপূর্ণ প্রক্রিয়ার কারণে রঙটি সমান হওয়ার আগেই একটি অসম শেড স্থায়ী হয়ে যেতে পারে। নাইলনের উপর দাগ, হেলে পড়া, ব্যারে এবং ছোপ ছোপ ও অমসৃণ পৃষ্ঠের মতো সমস্যাগুলো প্রায় সবসময়ই তিনটি নিয়ন্ত্রণযোগ্য উপাদানের কোনো একটির কারণে হয়ে থাকে: পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেম। এই নিবন্ধে আলোচনা করা হয়েছে কীভাবে প্রতিটি ত্রুটি শনাক্ত করতে হয় এবং এর পুনরাবৃত্তি রোধ করার জন্য প্রক্রিয়ায় কী কী পরিবর্তন আনতে হবে। নাইলন ডাইং-এর সাধারণ ত্রুটিসমূহ। কোনো ত্রুটি সঠিকভাবে চিহ্নিত করাই তা সমাধানের প্রথম ধাপ। নিচের তিনটি প্যাটার্ন নাইলনে যা যা দেখা যায় তার বেশিরভাগই অন্তর্ভুক্ত করে, এবং প্রতিটিই একটি ভিন্ন মূল কারণ নির্দেশ করে। অসম রঙ এবং অমসৃণতা হলো একটি ব্যাপক বিভাগ: কাপড়ের সর্বত্র রঙের ছোপ, দাগ বা সামঞ্জস্যহীনতা। স্কিটারিনেস হলো এরই একটি আরও সুনির্দিষ্ট রূপ, যা একটি ছোপ ছোপ ও দানাদার চেহারা তৈরি করে, যেখানে পাশাপাশি থাকা ফিলামেন্টগুলো ভিন্ন ভিন্ন হারে রঞ্জক শোষণ করে। এটাই সবচেয়ে স্পষ্ট লক্ষণ যে, তন্তু স্থিতিশীল হওয়ার আগেই রঞ্জকটি দ্রুত বসে গিয়েছিল। লিস্টিং এবং ব্যারে লিস্টিং হলো কাপড়ের প্রস্থ বরাবর এক পাশ থেকে কেন্দ্র অথবা সেলভেজ থেকে মাঝখান পর্যন্ত রঙের তারতম্য। ব্যারে কোর্স বা পিকের সাথে চলমান অনুভূমিক বার বা রেখা হিসাবে প্রদর্শিত হয়। স্কিটারিনেস থেকে এই দুটিকে যা আলাদা করে তা হলো এর বিন্যাস: লিস্টিং এবং ব্যারে একটি নির্দিষ্ট প্রস্থ বা দৈর্ঘ্য বরাবর দিক অনুসরণ করে, অপরদিকে স্কিটারিনেস এলোমেলোভাবে ছড়িয়ে পড়ে। রিং, টিপি এবং ফ্রস্টি এফেক্টস: রিং ডাইং এবং টিপি ডাইং হলো সম্পর্কিত কিন্তু স্বতন্ত্র পেনিট্রেশন ফল্ট, এবং এদের মধ্যে পার্থক্য নিরূপণ করা জরুরি। রিং ডাইং তন্তুর প্রস্থচ্ছেদ বরাবর ঘটে: রঞ্জক বাইরের আবরণে ঘনীভূত থাকে এবং কখনও পুরোপুরি মজ্জায় ছড়িয়ে পড়ে না, তাই কাটা তন্তুর ফ্যাকাশে বা সাদা কেন্দ্রের চারপাশে একটি রঙিন বলয় দেখা যায়, যদিও এর উপরিভাগ সম্পূর্ণ রঞ্জিত বলে মনে হয়। টিপি ডাইং হলো দৈর্ঘ্যের দিক থেকে এক ধরনের পার্থক্য, যেখানে কোনো ফিলামেন্ট বা স্টেপল ফাইবারের অগ্রভাগ তার মূল অংশের চেয়ে বেশি বা কম রঞ্জক শোষণ করে। এর কারণ সাধারণত এই যে, অগ্রভাগের তাপীয় ইতিহাস বা পৃষ্ঠতলের অবস্থা ফাইবারের বাকি অংশের চেয়ে ভিন্ন হয়। তুষারময় প্রভাব কোনো নির্দিষ্ট নকশার পরিবর্তে সামগ্রিকভাবে একটি ফ্যাকাশে ও বিবর্ণ পৃষ্ঠতল হিসেবে প্রকাশ পায়। তিনটি ক্ষেত্রেই মূল সমস্যাটি একই, আর তা হলো রঞ্জক পদার্থ তন্তুর মধ্যে পুরোপুরি প্রবেশ করেনি, যদিও দূর থেকে রঙটি প্রায় মানসম্মত মনে হয়। প্রতিটি ত্রুটির পেছনের তিনটি কারণ: নাইলনের বেশিরভাগ শেডিং ত্রুটি মূলত পিএইচ, তাপমাত্রা বা রিটার্ডার সিস্টেমের একসঙ্গে কাজ না করে একে অপরের বিরুদ্ধে কাজ করার ফলেই ঘটে থাকে। নীচের প্রতিটি লিভারে এর কার্যপ্রণালী, সাধারণ বিকল হওয়ার ধরণ এবং সমাধান সম্পর্কে আলোচনা করা হয়েছে। pH প্রোফাইল: একটি অম্লীয় দ্রবণে, নাইলনের পলিমার শৃঙ্খলের প্রান্তে থাকা অ্যামিনো গ্রুপগুলি একটি প্রোটন গ্রহণ করে ধনাত্মক চার্জযুক্ত হয়ে ওঠে, অন্যদিকে অ্যাসিড ডাই অণুতে থাকা সালফোনেট গ্রুপগুলি ঋণাত্মক চার্জ বহন করে। তারা দুজন একে অপরের প্রতি আকৃষ্ট হয় এবং তাদের মধ্যে বন্ধন গড়ে ওঠে। pH নির্ধারণ করে এই স্থানগুলোর মধ্যে কতগুলো সক্রিয় থাকবে, রঞ্জক পদার্থটি কত দ্রুত সেখানে পৌঁছাবে এবং পৌঁছানোর পর কতটা দৃঢ়ভাবে লেগে থাকবে। সবচেয়ে সাধারণ প্রক্রিয়াগত ত্রুটি হলো দ্রবণের pH খুব বেশি বা খুব তাড়াতাড়ি কমিয়ে ফেলা। পণ্যগুলি সমানভাবে ভেজানো এবং সঞ্চালনের আগেই যদি দ্রবণটি অম্লীয় হয়ে যায়, তবে রঞ্জক তাড়াহুড়ো করে বসে যায় এবং দাগ বা অমসৃণতা তৈরি করে, যা নির্দিষ্ট তাপমাত্রায় রাখলেও ঠিক করা যায় না। চক্র চলাকালীন পিএইচ খুব বেশি হয়ে গেলে বা এর তারতম্য ঘটলে বিপরীত সমস্যা দেখা দেয়: আর্দ্রতা শোষণ দুর্বল হয় এবং ছায়ার গভীরতা এক ব্যাচ থেকে অন্য ব্যাচে পরিবর্তিত হয়। বিভিন্ন শ্রেণীর অ্যাসিড ডাইয়ের জন্য ভিন্ন ভিন্ন pH পরিসীমা প্রয়োজন হয়: লেভেলিং ডাই: মোটামুটি pH ৫.৫ থেকে ৭.০, যা ডাইকে স্থানান্তরিত হতে এবং নিজে থেকে সংশোধন হওয়ার সুযোগ দেয়। মিলিং ডাই (উল ডাইংয়ের পরিভাষা থেকে নেওয়া একটি শ্রেণিবিভাগ, তবে নাইলনের ক্ষেত্রেও এটি একটি প্রচলিত পদ্ধতি): মোটামুটি pH ৪.০ থেকে ৫.০, যা আরও গভীর শেড এবং শক্তিশালী ওয়েট ফাস্টনেস প্রদান করে, এবং এতে প্রসেসের তারতম্যের সুযোগ কম থাকে। এই পরিসীমাগুলো হলো প্রাথমিক ধারণা মাত্র। ডাই সরবরাহকারীর টেকনিক্যাল ডেটা শিট এবং নিজস্ব ল্যাবে পরীক্ষার ফলাফলের সাথে মিলিয়ে এগুলো নিশ্চিত করুন, এবং কখনোই উলের রেসিপি হুবহু ব্যবহার করবেন না, কারণ সেখানে ডাই লেভেলিং ও মিলিংয়ের জন্য পিএইচ (pH) স্কিমটি বিপরীত দিকে কাজ করে। নাইলনের ক্ষেত্রেও একই সতর্কতা প্রযোজ্য: একই pH এবং তাপমাত্রার পরিস্থিতিতে নাইলন ৬ এবং নাইলন ৬,৬ ভিন্নভাবে রঙ ধারণ করতে পারে ও গঠিত হতে পারে, এবং যাচাইবিহীন রেসিপি অনুযায়ী সাবস্ট্রেট বা ডাই সরবরাহকারী পরিবর্তন করা হলো রঙের তারতম্যের একটি সাধারণ ও পরিহারযোগ্য কারণ। বাল্ক পর্যায়ে পাঠানোর আগে, ফাইবারের ধরন বা ডাইয়ের উৎসের যেকোনো পরিবর্তন নতুন করে ল্যাবে ডুবিয়ে ও পরীক্ষামূলকভাবে চালিয়ে নিশ্চিত করুন। এর সমাধান হলো একটি একক লক্ষ্যমাত্রার পরিবর্তে একটি পুনরাবৃত্তিযোগ্য pH বক্ররেখা। একটি ধীর-কার্যকরী অ্যাসিড ডোনার যা তাপমাত্রা বাড়ার সাথে সাথে ধীরে ধীরে pH কমায়, তা স্ট্রাইককে আকস্মিক না করে নিয়ন্ত্রিত রাখে এবং চক্রের ভুল সময়ে ম্যানুয়ালি ডোজ দেওয়ার অনিশ্চয়তা দূর করে। উত্তাপের হার এবং স্ট্রাইক জোন তাপমাত্রা নির্ধারণ করে যে রঞ্জকটি কখন এবং কত দ্রুত সরবে। নাইলনের ক্ষেত্রে, বেশিরভাগ শোষণ একটি নির্দিষ্ট তাপমাত্রার পরিসরে ঘটে, সাধারণত ৭০ থেকে ৯০ ডিগ্রি সেলসিয়াস তাপমাত্রায়, যেখানে তন্তুর গঠন খুলে যায় এবং রঞ্জক দ্রুত প্রবেশ করে। নাইলনে ডাই করার স্থান সীমিত, এবং পরিস্থিতি অনুকূল হওয়ামাত্রই অ্যাসিড ডাই প্রায় সঙ্গে সঙ্গেই সেগুলোর সাথে বন্ধন তৈরি করে; স্ট্রাইক জোনের মধ্যে দিয়ে খুব দ্রুত ডাই প্রয়োগ করলে তা অসমভাবে বসে যায় এবং পরে তা সমান হওয়ার কোনো সুযোগ পায় না। ধর্মঘটের প্রথম দশ থেকে পনেরো মিনিটই মূলত পুরো ব্যাচের ফলাফল নির্ধারণ করে দেয়। উপরের ডায়াগ্রামটি দেখায় যে একটি সাধারণ চক্র জুড়ে এই প্রক্রিয়াটি কীভাবে সম্পন্ন হয়: একটি সমতল সিক্তকরণ ও সঞ্চালন পর্যায়, একটি নিয়ন্ত্রিত ক্রমবৃদ্ধি যা ৭০ থেকে ৯০° সেলসিয়াস স্ট্রাইক জোনের মধ্য দিয়ে ধীর হয়ে আসে, স্থানান্তর ও সমতাকরণের জন্য স্ফুটনার কাছাকাছি একটি স্থিতাবস্থা, এবং একটি নিয়ন্ত্রিত শীতলীকরণ। আঘাত হানার আগেই প্রস্তুতি শুরু হয়: প্রথমে সম্পূর্ণ ও সমানভাবে ভেজানো এবং নিয়মিত রক্ত ​​সঞ্চালন নিশ্চিত করুন। একটি নিয়ন্ত্রিত হারে তাপমাত্রা বৃদ্ধি করুন, যা প্রায়শই প্রতি মিনিটে ১°C-এর কাছাকাছি থাকে এবং ৭০ থেকে ৯০°C পর্যন্ত পৌঁছানোর সময় আরও ধীর গতিতে চলে।

আরও অন্বেষণ করুন »

টেক্সটাইল সহায়ক ও রঞ্জক পদার্থের জন্য আমাদের সাথে যোগাযোগ করুন

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
আমরা ২৪ ঘন্টার মধ্যে উত্তর দেবো।

প্রকল্পের মূল্য উদ্ধৃতি নিন

অনুগ্রহ করে প্রয়োজনীয়তা, দেশ এবং আবেদন প্রক্রিয়া সম্পর্কে আমাদের জানান।

উপরে যান
ই-মেইল WhatsApp

টেক্সটাইল সহায়ক ও রঞ্জক পদার্থের জন্য আমাদের সাথে যোগাযোগ করুন

আরও রাসায়নিক সমাধানের জন্য স্কাইকেম গ্রুপের সাথে যোগাযোগ করুন। আপনার কোনো প্রশ্ন থাকলে বা আরও তথ্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে যোগাযোগ করুন।
আমরা ২৪ ঘন্টার মধ্যে উত্তর দেবো।