يمكن لكل من الصباغة بالاستنفاد والصباغة الحرارية المستمرة إنتاج بوليستر مصبوغ بشكل جيد. لكنهما تعملان وفق اقتصاديات مختلفة، وتناسبان أنواعاً مختلفة من الأقمشة، وتفشلان بطرق مختلفة عندما لا تتناسب العملية مع الطلب.
صباغة الاستنزاف باستخدام الأصباغ المشتتة
تُعدّ عملية الصباغة بالاستنفاد عمليةً تتم على دفعات، حيث يُغمر القماش في حمام صبغ، وينتقل الصبغ تدريجيًا من المحلول إلى الألياف مع مرور الوقت. بالنسبة للبوليستر، يعتمد هذا الانتقال على ارتفاع درجة الحرارة والضغط لفتح بنية الألياف والسماح لجزيئات الصبغ بالتغلغل.
صباغة عالية الحرارة/عالية الضغط عند درجة حرارة 130 درجة مئوية
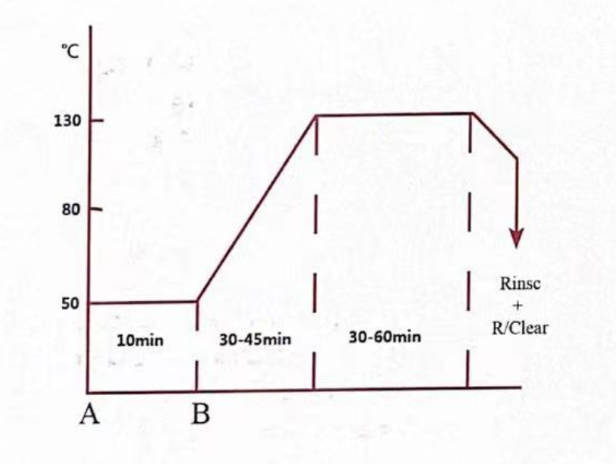
تُعدّ عملية الصباغة بدرجة حرارة وضغط عاليتين (HT/HP) الطريقة القياسية في صناعة البوليستر. تتم معالجة النسيج في وعاء محكم الإغلاق ومضغوط، حيث تُرفع درجة حرارة حمام الصباغة إلى 130 درجة مئوية. عند هذه الدرجة، تسترخي سلاسل بوليمر البوليستر وتتمدد، مما يُهيئ مساحة مؤقتة لجزيئات الصبغة المتفرقة لتنتشر بعمق داخل الألياف.
تُثبّت درجة الحرارة عادةً لمدة تتراوح بين 30 و60 دقيقة لضمان تغلغل الصبغة بشكل كامل، ثم يُبرّد المحلول تدريجيًا. ومع عودة الألياف إلى حالتها الطبيعية، تُصبح الصبغة محصورة داخل بنية البوليمر. وعند ضبط ظروف العملية بدقة، تُحقق عملية الصباغة بدرجة حرارة عالية/ضغط عالٍ تراكمًا ممتازًا للألوان، وثباتًا موثوقًا للغسيل، وتناسقًا في استنساخ اللون.
صباغة الحامل
يُعدّ الصباغة باستخدام مواد حاملة بديلاً مناسباً للأقمشة التي لا تتحمل درجات حرارة تصل إلى 130 درجة مئوية. تُضاف هذه المواد الحاملة الكيميائية إلى حوض الصباغة، مما يسمح بصباغة البوليستر عند الضغط الجوي ودرجات حرارة تتراوح بين 95 و100 درجة مئوية. تعمل هذه المواد الحاملة على انتفاخ الألياف مؤقتاً وتقليل طاقة التنشيط اللازمة لاختراق الصبغة.
وتُعد المقايضات جديرة بالملاحظة:
- تثير العديد من شركات النقل مخاوف تتعلق بالبيئة والصحة المهنية.
- ثبات التسامي يكون عموماً أقل مما تحققه عملية الصباغة بدرجة حرارة عالية/ضغط عالٍ.
- تسبب بعض المواد الحاملة اصفراراً متبقياً أو رائحة كريهة في النسيج النهائي.
لهذه الأسباب، عادة ما يتم استخدام الصباغة الحاملة للمزيجات الحساسة للحرارة، مثل تركيبات البوليستر/الصوف أو البوليستر/الإيلاستين، حيث أن ظروف الحرارة العالية/الضغط العالي من شأنها أن تتلف الألياف.

معدات
أكثر أنواع الآلات شيوعًا في صباغة البوليستر بالعادم هي:
- آلات الصباغة النفاثة والفائضة: يتم تدوير القماش عبر السائل بسرعة مضبوطة؛ تعمل آلات الفائض بتوتر أقل وهي مناسبة تمامًا للأقمشة المحبوكة الرقيقة والتركيبات المطاطية.
- آلات صباغة الحزم: معالجة النسيج أو الخيوط الملفوفة على عارضة مثقبة داخل وعاء مضغوط؛ يفضل استخدامها لعوارض السدى والتركيبات التي يجب فيها تقليل التحريك الميكانيكي إلى الحد الأدنى.
- آلات الصباغة بالجيجر: معالجة الأقمشة المنسوجة بعرض مفتوح؛ تستخدم عادة للأقمشة المنسوجة الأثقل حيث يفضل المعالجة المسطحة ذات العرض المفتوح.
عوامل المعالجة
| معامل | صبغ العادم | الصباغة المستمرة (ثيرموسول) |
| درجة حرارة الذروة/التثبيت | 130 درجة مئوية (درجة حرارة عالية/ضغط عالٍ)؛ 95-100 درجة مئوية (الحامل) | 180-220 ° C |
| pH | 4.5-5.5 | غير قابل للتطبيق (عملية جافة) |
| وقت الذروة / وقت التوقف | (30-60) دقيقة | 30-90 ثانية |
| معدل التسخين | 1-2 درجة مئوية في الدقيقة | غير قابل للتطبيق |
| نسبة الخمور | ٧:٣٠ صباحاً إلى ٣:١٠ بعد الظهر | غير قابل للتطبيق |
| التقاط الحشو | غير قابل للتطبيق | 60–70 ٪ |
| درجة حرارة التجفيف المسبق | غير قابل للتطبيق | 100-120 ° C |
| جرعة مثبط الهجرة | غير قابل للتطبيق | 5-20 غ/ل (حسب المنتج) |
في عملية الصباغة بالاستنفاد، يتم ضبط درجة حموضة حمام الصباغة باستخدام حمض الخليك للحفاظ على استقرار تشتت الصبغة ومنع التكتل المبكر أثناء التسخين. وتُعد سرعة التسخين بالغة الأهمية لضمان التوزيع المتساوي للصبغة: فالارتفاع السريع جدًا في درجة الحرارة قد يؤدي إلى امتصاص غير متساوٍ للصبغة قبل أن يصل الحمام إلى حالة التوازن.
في الصباغة المستمرة، يُعدّ ضغط الحشو المتساوي على كامل عرض القماش أحد أهم متطلبات التشغيل. فأي اختلاف جانبي في امتصاص الصبغة يُنتج تدرجًا لونيًا مماثلًا في القماش النهائي.
تغطي أصباغ Skycron® المشتتة درجات E وSE وS لتناسب مختلف درجات الحرارة ومتطلبات ثبات اللون في عمليات الطباعة عالية الحرارة/عالية الضغط وعمليات إزالة المواد الحاملة. تتوفر هذه الدرجات لتطبيقات البوليستر القياسي والألياف الدقيقة وتطبيقات ثبات اللون العالي، مع ثبات قوي للألوان وتوافق واسع النطاق.
الصباغة المستمرة باستخدام الأصباغ المشتتة
تعتمد عملية الصباغة المستمرة على تمرير القماش عبر سلسلة من وحدات المعالجة في تسلسل متواصل. فبدلاً من غمر القماش في حوض صباغة كبير، يتم تطبيق الصبغة من خلال مرحلة التبطين بمعدل امتصاص مُتحكم به، ثم تثبيتها بالحرارة. والنتيجة هي إنتاجية أعلى بكثير من الصباغة بالاستنزاف، مع ثبات لوني قوي عبر خطوط إنتاج طويلة.
عملية الذوبان الحراري
تُعد عملية Thermosol الطريقة السائدة في الصباغة المستمرة للبوليستر، وتتبع تسلسلًا محددًا:
- يمر النسيج عبر آلة ضغط الحشو، حيث يمتص سائل صبغ مُعد مسبقًا يحتوي على صبغة تشتيت وعوامل تشتيت ومثبطات للهجرة.
- تتحرك الأقمشة المبطنة عبر وحدة تجفيف مسبق لإزالة الرطوبة عند درجة حرارة مضبوطة.
- ثم يدخل النسيج إلى غرفة المعالجة الحرارية، حيث يتم تطبيق حرارة جافة عند درجة حرارة 180-220 درجة مئوية لمدة 30 إلى 90 ثانية.
عند هذه الدرجات الحرارية، تتسامى جزيئات الصبغة المشتتة من سطح النسيج مباشرةً إلى ألياف البوليستر عبر الانتشار الحراري. ولأن التثبيت يحدث دون استخدام الماء السائل، فإن الآلية تختلف جوهريًا عن صباغة الاستنفاد. بالنسبة لمزيج البوليستر والقطن حيث تُصبغ كلتا الألياف في عملية واحدة، يُعدّ التبخير بالوسادة خيارًا بديلًا؛ ومع ذلك، بالنسبة للبوليستر النقي، يحقق Thermosol تثبيتًا أفضل بكثير للصبغة المشتتة، ولا يزال هو الأسلوب القياسي.
معدات
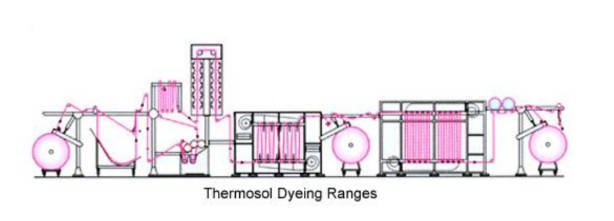
تتكون مجموعة صباغة ثيرموسول القياسية من الوحدات التالية بالتسلسل:
- حشوة مانج: يتم تطبيق سائل الصبغة بمعدل امتصاص متحكم به على كامل عرض القماش.
- قسم التجفيف المسبق: يزيل الرطوبة باستخدام الأشعة تحت الحمراء أو الهواء الساخن مع الحد من انتقال الصبغة
- حجرة ثيرموسول: يتم تطبيق الحرارة الجافة عند درجة حرارة دقيقة لتثبيت الصبغة.
- مجموعة غسيل متعددة الحمامات: يقوم بعملية التخفيض والتنظيف والمعادلة والشطف
- مجفف ولفافة نهائية: تُكمل هذه العملية قبل لف القماش للمرحلة التالية
العادم مقابل المستمر
يمكن لكلا العمليتين إنتاج بوليستر عالي الجودة مصبوغ بالتشتت، لكنهما مُحسَّنتان لبيئات إنتاج مختلفة.
آلية التثبيت ودرجة الحرارة
تُثبّت العمليتان الصبغة عبر آليتين مختلفتين جذريًا. تعتمد الصباغة بالاستنفاد على الانتشار داخل نظام سائل، مدفوعًا بتدرج التركيز والطاقة الحرارية تحت تأثير الحرارة والضغط. أما الصباغة بالحرارة المذابة فتعتمد على التسامي بالحرارة الجافة دون استخدام الماء في خطوة التثبيت. لهذا التمييز آثار عملية:
- تعتبر عملية الصباغة بالاستنفاد أكثر حساسية لتركيبة حمام الصباغة، وجودة المياه، ودوران السائل.
- تعتبر عملية الصباغة الحرارية أكثر حساسية لتجانس درجة الحرارة عبر عرض الحجرة، وشد النسيج، والتحكم في الهجرة أثناء التجفيف.
سرعة الإنتاج والحد الأدنى للحجم
تُجرى عملية الصباغة بالاستنفاد على دفعات. تتضمن كل دورة التسخين، والصباغة عند درجة الحرارة القصوى، والتبريد، والتنظيف بالاختزال، وتستغرق عادةً عدة ساعات من التحميل إلى التفريغ. أما الصباغة المستمرة، فتستطيع معالجة آلاف الأمتار في الساعة عند حالة الاستقرار، ولكنها تتطلب تجهيز كميات كبيرة من القماش لا يمكن بيعها كمنتجات من الدرجة الأولى، مما يجعلها غير عملية للطلبات الصغيرة.
تناسق اللون
تُحقق عملية الصباغة بالاستنفاد اتساقًا ممتازًا ضمن الدفعة الواحدة؛ ويكمن التحدي الرئيسي في التباين بين الدفعات، والذي يُمكن التغلب عليه من خلال التحكم الدقيق في الوصفة ووزن الصبغة بدقة. أما في الصباغة المستمرة، فيكون اتساق اللون عاليًا جدًا عبر العرض والطول خلال عملية إنتاج ثابتة، مع وجود نقاط الخطر الرئيسية في بداية ونهاية كل دورة إنتاج.
| عامل | صبغ العادم | الصباغة المستمرة (ثيرموسول) |
| آلية التثبيت | الانتشار في الماء تحت تأثير الحرارة والضغط | التسامي الحراري في الحرارة الجافة |
| درجة حرارة التثبيت | 130 درجة مئوية | 180-220 ° C |
| سرعة الإنتاج | دفعة تلو الأخرى | إنتاجية عالية |
| حجم الطلب المناسب | دفعات صغيرة إلى متوسطة | مسافات طويلة وكبيرة |
| تناسق اللون | ممتاز ضمن الدفعة | ممتاز في الجري لمسافات طويلة |
| استهلاك الماء | مرتفع | منخفض |
| استهلاك الطاقة | معتدل | مرتفع |
| مرونة الظل | مرتفع | منخفض |
| أنواع الأقمشة المناسبة | أقمشة محبوكة، مطاطية، ذات تصميمات معقدة | أقمشة منسوجة مسطحة، وهياكل ثابتة |
تخفيضات التطهير
لماذا تتطلب الأصباغ المشتتة ذلك
بعد صبغ البوليستر بأصباغ التشتيت، يبقى جزء من الصبغة على سطح الألياف بدلاً من أن ينتشر بالكامل داخل البوليمر. تتميز هذه الصبغة السطحية بضعف الالتصاق، مما يُسهم في:
- ثبات ضعيف للغسيل
- تلطيخ الأقمشة المجاورة أثناء الغسيل
- انخفاض سرعة الاحتكاك
- مشاكل التسامي عندما يتعرض القماش للحرارة أثناء الكي أو التثبيت الحراري أو الاستخدام النهائي
تُعدّ عملية التطهير بالاختزال معالجة كيميائية لاحقة تُزيل الصبغة السطحية عن طريق تفكيكها كيميائيًا. وهي خطوة قياسية وضرورية للبوليستر المصبوغ بالصبغة المشتتة متوسطة إلى داكنة اللون، سواء في عمليات الصباغة المستمرة أو عمليات الصباغة بالاستنزاف. ويؤدي إغفالها عادةً إلى فشل في ثبات اللون يصعب معالجته بعد خروج القماش من المصبغة.
اختلافات العمليات في العادم والمستمر
في عملية الصباغة بالاستنفاد، تُجرى عملية التصفية بالاختزال في حوض منفصل بعد دورة الصباغة والتبريد الرئيسية. يُعالج النسيج بمادة مُختزلة عند درجة حرارة تتراوح بين 70 و80 درجة مئوية في بيئة ذات درجة حموضة مضبوطة، ثم يُشطف جيدًا. تتم هذه العملية في نفس آلة الصباغة، مع تفريغ الحوض وإعادة ملئه بين الصباغة والتصفية.
في عملية الصباغة المستمرة، تُدمج عملية التصفية الاختزالية ضمن نطاق الغسيل الذي يلي وحدة تثبيت الألوان بتقنية ثيرموسول. يمر النسيج عبر أحواض التصفية الاختزالية عند درجة حرارة ووقت محددين كجزء من نفس تسلسل الإنتاج المتواصل.
تم تصميم مُنظف سيليك D2740 المُخفِّض للأحماض خصيصًا لإزالة الصبغات الحمضية من البوليستر ومزيج البوليستر. وهو فعال مع الألوان المتوسطة والفاتحة دون الحاجة إلى تفريغ حوض الغسيل بالكامل وإعادة ملئه، كما أنه متوافق مع الأقمشة التي تحتوي على الإسباندكس حيث قد تُسبب المُنظفات التقليدية القائمة على هيدروسلفيت الصوديوم اصفرارًا أو تلفًا للألياف.
الأدوات المساعدة الرئيسية
تعتمد كل من الصباغة بالاستنفاد والصباغة المستمرة المشتتة على برنامج كيميائي داعم يعمل على تثبيت سلوك الصبغة، وتعزيز تجانسها، وحماية ثبات اللون النهائي. ويُعد اختيار المادة المساعدة المناسبة لكل وظيفة ولكل نوع من أنواع العمليات بنفس أهمية اختيار الصبغة نفسها.
عوامل التشتيت والتسوية
في عملية الصباغة بالاستنزاف، تعمل عوامل التشتيت على توزيع جزيئات الصبغة بالتساوي في جميع أنحاء الحوض عند درجة حرارة عالية، مما يمنع التكتل الذي يؤدي إلى ظهور بقع أو امتصاص غير متساوٍ للون. أما عوامل التسوية فتبطئ معدل امتصاص الصبغة الأولي وتحسن انتقالها عبر سطح النسيج، مما يسمح للحوض بالوصول إلى حالة التوازن قبل اكتمال عملية الاستنزاف.
في صباغة الثيرموسول، تعمل عوامل التشتيت على تثبيت محلول التبطين خلال عمليات الإنتاج الطويلة، وتمنع ترسب الصبغة على أسطوانات الكبس أو داخل حوض التبطين. ويؤثر عدم انتظام توزيع الصبغة في حوض التبطين بشكل مباشر على تجانس اللون على طول القماش.
تشمل المواد المساعدة للصباغة Sylic® لـ PES منتجات تم تطويرها خصيصًا لصباغة البوليستر، وتغطي وظائف التسوية والتشتيت والتنظيف بالاختزال في درجات الحرارة العالية لكل من عمليات العادم وعمليات Thermosol.
مثبطات الهجرة
تُستخدم مثبطات الهجرة بشكل خاص في عملية Thermosol المستمرة. خلال مرحلة التجفيف المسبق، يُحدث تبخر الماء تدفقًا شعريًا يحمل الصبغة المذابة نحو سطح النسيج، وهي ظاهرة تُعرف بهجرة الصبغة. إذا لم يتم التحكم في هذه الظاهرة، فإنها تؤدي إلى توزيع غير متساوٍ للصبغة عبر المقطع العرضي للألياف، وانخفاض ثبات اللون بعد الغسيل، وزيادة تركيز الصبغة على السطح.
تُضاف مثبطات الهجرة إلى محلول التبطين لزيادة لزوجته والحد من حركة الصبغة أثناء التجفيف. تشمل الأنواع الشائعة ألجينات الصوديوم ومكثفات البوليمرات الاصطناعية. يجب موازنة الجرعة بعناية: فاللزوجة المفرطة قد تقلل من اختراق الصبغة للألياف وتسبب مشاكل في عمليات الغسيل اللاحقة.
عوامل التصفية والتخفيض
بالنسبة للألوان الداكنة، يُعدّ التفتيح بالتخفيف أمرًا بالغ الأهمية لتحقيق مستويات ثبات اللون المطلوبة وفقًا لمعايير اختبار المنسوجات الرئيسية، بما في ذلك معيار ISO 105-C06 لثبات اللون في الغسيل المنزلي والتجاري. يجب أن يُراعي اختيار تركيبة التفتيح بالتخفيف عمق اللون، وتركيب الألياف، ووجود الإيلاستين. يُفضّل استخدام مواد مُصممة خصيصًا لهذا الغرض في أقمشة البوليستر المطاطية، حيث قد تؤثر عوامل التفتيح التقليدية على سلامة الألياف أو مظهرها.
ملخص
تُناسب عملية الصباغة بالاستنفاد الكميات الصغيرة، وبرامج التظليل المرنة، والبوليستر المحبوك أو المطاطي. أما الصباغة الحرارية المستمرة فتُوفر كفاءةً واتساقًا للبوليستر المنسوج بكميات كبيرة. ويُساهم مُطابقة العملية مع متطلبات الإنتاج، مدعومةً ببرنامج مُساعد وبرنامج مُعالجة لاحقة مُناسب، في تقليل إعادة العمل وتحسين نتائج ثبات اللون. للحصول على توصيات بشأن المنتجات أو دعم العملية، يُرجى التواصل مع مجموعة سكاي كيم.
الأسئلة الشائعة
ما هو الفرق الرئيسي بين الصباغة بالاستنفاد والصباغة المستمرة بالتشتيت؟
يكمن الاختلاف الأساسي في طريقة تثبيت اللون. في الصباغة بالاستنفاد، يُغمر القماش في حمام صباغة ساخن حيث ينتشر الصبغ داخل الألياف تدريجيًا. أما في الصباغة الحرارية المستمرة، فتُصبغ وسادات القماش على سطحه وتُثبت بالحرارة الجافة عند درجة حرارة تتراوح بين 180 و220 درجة مئوية. وتناسب هاتان العمليتان أحجام طلبات وأنواع أقمشة وهياكل إنتاج مختلفة.
أي عملية أفضل للإنتاج بكميات صغيرة أو لعينات؟
تُعدّ عملية الصباغة بالاستنزاف أنسب للإنتاج بكميات صغيرة. يسمح هيكلها الدفعي بتغييرات متكررة في اللون مع الحد الأدنى من الفاقد الانتقالي، مما يجعلها عملية لإنتاج العينات والطلبات القصيرة وبرامج الألوان المتعددة. أما الصباغة المستمرة فتتطلب كمية كبيرة من القماش في كل مرة يتغير فيها اللون، مما يجعلها غير مناسبة اقتصاديًا للإنتاج بكميات قليلة.
هل عملية التصفية الاختزالية مطلوبة دائمًا للبوليستر المصبوغ بأصباغ متفرقة؟
يُعدّ هذا الإجراء ممارسةً شائعةً للألوان المتوسطة والداكنة، ولا ينبغي إغفاله. فالصبغة السطحية المتبقية بعد التثبيت تُقلّل بشكلٍ مباشر من ثبات اللون عند الغسيل والاحتكاك، ومقاومة التسامي. أما بالنسبة للألوان الفاتحة جدًا، فقد تقلّ الحاجة إلى هذه الخطوة، ولكنّ مخاطر عدم ثبات اللون تفوق عمومًا تكلفة هذه الخطوة الإضافية.
هل يمكن صبغ البوليستر المحبوك على نطاق Thermosol المستمر؟
صُممت عملية الصباغة الحرارية للأقمشة المنسوجة المسطحة والثابتة التي يمكن تمريرها عبر آلة التبطين ونطاق التجفيف تحت شد ثابت. لا يُعد البوليستر المحبوك، وخاصة الأقمشة المطاطية، مناسبًا لهذه العملية نظرًا لتشوه النسيج وحساسيته للشد. وتبقى الصباغة بالعادم في آلات الصباغة النفاثة أو آلات الصباغة بالتدفق الزائد هي الطريقة القياسية للبوليستر المحبوك.
المزيد من القراءة: